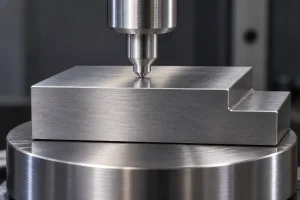

罗克韦尔, 布氏和维氏硬度测试留下压痕. 在成品机加工零件上, 该标记在密封轨道上可能是不可接受的, 轴承轴颈或薄边. 因此,需要根据材料和热处理要求来规划测试位置.
用于金属硬度测试, 第一个实际问题是指定的方法是否可以在零件上允许的位置使用. 如果不能的话, 该订单需要商定的替代方案: 另一个地点, 不同的测试方法, 或单独的样本. 这些选择可能会改变所获得的证据以及可交付的零件数量.
选择缩进的位置
硬度要求和可用的测试场地是单独的决定. 图纸可以指定洛氏 C 硬度, 但不得留下可支撑零件且允许有凹痕的可触及表面. 发现精磨后的冲突使供应商在损坏功能表面和在买方不希望的地方进行测试之间做出选择.
在加工开始前标记建议的测试区域. 确定阅读的目的是评估什么: 工作表面的材料, 特定的热处理区域, 或另一个定义的位置. 方便的端面在物理上可能易于测试,但超出了对应用重要的区域.
测量结果还取决于测试的方式. 洛氏硬度根据定义的加载顺序期间穿透深度的变化来确定硬度. 布氏和维氏使用残余压痕的测量. 方法, 比例和适用的力必须适合材料和样本的几何形状; 选择较小的印象本身是不够的.
这 NIST 洛氏硬度测量指南 解释为什么支持样本, 厚度, 表面处理和曲率影响结果. 使用适用的测试标准和商定的程序来选择实际条件,而不是将每个看起来平坦的补丁都视为合适.
| 拟定测试地点 | 需要检查什么 | 加工前安排达成一致 |
|---|---|---|
| 圆形轴承轴颈 | 凹痕可能会损坏运行表面. 曲率影响测试, 并且零件必须在负载下保持稳定. | 确定允许的测试区域和合适的设置. 任何适用的曲率校正必须对所选方法和几何结构有效; 磨平改变零件. |
| 内孔上方的薄壁 | 对于所选测试,壁可能会弯曲或太薄, 即使该部件被牢牢握住. | 根据方法的要求检查墙壁和支撑. 如果直接测试不合适, 同意另一种方法, 地点或样本及其验收依据. |
| 狭窄的机加工土地 | 印模可能太靠近边缘或另一个凹痕. 工具也可能阻碍压头或光学测量. | 预留一个具有所需间距的无障碍区域, 或选择合适的标本路线. 较小的缩进仍然需要有效的测试条件. |
牢固地夹紧零件并不能使薄壁适合每个硬度测试. 压痕下方的材料和支撑试验力的方式都很重要. 堆叠单独的薄片并不能替代足够的样本厚度.
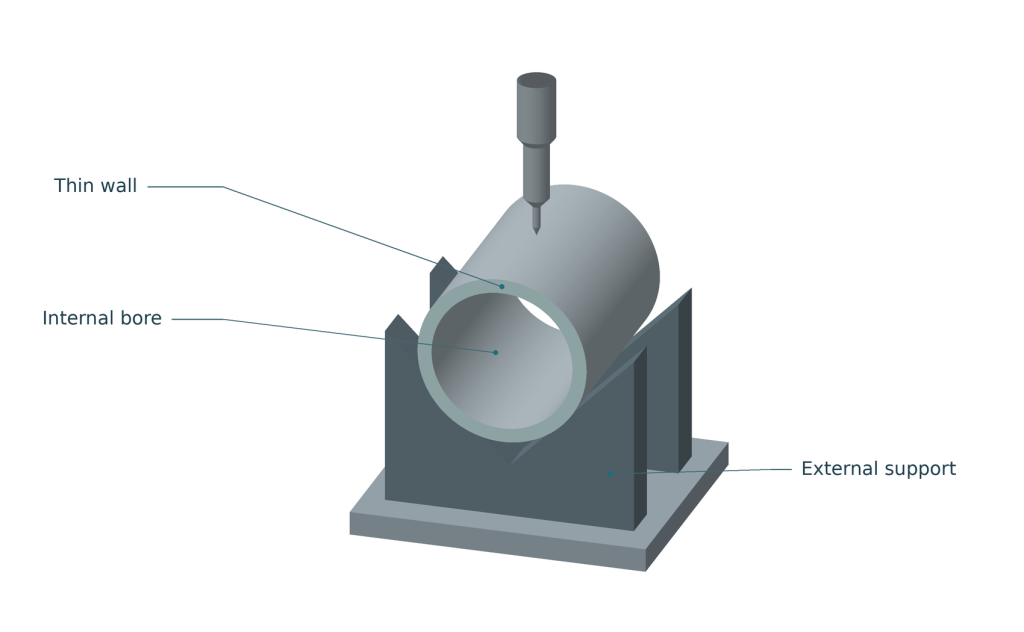
表面处理属于该计划. 仅删除经批准程序允许的内容, 使用避免通过加热或冷加工改变测试材料的制备方法. 磨掉浅硬化层以获得光滑的测试表面可以去除正在评估的区域.
对于涂层零件, 指定要求是否涉及基材, 涂层, 或定义的涂层条件. 相应记录测试阶段. 通过涂层或未经批准的地面补丁的意外压痕可能会使测量和交付的表面都出现争议.
当零件需要单独的测试样本时
如果不存在可接受的直接测试位置, 允许在确定生产数量和精加工操作之前进行样品. 专用测试件可能是从附加生产零件上切下的截面, 或已同意其适用性的单独准备的优惠券. 这些路线对成本有不同的影响, 可追溯性以及结果代表什么.
切割实际零件可以让测试到达外表面隐藏的材料. 它还会消耗该部分并需要仔细切割, 安装和准备. 确定草图上的剖面和测试位置,以便实验室检查预期区域,而不是最容易抛光的面.
额外的优惠券可以保留交货数量, 但它需要一个理由来代表指定的条件. 仅物质身份是不够的: 热处理历史和相关几何形状也需要考虑. 这 合金钢与碳钢导轨 解释了为什么在比较表面和内部性能时,硬化过程中出现的截面很重要.
硬度深度剖面是准备截面的原因之一. 如中所述 斯特鲁斯’ 维氏测试指导, 从表面向内的一系列压痕可以显示硬度如何随深度变化. 适用的硬化工艺和规范决定了如何评估任何表面深度要求; 单个表面读数无法提供该轮廓.
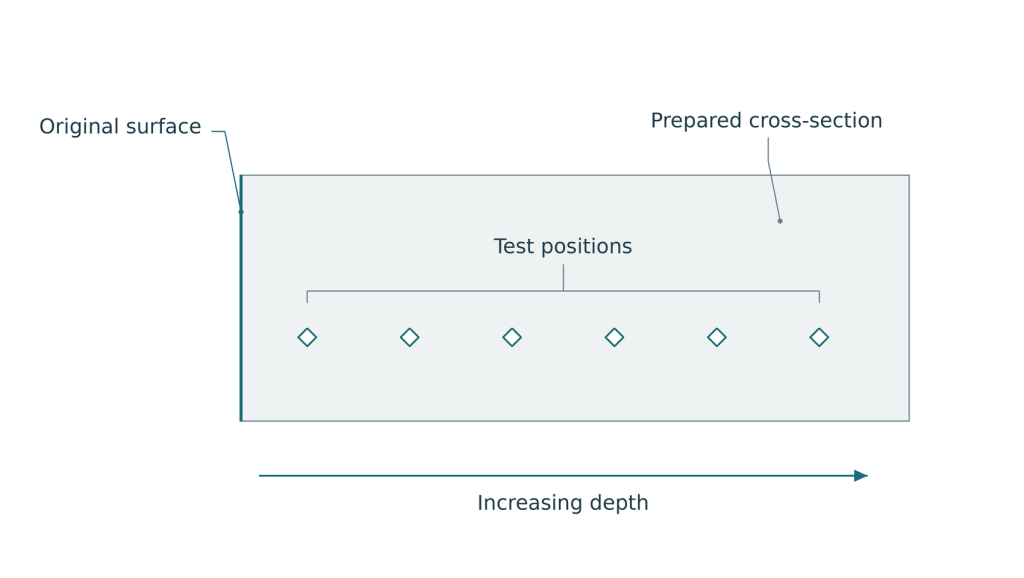
保持样本与其源部件或批次的链接, 加工条件及试验地点. 如果测试发生在可能改变所需条件的后续操作之前, 验收计划也必须解决以后的操作.
整理时 数控加工服务, 与成品交货数量分开确定切片所需的任何附加零件. 同意谁准备和测试它, 以及是否会保留剩余部分以供可能的重复检查. 这将样品制备纳入报价,而生产路线仍然可以容纳它.
当供应商和传入结果不一致时
首先检查两个结果是否描述了可比较的测试. 直接洛氏结果和维氏转换值是不同的记录, 即使两者都显示为 HRC. 硬度换算为近似值,并受到换算背后的材料和条件的限制. 保留原始测量结果并识别任何转换; 在替换指定测试之前使用商定的验收基础.
然后将两个测试位置放置在同一零件草图上. 一个读数可能来自允许的端面,另一个读数可能来自弯曲的工作表面. 它们也可能代表不同的制造阶段, 例如研磨前和研磨后. 在没有这些细节的情况下比较数字可能会将位置或准备差异转变为明显的材料故障.
如果位置和条件具有可比性, 检查设置: 表面处理, 标本稳定性, 厚度, 压痕间距及试验机验证记录. 用于光学测量印模, 包括准备和测量条件. 调查这些原因,不要假设供应商或接收检验一定是错误的.
重复测量需要一个具有所需间距的有效新位置. 保留原始读数以及重复结果和重新测试的原因. 重复测量直到通过为止掩盖了分歧而不是解决了分歧.
验收计划应列出用于解决有争议结果的程序和样本. 同意是否允许对零件进行进一步测试, 保留部分是否可用, 或者是否必须牺牲另一部分. 在新来的检查员改变唯一可用的证据之前做出决定.