
具有过渡配合, 替换轴可以满足其直径限制,但组装方式仍与其替换的轴不同. 允许的孔和轴尺寸重叠, 因此一对可能有间隙,而另一对可能有干扰. 这种差异可以从绘图本身看出.
订购零件之前, 检查连接是否可以接受这两种结果. 易于拆卸的要求, 固定的装配力, 或摩擦保持需要的不仅仅是“过渡配合”这个词。有用的起点是两个配合特征之间的完整尺寸关系.
一张图, 两对一致的
考虑圆柱形定位销及其配合孔. 为了演示计算而发明了以下限制. 它们不是 ISO 拟合表值或推荐公差:
- 孔径: 20.000–20.020 毫米.
- 销轴直径: 20.005–20.015 毫米.
将 C 定义为孔径减去销直径. 正 C 给出径向间隙; 负 C 会产生径向干涉. 这些是直径差异, 不是径向间隙.
两种极端的组合是:
C_min = 最小孔径 − 最大销 = 20.000 - 20.015 = −0.015 毫米.
C_max = 最大孔径 − 最小销 = 20.020 - 20.005 = +0.015 毫米.
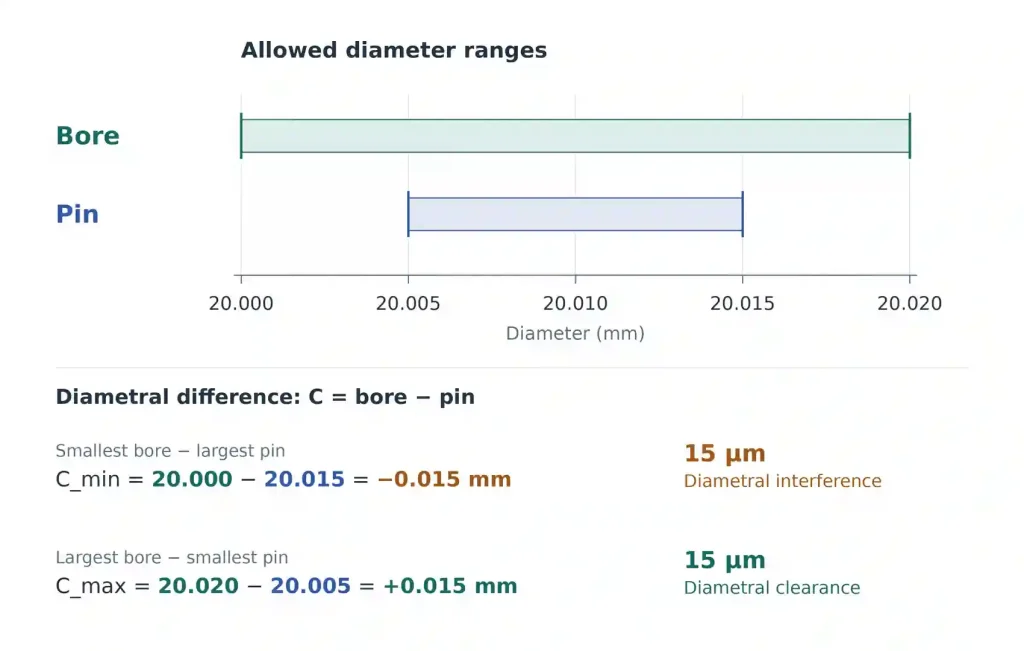
因此允许的范围过零: 到 15 μm 的直径干涉或 15 直径间隙μm. 处于相同限制内的两对说明了实际差异:
| 说明对 | 孔径 | 销轴直径 | 孔减去销钉 | 尺寸关系 |
|---|---|---|---|---|
| 一个 | 20.018 毫米 | 20.006 毫米 | +0.012 毫米 | 12 μm 直径间隙 |
| 乙 | 20.003 毫米 | 20.014 毫米 | −0.011毫米 | 11 μm直径干涉 |
两对均未违反规定的直径限制. 仅因为 B 组不像 A 组那样滑动而拒绝 B 组,会引入这些尺寸限制无法保证的组装要求.
此计算假设尺寸描述了在商定的参考温度下相同的指定成品条件. 形状, 表面状况和对准仍然影响实际装配. 仅正直径差并不能证明长或未对准的一对可以自由滑动, 并且干涉值本身并不能给出所需的插入力.
ISO 配合名称更紧凑地满足尺寸要求, 但它仍然需要配合功能和标称尺寸. 在孔基系统中, H表示孔的下偏差为零; 这并不意味着每个孔都是名义上的. 公差等级和公称尺寸范围决定了适用的公差宽度. H7 本身指定孔公差等级, 不是完整的轴孔配合.
舍弗勒的 技术袖珍指南 解释适合类别, 公差等级和极限尺寸组合. 在决定配合名称允许的范围之前,请阅读所选标称尺寸的实际上限和下限.
决定两种结果是否可接受
算术确定了评估范围. 连接的功能决定了该范围是否合适.
无需按压即可拆卸, 干扰端需要注意. 如果在日常维护期间每个替换销必须滑出, 过渡配合不能提供这种保证. 检查间隙要求,并为实际几何形状留出足够的余量, 表面和使用条件. 将配合称为“可拆卸”并不能解决允许的干涉情况.
用于通过摩擦保持, 清关端需要注意. 具有间隙的一对无法提供压配设计中假设的干涉产生的接触压力. 如果接头依靠该压力来抵抗轴向运动或传递扭矩, 检查过盈配合设计及其负载能力. 这 压配合公差指南 覆盖材料, 墙, 属于该路线的表面和装配问题.
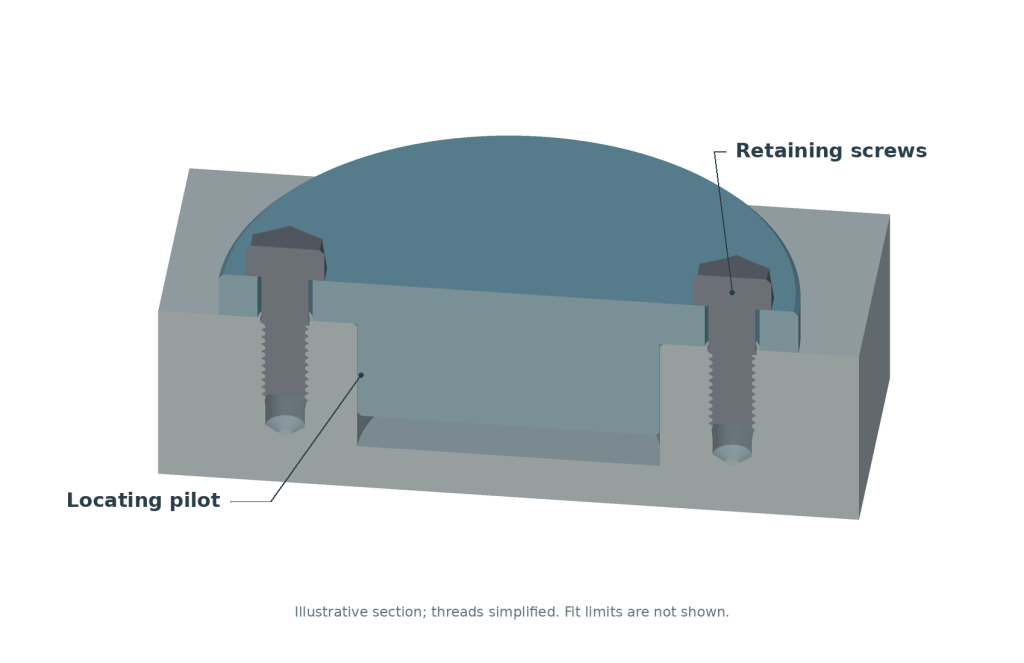
适用于具有单独固定功能的位置, 两种结果都可能有用. 圆柱形导向器可以定位盖子,同时螺钉将其轴向固定. 设计者仍然需要接受可能的间隙相关运动以及干涉端的组装或拆卸工作. 直径配合也不能确定飞行员相对于螺栓图案或其他功能特征的位置.
收紧两个公差并不一定会消除这种选择. 另一个说明性计算, 将孔缩小至 20.008–20.012 mm,将销缩小至 20.009–20.011 mm. C的范围变为-0.003至 +0.003 毫米. 变化较小, 但间隙和干扰仍然是可能的. 排除一种结果, 限制之间的关系必须改变; 仅较窄的公差可能会增加加工成本,而无法满足该目标.
将选定的限制放在相关部件图纸上并明确其检验阶段. 如果配合特征在加工后将被电镀或以其他方式改变, 其预加工尺寸不会自动成为最终配合计算中使用的尺寸. 对于一个 数控车削我询问的, 在销图纸中包括配合孔的最终极限, 或配合轴的极限与套筒图纸. 与直径限制分开说明任何所需的组装或拆卸测试.
新批次可以改变装配组合
假设第一批交货包含接近其允许范围上端的孔和接近下端的销. 许多配对可能有间隙. 稍后的交付可以转向更小的孔和更大的销,同时保持在完全相同的图纸限制内. 更多配对可能会产生干扰.
公差带并不能告诉您任一结果发生的频率. 即使对称的−0.015 到 +0.015 以上毫米范围并未建立 50/50 分裂. 这需要有关实际孔径和销尺寸分布以及零件如何配对的信息. 成功的首次组装并不能确定剩余库存或未来交付的行为.
当重复订单感觉更紧张时, 保留组件测量值并确定哪个销钉进入哪个孔. 在得出供应商制造的零件超出公差的结论之前,比较已标记的直径差异. 如果尺寸关系不能解释变化, 检查相关表格, 表面, 毛刺, 温度和对准条件. 避免先对部件进行抛光或分类,以免失去原始状态的证据.
选择性配对可以改变交付的装配组合, 但它创建了一种不同的供应安排,需要对配对零件进行协商和控制. 它不应该默默地取代无限制从库存更换的要求.
如果每个允许的配对必须满足相同的装配要求, 根据该要求评估拟合的两个极限. 当一端无法接受时, 修改配合或连接设计. 重复订单不应依赖于下一批恰好落在公差带更方便的一侧.