
“黑色氧化物, 一切都结束了”给供应商留下了几个悬而未决的问题. 零件在使用中是否会保持上油状态? 装配清洗会去除这些油吗? 紧配合孔精加工后是否必须满足其公差?
这些细节很重要,因为黑色表面和腐蚀防护不是相同的要求.
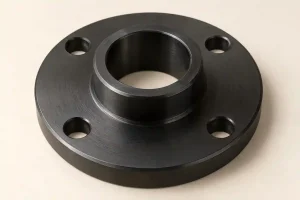
黑色氧化涂层是一种薄的转化表面处理,用于合适的钢部件,以获得深色外观,尺寸堆积很少. 传统的热黑色氧化物形成磁铁矿, 氧化铁. 其腐蚀保护是有限的, 所以指定的油, 蜡, 或其他后处理往往是饰面的关键部分.
对于机加工零件, 选择发黑工艺, 保护性治疗, 和最终检验条件一起.
决定清洁后零件上会留下什么
从组装前的最后一个清洁步骤开始.
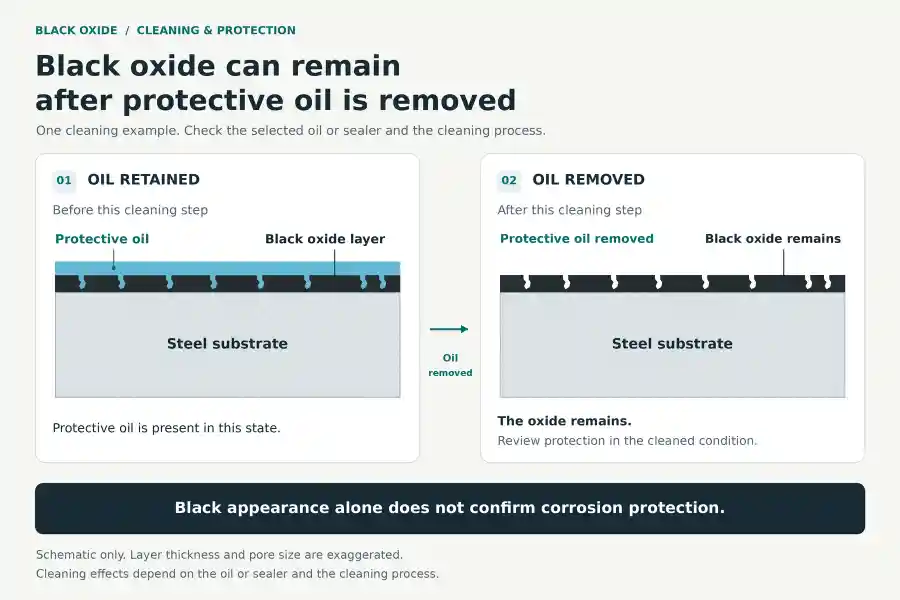
油封组件可以为表面处理供应商提供针对其预期存储条件的适当保护. 如果买家后来把油去掉, 当保护发生变化时,黑色外观可以保留.
Birchwood Technologies 解释说,黑色饰面使密封剂能够与金属保持接触,并且密封剂提供了大部分的耐腐蚀性. 这使得清洁兼容性成为饰面选择问题, 不仅仅是一个家务步骤. 伯奇伍德技术公司: 黑色氧化物和密封剂.
使用预期的使用条件来指导讨论:
| 组装后状态 | 完成决定 | 批准前需解决的细节 |
|---|---|---|
| 室内机构可保留轻质保护油 | 使用经批准的油检查黑色氧化物 | 油相容性, 处理, 和维护访问 |
| 手柄部分必须感觉干燥 | 检查合适的指触干燥后处理 | 残留物转移, 外貌, 以及处理后的保护 |
| 在粘合或清洁组装之前,零件将被脱脂 | 清洁操作后评估零件 | 保护膜是否去除以及如何保护裸露的饰面 |
| 紧密配合的轴或孔间隙很小 | 检查界面的完整表面处理和后处理 | 残膜, 最终尺寸, 和允许的装配润滑剂 |
| 零件面临反复冲洗, 缩合, 或户外曝晒 | 在提交之前比较其他完成系统 | 耐腐蚀性能要求, 清洁化学品, 和维护 |
触摸干燥的表面不一定没有油, 蜡, 或另一部电影. 如果残留物对粘合很重要, 光学, 或清洁装配, 定义解决该使用的验收要求.
同样地, 一种发黑和密封系统的盐雾结果并不是所有黑色氧化部件的通用评级. 就基材达成一致, 过程, 治疗后, 测试条件, 和验收标准. 测试时间不应作为使用寿命的直接预测.
如果所需的环境超出所选系统可以支持的范围, 使用更广泛的 CNC 加工零件的表面光洁度 比较替代品指南.
热的, 中温, 和冷发黑不可互换
“黑色氧化物”一词在引文中被广泛使用. 相似的颜色并不能证明两个供应商提出了相同的涂层.
合适钢上的常规热黑色氧化物形成磁铁矿转化层. 一些商业中温工艺也生产磁铁矿. 常见的室温发黑系统改为沉积铜硒化合物. EPi 明确区分其室温工艺与真正的黑色氧化物. EPI: 发黑工艺常见问题解答.
这种区别会影响替代流程的批准方式.
如果图纸要求指定的黑色氧化处理, 室温发黑产品并不自动成为可接受的替代品. 拟定路线必须满足图纸和采购要求, 包括对化学的任何限制, 耐用性, 外貌, 以及治疗后.
单独的浴温标签并不能表明工艺符合特定的规格等级. 索取实际的工艺名称和支持文件.
对于重复订单, 记录批准的路线. “相同的黑色”不足以作为接受工艺变更的基础.
完成后检查紧密配合
黑色氧化物可以适合紧密贴合的钢制零件,因为它几乎不会增加尺寸堆积. 表面处理和选择的密封剂仍然需要审查,因为它们会影响最终的配合.
分离三种效果.
表面处理可以改变起始几何形状
规模, 生锈, 涂层前必须处理加工残留物. 建议的清洁或除垢方法还必须尊重零件的几何形状.
询问是否爆破, 侵蚀性化学处理, 或计划进行抛光. 精密座椅, 锋利的定位边缘, 或者密封表面不应仅仅因为最终涂层很薄而接受未经审查的准备步骤.
发黑也不能填补划痕, 去除毛刺, 或纠正超出公差的孔. 这些条件属于来料要求.
转换层不是通用的加工余量
请勿将已发布的涂层厚度数字用作每个轴和孔的自动偏移.
过程, 基材, 准备, 和容忍预算决定是否需要补偿. 对于关键配合, 就最终要求达成一致并验证所选的代表性几何形状的精加工路线.
实际问题是成品特征是否符合图纸, 不是小册子是否将涂层描述为“无维度”。
后处理有其自身的表面状况
油, 蜡, 和干膜密封剂留下不同的表面状况. 即使转换层本身引起很小的尺寸变化,小孔中或滑动界面上的残留物也可能很重要.
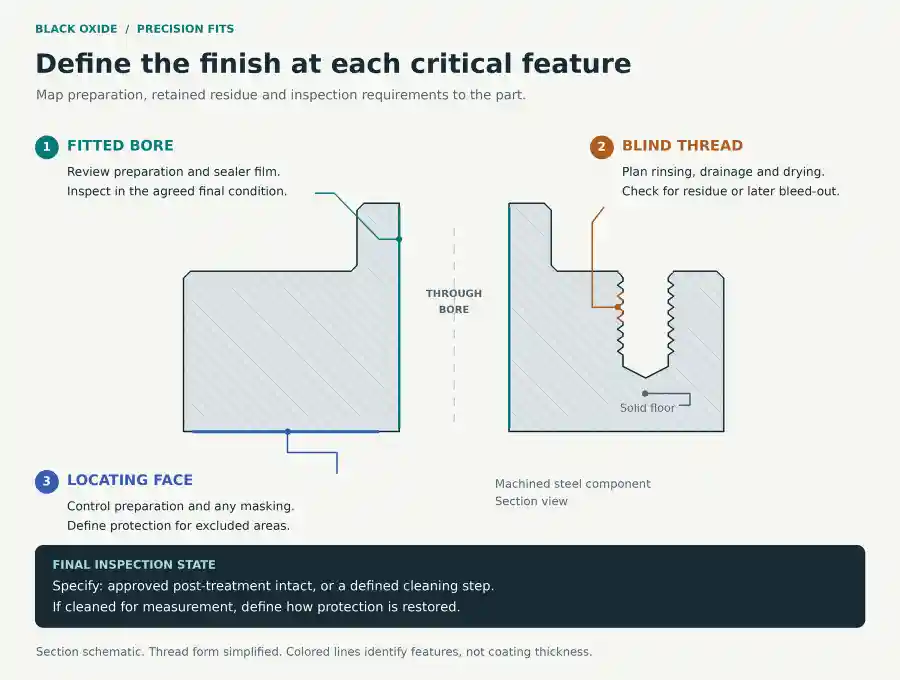
指触干燥的产品可能会留下蜡状或聚合物薄膜. 薄膜厚度和凹槽中的堆积取决于产品和应用. 检查所选密封剂与安装孔和螺纹中的间隙. 如果需要屏蔽, 说明是否排除转换处理, 封口机, 或两者兼而有之. 还定义对排除表面的保护.
盲孔和深螺纹可以捕获加工溶液. 整理计划应包括漂洗, 引流, 烘干, 以及防腐步骤的时间. 检查这些区域是否有沉积物或后来的渗漏. 仅凭颜色并不能确定原因.
指定检查是在批准的后处理完好无损的情况下进行还是在规定的清洁步骤之后进行. 清洁样品以进行测量的地方, 还定义如何恢复其所需的保护.
我们的 CNC加工公差指南 解释了为什么应在加工前确定验收条件.
将工艺与钢材及其状况相匹配
“钢”并不是发黑的完整材料规范.
提供等级, 热处理条件, 及相关硬度要求. 未经单独审查,不应假定适用于一种碳钢或合金钢的工艺也适用于不锈钢.
不锈钢发黑需要兼容的化学物质和制备方法. 其黑色外观并不表现出与指定的钝化不锈钢表面相同的腐蚀性能.
热处理零件在进入精加工线之前也需要注意. 酸洗可以将氢引入钢中, 因此,需要审查易受影响的高强度部件的清洁和除垢方法.
例如, MIL-DTL-13924F 要求钢表面涂层后消除氢脆- 或经过硬化处理 39 HRC或以上. 该处理在最后的水冲洗之后、补充防腐剂之前进行. 烘烤周期必须遵循适用的规范和合同; 不应对每个淬火钢零件应用同一种温度和保温时间. MIL-DTL-13924F, 部分 3.10 和 4.4.4.
涂层前消除应力和涂层后消除氢脆有不同的目的. 检查哪些要求适用于整个流程.
对于普通合金钢制成的零件, 我们的 4130 与 4140 钢材比较 解释了为什么牌号和热处理需要一起考虑.
指定除颜色之外的表面处理
合同有要求的情况下, 确定 MIL-DTL-13924 或其他商定的表面处理规范的适用版本和类别. MIL-DTL-13924 本身的范围描述了轻度腐蚀条件下的有限保护; 它并不能使每个黑色部件都适合严重腐蚀暴露. 为了: MIL-DTL-13924.
有用的结束语应该解决以下几点:
- 过程: 所需的涂层规格或批准的发黑路线, 包括替代方案是否需要批准.
- 后处理: 所选择的油, 蜡, 或密封剂以及任何残留物或兼容性要求.
- 覆盖范围: 待涂表面, 排除区域, 以及允许的处理或接触标记.
- 最终条件: 精加工后适用哪些尺寸和表面要求, 以及如何准备零件以供检查.
- 下游清洗: 任意洗涤, 溶剂擦拭, 粘合准备, 或随后的润滑步骤.
- 保护与接受: 包装要求和商定的外观检查, 完成质量, 和腐蚀性能.
避免将“装运前去除所有油”与仅在涂油表面上验证的腐蚀要求相结合. 要么符合清洁条件,要么就不同的保护系统达成一致.
图纸和采购订单应描述相同的饰面. 正确的涂层工艺如果使用错误的密封剂,仍然会生产出不合适的零件.
检查外观, 合身, 和保护分开
均匀的黑色表面是有用的视觉证据, 但它并不能回答每个接受问题.
外貌: 比较颜色, 光泽度, 可见标记, 并根据商定的标准允许接触区域. 使用一致的照明. 经批准的外观样品有助于定义期望, 但不能证明化学或腐蚀性能.
成品质量: 使用商定的流程或规范要求的检查. 寻找松散的残留物并检查可能难以冲洗和干燥的凹槽. 定义任何擦拭或摩擦测试,而不是发明车间通过/失败规则.
尺寸和装配: 在约定的条件下完成后检查确定的配合. 包括任何线程, 轴承座, 或滑动特征,其功能可能会受到准备或保留薄膜的影响.
保护: 验证指定的后处理和包装. 需要进行腐蚀测试的地方, 测试件及其状况必须代表经批准的系统.
如果清洗后出现锈迹, 记录清洁剂, 顺序, 干燥法, 和存储暴露. 与原来的验收条件进行比较. 去除防腐剂是一种可能的解释; 清洁不彻底, 保留残渣, 或者其他流程问题也可能需要调查.
氧化层本身不能替代耐磨涂层或指定的润滑剂. 深色滑动表面仍然需要合适的材料, 接触设计, 和润滑计划.
发送清洁要求和图纸
对于发黑轴, 夹具组件, 螺纹部分, 或贴身机构, 不仅仅包括颜色要求.
发送钢材牌号和状况, 标记适合, 所需的饰面规格, 允许的油或密封剂, 清洁顺序, 和预期曝光. 如果零件在组装前必须干燥或脱脂, 在开始时声明.
使用我们的 精密加工服务 请求一起审查加工和精加工要求的页面. 包括如何清洁和使用零件, 因此,在流程获得批准之前,审查可以解决保留的保护和最终适合的问题.