

用于碳钢和合金钢零件, 当腐蚀保护是首要要求时,镀锌通常是一个起点. 磨损时镀镍值得仔细检查, 表面硬度, 或者受控的阻挡层也很重要.
镀镍与镀锌的重要区别在于涂层如何保护钢材,以及当涂层损坏时会发生什么. 该选择还改变了轴所需的余量, 钻孔, 和线程.
此比较涵盖电镀锌, 电解镍, 和化学镀镍磷. 锌镍合金电镀和热镀锌需要单独比较. 铝, 不锈钢, 而铜合金也需要自己的制备和涂层审查.
划痕改变了锌和镍保护钢的方式
锌提供物理屏障和牺牲保护. 在合适的潮湿条件下, 锌可以优先腐蚀,有助于保护附近暴露的钢材的小划痕. 这种保护会消耗锌, 所以涂层厚度, 接触, 伤害大小仍然很重要.
镍通常作为屏障保护钢. 在许多潮湿的环境中, 镍比钢更高贵. 如果孔隙或划痕暴露钢材, 暴露区域可能成为局部腐蚀的场所. 因此,镍涂层的质量取决于覆盖率, 附着力, 孔隙率, 和完整的图层系统.
受损的锌涂层和受损的镍涂层不能以相同的方式保护裸露的钢材.
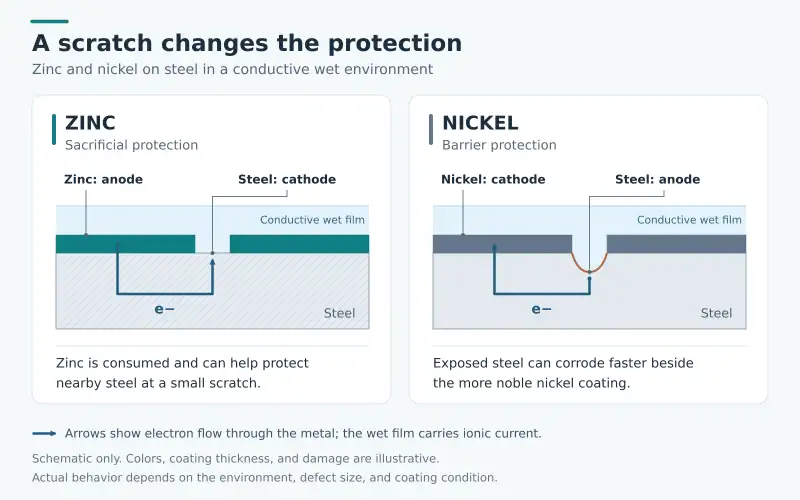
这种差异为比较提供了一个有用的起点:
- 如果预计会出现偶尔的划痕并且钢材腐蚀是主要问题, 评估锌系统的剩余保护能力.
- 如果镍层必须保持有效的阻挡层, 回顾如何穿着, 毛孔, 边缘, 处理损坏可能会暴露钢材.
两种涂层都不能仅从外观来选择. 明亮的表面无法显示凹陷特征是否具有足够的覆盖范围.
指定您要比较的镍工艺
“镀镍”留下了一个未解答的重要问题: 镀层是电解镍还是化学镀镍?
电解镍使用外部电流. 电流分布影响金属堆积的位置. 边缘和角落比凹进区域可以吸收更多的沉积物, 虽然沐浴化学, 阳极排列, 货架, 和其他过程控制影响结果.
化学镀镍磷, 通常称为 EN 或 EN-P, 通过自持化学反应沉积,无需外部电镀电流. 其性能取决于磷含量和随后的热处理. ASTM B733 按磷成分对这些涂层进行分类, 使用条件和涂层厚度, 以及治疗后. 指定所需的分类,而不是仅仅依赖“化学镀镍”. ASTM B733.
硬度或磁性行为很重要的地方, 定义最终供应条件中的验收要求. 被描述为非磁性的沉积物并不会使钢基材变得非磁性.
无电沉积可以更均匀地覆盖复杂形状, 但溶液必须到达表面并在表面周围循环. 盲孔和小的内部通道仍然可以接受较少的涂层.
电镀锌 还需要一个完整的规范. 厚度和补充处理, 例如转化涂层或密封剂, 影响最终系统. ASTM B633 涵盖钢铁上的电沉积锌; 其范围还指导螺纹紧固件的购买者考虑 ASTM F1941/F1941M. ASTM B633.
因此,有用的比较可以确定实际系统: 例如, 经过规定补充处理的特定锌镀层与最终热处理条件下的特定镍磷镀层.
更广泛地了解这些选择如何与加工相互作用, 看看我们的 表面处理指南.
按必须持续工作的表面进行选择
以下矩阵将涂层机制转化为实际设计问题. 这是一个选择辅助工具, 不是一个普遍的排名.
| 零件状况 | 锌路线: 关键问题 | 镍路线: 关键问题 | 选择前需要的证据 |
|---|---|---|---|
| 使用过程中可能会刮伤外部钢表面 | 指定的锌系统能否在这种环境下提供合适的牺牲保护? | 屏障能否完好无损, 或会损坏裸露的钢材? | 接触, 可能的损坏, 涂层系统, 和腐蚀验收标准 |
| 轴或接触面相对于另一个零件滑动 | 摩擦会不会太快去除保护层? | 哪种沉积物和最终条件可提供合适的磨损行为? | 配合材料, 加载, 运动, 润滑, 和代表性磨损测试 |
| 必须对孔或凹进特征进行涂层 | 工艺能否达到所需的局部厚度? | 化学镀镍会提高覆盖率吗, 溶液能否充分循环? | 特征深度, 使用权, 局部厚度限制, 和测量位置 |
| 电接触必须保持稳定 | 转化膜如何, 密封剂, 和表面薄膜影响接触? | 镍沉积物和任何顶部处理将如何影响接触? | 插配完成, 接触力, 阻力极限, 以及环境暴露后的测试 |
对于滑动表面, 仅凭硬度并不能确定使用寿命. 接触压力, 碎片, 润滑, 基材支撑, 配合材料可以改变磨损结果.
热处理也需要明确目的. 与处理前的相同沉积物相比,用于硬化化学镀镍的处理会改变其结构并降低耐腐蚀性. 评估最终供应状态下的磨损和腐蚀. 先进电镀技术讨论了这种热处理权衡.
电触点需要完整的表面处理系统
用于电触点, 比较镍和锌的体积电导率是不够的. 表面薄膜和实际金属与金属的接触点会影响电阻. 评估连接时,初始电阻和老化后电阻都相关.
对于电镀接地垫, 指定完整的饰面系统, 包括任何钝化剂或密封剂. 定义相关环境暴露前后的装配条件和电阻限值.
如果建议屏蔽, 确定要排除的层以及如何保持腐蚀保护. “掩盖接地垫”不应让供应商猜测是否省略锌沉积物, 转化治疗, 或仅密封剂.
如果接头还提供电磁干扰屏蔽, 单独指定所需的屏蔽测试. 单独的直流接触电阻结果并不能确定高频屏蔽性能.
外观应与这些功能要求分开指定. 定义可见区域和可接受的颜色或光泽变化; 亮度不能替代涂层验收.
配合两个部分的预算涂层厚度
镀锌和镀镍均添加材料. 即使是均匀的涂层也会改变安装特征的尺寸.
对于简单的圆柱面:
- 对外轴进行涂层,使其直径增加两倍于径向涂层厚度.
- 涂层孔的直径减小了径向涂层厚度的两倍.
- 对两个配合部件进行涂层会消耗两个部件上的间隙.
对于统一存款, 几何关系是:
最终径向间隙=初始径向间隙− 2 × 轴涂层厚度 − 2 × 孔涂层厚度.
考虑这个说明性示例. 假设均匀的涂层厚度为 0.010 毫米, 或者 10 μm, 在每个涂层表面上.
| 特征 | 电镀前 | 电镀后 |
|---|---|---|
| 轴径 | 10.000 毫米 | 10.020 毫米 |
| 孔径 | 10.030 毫米 | 10.010 毫米 |
| 径向间隙 | +0.030 毫米 | −0.010毫米 |
在这个例子中, 电镀轮数 0.030 间隙毫米 0.010 干涉毫米.
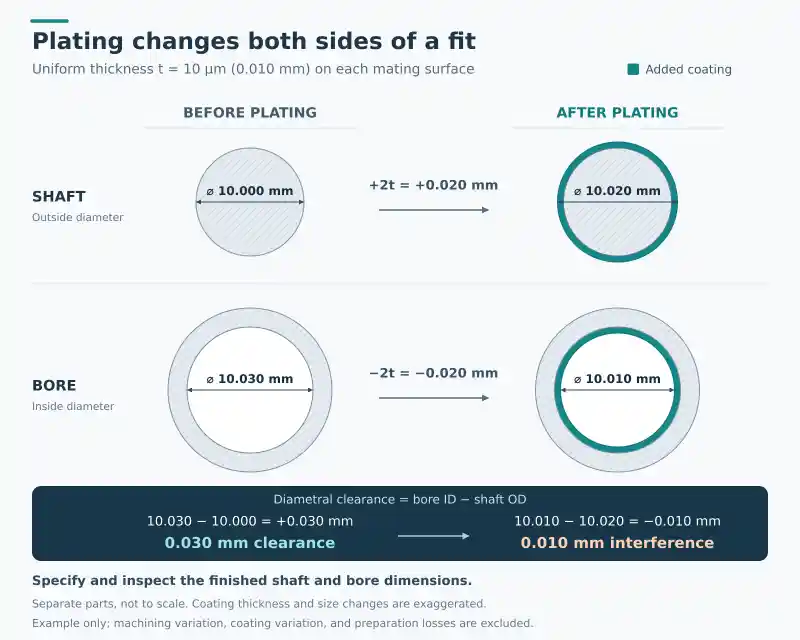
这些值说明了几何形状; 它们不是推荐的涂层厚度或生产能力. 该示例不包括加工变化, 涂层变化, 以及在准备过程中除去的任何材料.
生产公差预算必须包括这些影响. 评估最紧装配条件时,检查最大成品轴尺寸与最小成品孔径.
化学镀镍可以使厚度分布更容易控制, 但统一并不能消除津贴的需要.
线程需要不同的余量
获得具有均匀涂层厚度的理想 60° 螺纹 t 垂直于螺纹面测量, 节圆直径变化的近似值为:
- 外螺纹: 增加了 4t.
- 内螺纹: 减少 4t.
这与 2t 普通圆柱体的直径变化. Twin City 电镀说明了螺纹上电镀的尺寸效应.
如果两个线程都收到 10 μm 位于其侧面, 外节圆直径增加约 40 μm,内节径减小约 40 μm. 因此,两个节圆直径之间的差异大约减小 80 μm. 这不是一个 80 轴向间隙μm值.
仅计算并不能表明 6g/6H 线程对是否会绑定. 检查螺纹尺寸, 沥青, 实际预镀限制, 涂层范围, 和所需的最终测量条件.
在制造前同意任何预电镀尺寸或公差调整. 之后切割电镀螺纹可以去除其保护涂层.
我们的 CNC加工公差指南 解释最终特征要求应如何与加工和精加工计划联系起来.
在选择任一路线之前检查硬化钢
高强度或硬化钢需要注意氢脆: 加工过程中引入的氢会降低钢材的承受载荷的能力.
审查应涵盖完整的准备和电镀顺序. 化学镀镍缺乏外部电镀电流并不能, 就其本身而言, 确定整个过程不存在与氢气相关的风险.
提供钢材牌号, 实际强度或硬度条件, 热处理历史, 以及任何表面硬化处理. 负责的工程师和饰面供应商应建立适用的过程控制, 缓解治疗, 和验证要求.
烘焙并不是万能药. ASTM B850 解决了可能降低敏感性的涂层后处理问题,并明确指出热处理并不能保证免受氢损伤. ASTM B850.
还要检查材料是否符合所选涂层规格. ASTM B633 建议不要在该规范下对某些高强度材料进行镀锌. 通用烘焙说明不会覆盖该限制.
将氢脆缓解措施与旨在硬化镍沉积物的热处理分开. 其目的和所需条件必须经过独立审查.
绘制图纸来描述成品涂层系统
“镍板”或“锌板”等绘图注释给供应商提供了太多的空间来解释所需的表面处理.
发布前, 解决这些特定于涂层的项目:
- 工艺及规格: 确定涂层路线, 适用标准和修订, 以及所需的分类.
- 完整的图层系统: 包括所需的底层, 转化涂层, 密封剂, 或顶级治疗.
- 不同位置的厚度: 识别需要最少保护的表面和符合最大堆积限制的特征.
- 最终尺寸: 说明电镀后适用的尺寸和螺纹要求.
- 排除的表面: 定义遮罩边界, 治疗被排除, 以及任何允许的机架接触位置.
- 材料状况和热处理: 确定钢材状况和适用的加工限制.
- 验收证据: 定义所需的厚度, 附着力, 外貌, 维度的, 和功能检查.
检查是否符合要求. 外部厚度测量无法确定孔深处的厚度. 令人满意的目视检查并不能确定粘合或腐蚀性能.
盐雾要求也需要一个终点. 注明暴露时间, 评估表面, 以及失效是否意味着涂层腐蚀或下面的钢材腐蚀.
盐雾时间并不能直接预测使用年限. ASTM B117 提供受控测试环境, 但它没有设定普遍的暴露期或接受限度. 其指南还警告不要根据独立盐雾结果预测自然暴露. ASTM B117.
用于生产零件, 商定需要从表面处理供应商处获得哪些记录以及涂层后将检查哪些尺寸. 我们的 质量保证流程 为图纸审查提供更广泛的框架, 尺寸检查, 表面审查, 和装运检验.
比较报价时, 首先调整涂层系统. 层厚差异, 掩蔽, 凹进覆盖, 热处理, 测试可以解释单靠“镍”和“锌”这两个词无法解释的价格差异.
对于电镀 CNC 部件, 发送带有钢种和状况的图纸, 经营风险, 关键成品尺寸, 以及标记的涂层或遮蔽区域. 包括配合部件的材料和表面处理, 识别滑动或电接触表面, 并附上已使用的任何涂层或验收规范.
通过我们的 数控加工服务, Rapid Efficient 可以审查关键配合的涂层余量,并在报价前与相关合作伙伴协调拟议的精加工和检查要求.






