

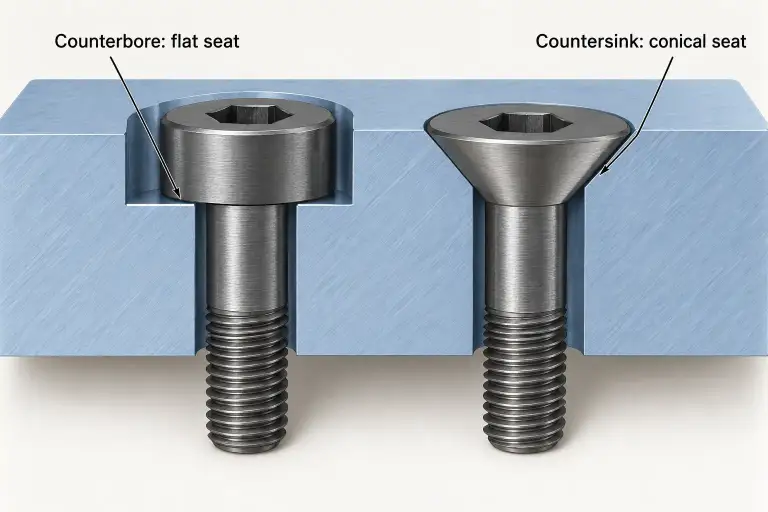
沉孔提供了一个带有平坦轴承底板的圆柱形凹槽. 埋头孔提供锥形座. 对于嵌入式紧固件, 选择从螺丝头下方的表面开始: 传统的内六角螺钉支撑在平座上, 而沉头螺钉则支撑在匹配的锥体上.
这两个功能都可以将紧固件保持在周围表面下方. 这并不意味着它们可以互换. 头部必须接触预定的座位, 在孔周围留下足够的材料, 并保持装配工具可访问的状态. 看起来齐平的螺钉仍然可能具有不正确的接触条件.
因此,沉头孔与埋头孔的决定包括实际的紧固件, 其允许的安装位置, 以及机加工后留下的板段.
一起选择头部及其承载表面
从紧固件名称和尺寸图开始. 螺纹公称直径本身并不能定义头部直径, 高度, 角度, 或过渡到柄中.
埋头孔在底部平坦的头部周围创造了空间. 其直径必须适合所选的头部和属于接头的任何垫圈. 它的深度控制该堆栈相对于周围面的位置. 当凹槽有足够的深度并且预期的轴承表面相遇时,圆柱形头部可以与表面齐平或低于表面.
安装工具也需要访问. 内六角螺钉需要为其驱动器提供间隙; 凹进的外六角头可能需要一个更大的开口用于其周围的插座. 凹槽内的头部配件无法确保组装工具能够到达它.
沉头孔支撑沉头的圆锥形底面. 与平头螺钉相关的平顶部不应与平轴承底面相混淆. 直接放置在沉孔地板上的沉头螺钉没有接受其头部设计使用的锥形支撑. 特殊的垫圈或适配器会产生不同的接头,需要单独检查.
如果紧固件可以保留在已经合适的加工面上方, 两个休息时间都没有必要. 如果任务是在粗糙或弯曲的表面上创建局部平坦的承载区域, 这 锪孔导轨与沉孔导轨 解决该单独的决定.
首先选择轴承几何形状, 然后设置允许的头部位置. 诸如“头部在完成的面部上方没有突出”之类的要求比未定义的“使其齐平”的要求更有用。过度的凹进也是不可接受的, 定义两个限制.
在调整深度之前匹配锥角
埋头孔的夹角是其锥体在轴向截面上相对两侧之间的全角. 90° 夹角使每条边与孔轴成 45°.
确认与所选紧固件的角度. 例如, Bossard 为其列出了 90° 沉头 ISO 10642 螺丝系列. 相同的产品信息警告头部几何形状影响负载能力并且安装情况需要检查. 因此,紧固件替换需要的不仅仅是匹配螺纹名称.
当螺丝头角度和座角不同时, 接触可能集中在预期轴承区域的边缘附近. 增加埋头孔深度可能会使头顶降低, 但它并不能纠正角度不匹配. 接头看起来可以得到改善,同时保留错误的接触几何形状.
即使具有兼容的标称角度, 指定的公差和实际的头部轮廓很重要. 头圈, 过渡, 当头部位置或接触很关键时,应考虑允许的形状变化. 不要将简化的 CAD 锥体视为完整的购买紧固件规格.
圆锥形界面还引入了接触力的径向分量. 其效果取决于关节几何形状, 材料, 和钳位负载. 边缘附近的细韧带或脆性部件值得单独审查; 仅仅因为螺钉可以拧紧,埋头孔不会自动被接受.
相似地, 埋头孔的存在并不能建立更牢固的接头. 头部力量, 承载面积, 剩余部分, 螺纹啮合, 和加载仍然控制装配. 将建议的紧固件和阀座进行比较.
检查埋头孔使用了多少板
当大直径和小直径保持不变时,沉头孔随着其夹角变小而变深. 这种关系可以在加工开始之前暴露出厚度问题.
获得理想的锥形阀座, 定义:
- D: 圆锥体与顶部参考平面相交处的大直径.
- d: 较小的圆柱孔直径.
- 我: 包含的埋头孔角度.
- z: 从顶面到圆锥体与小孔相交处的轴向距离.
几何关系为:
z = (D-d) ÷ [2 × 棕褐色(θ ÷ 2)]
计算切线时使用 θ 的度数. 结果具有与 D 和 d 相同的长度单位.
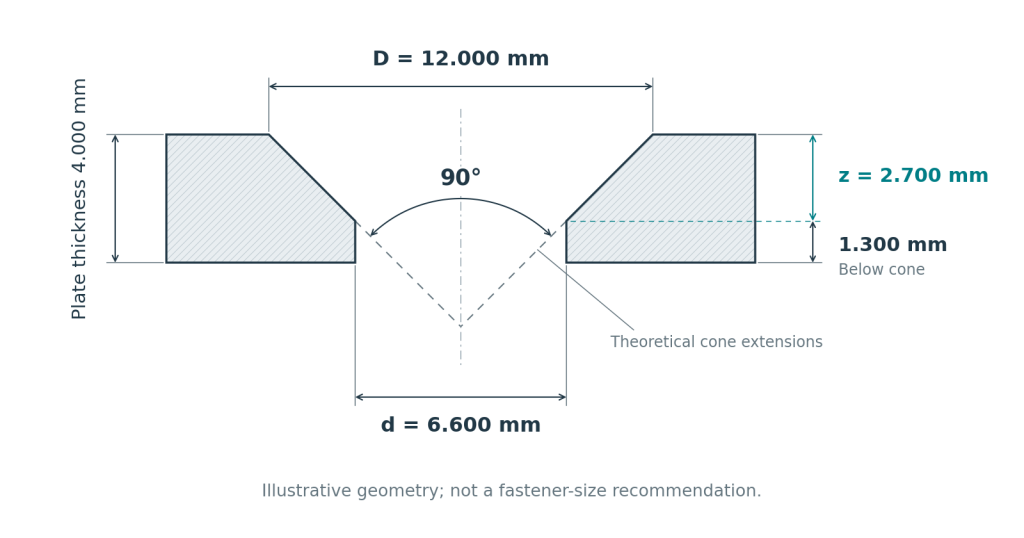
考虑一个说明性的 4.000 毫米板,D = 12.000 毫米和d = 6.600 毫米. 选择这些尺寸是为了展示几何形状; 对于特定的螺钉尺寸,它们不是推荐的埋头孔. 假设板面平行, 一个直通孔, 以及尖锐的理论锥孔相交. 忽略公差, 边缘断裂, 并完成此比较的更改.
| 夹角 | 锥体深度 z | 锥体下方的轴向长度 4.000 毫米板 |
|---|---|---|
| 82° | 3.106 毫米 | 0.894 毫米 |
| 90° | 2.700 毫米 | 1.300 毫米 |
| 100° | 2.266 毫米 | 1.734 毫米 |
数值四舍五入至小数点后三位. 最后一列是板厚度减去锥体深度, 沿轴测量. 它并不代表通用的最低墙体要求或证明抗拉穿性.
90°时, 例如:
z = (12.000 - 6.600) ÷ [2 × 棕褐色(45°)] = 2.700 毫米
该计算不允许将 82° 阀座更改为 100° 以节省厚度,同时保留相同的螺钉. 每个座椅必须与其紧固件保持兼容. 该表比较了圆锥体的几何形状, 不可互换的接头设计.
一起检查锥体深度和剩余部分, 使用紧固件所需的角度. 对于真实的部分, 包括板厚变化, 埋头孔尺寸和角度公差, 附近的边缘, 以及任何背面口袋或空腔. 到达相反面的锥体会留下与圆柱形通道上方预期埋头孔不同的孔几何形状.
沉孔需要根据其指定的底板深度进行相应的截面检查. 如果任一选项去除了太多材料, 考虑不同的头型, 局部部分较厚, 或让头部突出. 适当的改变取决于装配负载和可用空间.
控制绘图和加工设置中的凹槽
定义较小的孔以及凹槽. 注明是否为间隙孔, 一个螺纹孔, 或其他受控功能, 以及无论是直通的还是盲目的. 单独的凹槽标注会导致关节的一部分未定义.
对于沉头孔, 识别其直径, 深度参考, 以及所需的地面条件. 检查较小孔处和地板外角处与必须位于此处的头部或垫圈的过渡.
用于埋头孔, 识别参考面处的大直径和夹角. 如果还指定了深度, 明确它与这些维度的关系. 直径, 角度, 和深度是几何关联的; 独立指定的公差不应产生相互冲突的验收限值.
入口边缘断裂是一个单独的要求. 正如中所解释的 倒角与圆角导轨, 小倒角只能用作导入或毛刺去除功能. 一般去毛刺注释并不能完全定义承重埋头孔.
加工时, 该工具必须生产相对于相关孔的指定底座. 沉头孔可以用合适的平底工具或铣削路径制成. 埋头孔需要指定的圆锥形轮廓. 无论哪种情况, 工具访问, 刚性, 工件支撑, 和切屑去除影响结果.
埋头孔尺寸对轴向刀具位置特别敏感. 当程序使用跨多个孔的通用机器 Z 位置时,参考面的局部高度差可能会改变开口直径. 刀具跳动或颤动也会留下不规则的刀座,无法通过一个直径读数充分描述.
确定最终的表面处理条件. 阀座或螺钉上的涂层改变了装配接口, 而积极的手动去毛刺可能会改变顶部边缘. 图纸应确定哪些条件需要接受尺寸和头部位置验收.
验证孔几何形状和安装头
检查应将加工特征要求与组装结果分开.
对于可触及的沉孔, 适当的测量可以确定凹槽直径, 地板深度, 以及与较小孔或基准所需的关系. 仅深度读数并不能显示头部是否接触到不需要的角落.
用于埋头孔, 开口直径检查无法确定锥角. 选择指定特性的测量方法. 施泰力的 埋头孔量规引导 描述接触圆锥面并报告大直径的角度特定量规. 这与接触顶部边缘的倒角量规不同. 量具必须适合该特征, 其阅读不应被视为每项个人资料要求的独立证明.
哪里角度, 形式, 或位置至关重要, 适当的光学, 轮廓, 或者可能需要坐标测量. 检查计划应解决访问和可用接触区域的问题,而不是假设任何探头都可以可靠地测量小锥体.
然后使用指定的紧固件和装配条件对照定义的参考表面检查安装的头部. 需要时包括垫圈. 确认头部按预期就座, 保持在允许的突出或凹陷范围内, 并且易于安装和拆卸.
功能装配检查提供了有用的证据, 但一种方便使用的螺钉并不代表所有允许的紧固件变化. 同样地, 仅安装扭矩无法区分正确安装和几何干涉. 定义接头所需的尺寸和功能检查.
对于一个 数控铣削回顾, 发送带有紧固件名称的零件图和模型, 头部轮廓, 允许的头部位置, 板厚, 附近的空洞, 和最终完成. RapidEfficient 可以检查座椅几何形状, 加工通道, 以及报价前的检验要求.






