

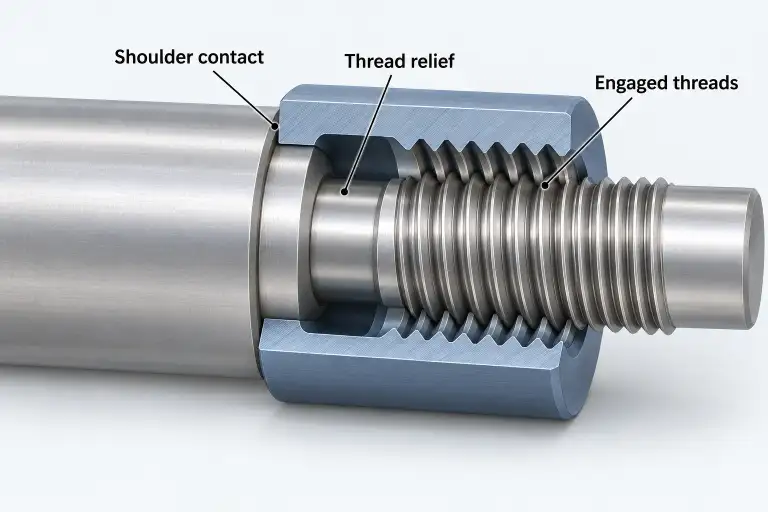
螺纹套环可以沿着轴自由转动,并且在其表面到达轴肩之前仍然停止. 阻塞可能是最后的不完整线程, 拐角半径, 或毛刺. 更用力地拧紧并不能确定预期的面已就位.
螺纹后隙是螺纹末端特意凹陷的区域. 它可以为螺纹刀具提供空间,并为配合部件提供间隙. 其设计必须保留足够完整的螺纹啮合和足够的材料来承载负载.
对于肩座关节, 同时检查三件事: 完整线程结束的地方, 必须做什么来明确这一转变, 以及哪张脸必须接触. 解决刀具间隙问题的凹槽仍然会留下装配问题.
螺纹跳动不是退刀槽
线程耗尽是线程结束时变得不完整的过渡. 螺纹释放槽是有意去除材料,在该端附近提供间隙. 这些术语描述了相关功能, 但它们不应该用作可互换的绘图笔记.
入口倒角还有另一个用途. 它引导装配并去除螺纹入口处的锋利边缘. 配合轴环上的小倒角不会自动清除轴的整个螺纹跳动或轴肩半径.
考虑具有较大直径轴肩的外螺纹轴. 轴环必须拧到轴上,直到其端面接触轴肩. 如果轴环的内螺纹首先到达阻碍过渡处, 当面之间仍存在间隙时,组件会感觉很紧.
可能的设计响应包括在轴的螺纹端设置浮雕, 轴环上有合适的间隙凹槽, 或改变所需的螺纹和肩部位置. 这些选择从不同的地方删除材料. 查看剩余参与度, 轴环的承载面积, 和选择之前的轴截面.
分别定义预期的接触面和螺纹端周围的间隙. 螺纹减压装置不是密封功能,除非它是针对该功能专门设计和验证的.
将配合环置于最终位置
仅任一部件上的螺纹长度并不能确定组装接头中完整螺纹重叠的程度. 将配合部件移至最终位置, 然后比较包含完整螺纹轮廓的区域.
下面是一个说明性的轴向布局示例, 不是标准浮雕设计或螺纹强度计算. 假设线程兼容, 足够的径向间隙, 以及可以不受干扰地到达肩膀的领子. 第一次检查时忽略公差和弹性变形.
将肩面设置为 x = 0 毫米. 沿着轴朝其自由端向外测量 x. 坐环从 x = 0 至 x = 14 毫米.
| 就座组件中的特征 | 轴向区域 | 意义 |
|---|---|---|
| 轴上的完整外螺纹 | x = 3 到 18 毫米 | 靠近肩部的区域保留用于浮雕和过渡几何形状 |
| 轴环上有完整的内螺纹 | x = 1 到 13 毫米 | 入口和出口详细信息不包含在完整配置文件区域中 |
| 两个完整轮廓重叠的区域 | x = 3 到 13 毫米 | 共用轴向长度为 10 毫米 |
| 轴的完整螺纹从 x = 开始后重叠 5 毫米 | x = 5 到 13 毫米 | 共享的轴向长度降至 8 毫米 |
对于起始几何体:
轴向重叠 = 13 - 3 = 10 毫米
如果更宽的浮雕和过渡将整个外螺纹的起点移动到 x = 5 毫米:
轴向重叠 = 13 - 5 = 8 毫米
在这个假设的几何形状中,衣领仍然可以到达同一个肩部. 这一变化减少了重叠,但没有改变衣领的整体宽度或其最终座位位置.
坐环并不能证明所需长度的完整螺纹仍保持啮合状态. 反过来, 足够的重叠并不能证明预期的面接触.
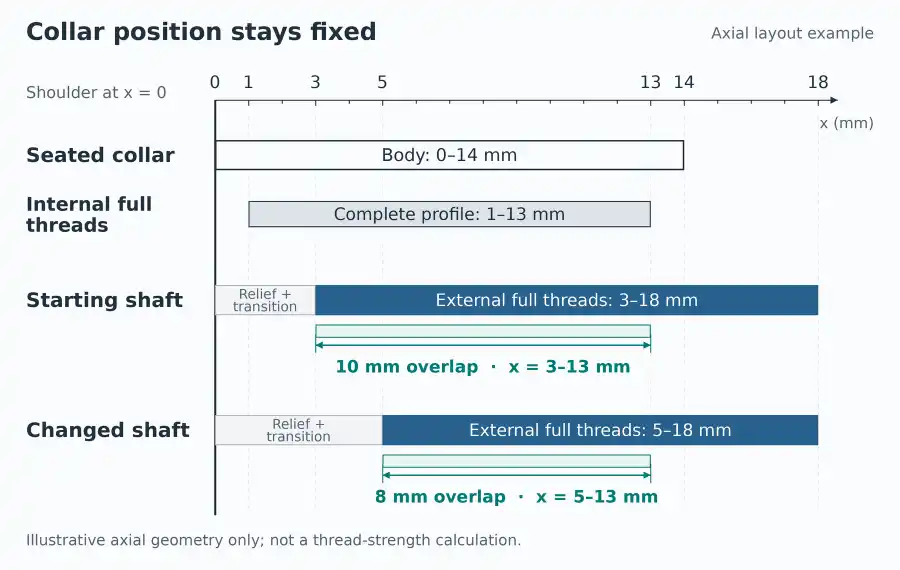
用于生产, 使用允许的轴向限制重复布局检查, 包括救援位置, 线程末端限制, 衣领厚度, 入口详情, 以及任何中间垫圈或垫片. 确定产生完整螺纹轮廓的最小轴向重叠的组合, 并将重叠部分与所需的最低参与度进行比较. 单独检查最有可能妨碍座位的组合.
这种几何检查并不能确定脱线强度或负载能力. 这些取决于螺纹几何形状, 两种材料, 加载中, 以及适用的设计方法. 不要假设每个接合的匝都承受相同份额的负载.
为工具留出空间,而不去除不必要的材料
浮雕宽度, 直径, 和过渡半径回答不同的问题. 宽度提供轴向空间. 直径确定径向间隙. 半径影响刀具路径, 配合间隙, 和局部应力集中. 仅指定这些维度之一,其他维度则悬而未决.
对于外螺纹, 浮雕减小了局部轴直径. 对于内螺纹, 浮雕局部扩大了孔径. 因此,诸如“0.5 毫米浮雕”之类的注释是不完整的,除非它标明了尺寸及其参考号.
刀具需要间隙以适应其实际切削几何形状和运动, 不仅仅是为了简化图中所示的点. 山特维克可乐满 螺纹车削刀片引导 确定一个具体的例子: 多点刀片需要在最后一个螺纹之外有空间才能清除最后一个牙齿. 适合一种刀片布置的凹槽可能不适合另一种刀片布置.
机器的穿线周期和退刀路径也需要审查. 凹槽可以提供退出空间, 但它的存在本身并不能证明刀片和刀柄将清除肩部. 在将非常窄的浮雕锁定到图纸中之前,检查建议的工具装配和路径.
标准救济适用的情况, 确定标准, 所需表格, 和版本. 从 76-1:2025-10 涵盖其范围内的 ISO 公制螺纹的跳动和底切, 包括相关的内螺纹特征. 使用适用的文件选择尺寸和名称. 不要将公制线程表扩展到统一, 管道, 或其他没有适当基础的线程系统.
诸如“按照 DIN 76 进行救济”之类的一般注释可能会使适用的部分或形式悬而未决. 同样地, 固定的螺距倍数不应取代所需的标准和工具审查. 如果需要定制救济, 明确标注其几何形状和公差.
增加间隙可能会产生不同的风险. 更深的外部凹槽减少了轴的剩余横截面. 更大的内部凹槽减少了周围的墙壁. 弯曲时凹槽的过渡也需要注意, 扭转, 或重复轴向载荷很重要. 半径可以减少尖锐凹口的严重程度, 但仍必须清除配合部件和工具.
有用的退刀是满足刀具间隙的退刀, 装配间隙, 和剩余部分的要求一起. 额外的深度并不自动带来额外的安全性.
对于盲底附近的内螺纹, 区分周向退刀和额外轴向孔深度. 局部扩大可提供径向空间, 但它并不能消除刀端间隙或排屑的需要. 我们的 盲孔设计指南 解释了单独的可用深度和底部间隙要求.
当空间受到限制时, 检查不同的螺纹路线是否可以满足所需的完整轮廓范围. 刀具通道, 抵达, 进出动作仍需检查. 这 螺纹铣削与攻丝导轨的比较 涵盖内部线程进程决策; 工艺的改变并不能消除验证组装接头的需要.
使螺纹末端成为可检查的绘图要求
螺纹尺寸和公差等级不, 他们自己, 定义肩部过渡. 添加构成完整线程边界的部分或局部细节, 宽慰, 和座位面清晰.
对于这个功能, 图纸审查应解决:
- 螺纹标准, 尺寸, 沥青, 和公差等级, 以及所需的完整螺纹范围.
- 允许的跳动或缓解区域, 从已识别的面孔定位.
- 退刀直径, 轴向宽度, 和过渡半径, 或明确的标准名称.
- 肩部所需的接触面积和任何配合倒角或间隙凹槽.
- 去毛刺和任何指定的精加工操作后的验收条件.
使用反映这些功能的公差. 如果它们的限制使所需的几何形状不一致,请避免单独收紧多个链接的尺寸. 供应商需要一个明确的允许过渡区域, 同一空间内的完整螺纹和凹槽的要求不冲突.
螺纹测量和端部特征检查应满足各自的要求. 使用指定的螺纹量规和螺纹验收程序. 单独建立完整线程范围, 浮雕几何形状, 以及图纸需要的肩部状况. 仪表入口几何形状或肩部接触可能会限制进入. 计算普通配合螺母在停止之前转了多少圈并不, 就其本身而言, 验证这些要求.
可通过光学轮廓测量或合适的尺寸设备检查可触及的外部浮雕. 内部浮雕可能需要专用量具或适合其通道和公差的其他方法. 如果普通工具无法到达受控表面,则在生产前就该方法达成一致.
检查最后一个螺纹和凹槽之间的边界是否有凸起或松动的毛刺. 去毛刺必须去除不需要的材料,而不会使整个螺纹边界超出其允许的限制或损坏阀座面. 如果指定涂层, 确认所需交货状态下的最终螺纹和间隙要求.
配合部件检查可以帮助确定预期的面是否就座, 但成功的一对并没有在所有允许的尺寸上表现出可互换性. 保持装配检查和尺寸验收符合相同的图纸要求.
用于带肩螺纹轴或内螺纹轴环, 在图纸中包括配合部分和最终组装位置. 标记所需的完整螺纹啮合以及对凹槽深度或剩余壁的任何限制. 通过我们的 数控车削服务, RapidEfficient 可以审查提议的救济, 工具访问, 以及报价前的检验方式.






