

螺旋铣削使用旋转铣刀,在沿其轴线移动的同时绕孔行进. 组合的圆周运动和轴向运动创建螺旋路径, 也称为螺旋插补或圆弧铣削. 配备合适的工具, 它可以在固体材料上开一个孔或扩大现有的开口.
一把刀具可以加工多种孔径, 但改变直径的变化大于编程半径的变化. 它还会改变每个轨道的行驶距离, 给定轴向节距的斜坡角, 以及轮廓进给和刀具中心进给之间的关系. 重复使用相同的设置而不检查这些关系可能会大大改变剪辑效果.
有用的起点是工具中心描绘的圆,而不是图纸上显示为孔径的圆.
将孔圆与工具中心圆分开
考虑使用圆柱形铣刀加工内圆壁. 在理想的几何模型中, 没有津贴或补偿抵消:
D_路径 = D − d
这里, D是电流通过产生的直径, d为有效切削直径, D_path 是工具中心轨道的直径.
一个 12 毫米刀具生成 20 毫米孔因此遵循 8 mm 刀具中心圆. 它的中心是 4 距孔轴线 mm. 添加刀具半径 6 mm 达到所需的孔半径 10 毫米.
这些尺寸描述了切割包络线. 它们没有建立实际的孔公差或证明刀具可以进入固体材料.
如果粗加工留下材料用于稍后的精加工, 在计算中使用粗加工期间生成的直径. 在每次操作中使用成品拉拔直径可以在工具负载最重的阶段隐藏不同的轨道.
孔径, 刀具直径, 和刀具中心路径直径描述了三个不同的东西.
螺旋运动也不会自动产生螺纹. 遵循下降圆的普通立铣刀可形成孔或型腔入口路径. 螺纹铣削需要合适的螺纹铣刀和与螺纹几何形状相匹配的运动.
相同的轴向节距可在较小的孔中形成更陡的路径
令 p 为围绕孔的一个完整轨道期间的轴向下降. 这不是主轴每转的下降量: 当其中心完成一个轨道时,刀具旋转多次.
展开工具中心螺旋线得到一个直角三角形. 它的水平长度是轨道周长, p× (D-d), 其垂直高度为 p. 几何坡道角α, 相对于 XY 平面测量, 因此是:
α = 反正切[p ÷ (p× (D-d))]
对于 12 毫米刀具 20 毫米孔, 说明性的音调 0.5 每轨道毫米给出:
α = 反正切[0.5 ÷ (p× (20 - 12))] 约1.140°
如果孔增大到 22 毫米,具有相同的刀具和螺距, 轨道直径变为 10 mm,角度降至约 0.912°. 反过来, 减小孔径使相同的轴向下降更陡.
这是几何比较, 不是推荐的切削条件. 在同一孔中使用较大的刀具也会减小轨道直径, 因此,选择更大的工具并不会自动使坡道进入变得更容易.
泰珂洛的螺旋铣削导轨 处理支持的孔径范围, 轴向节距, 和最大斜坡角度作为相关的工具选择检查. 使用实际刀具和刀片组合的限制. 仅通过角度检查并不能认可俯仰, 材料, 抵达, 或切削负荷.
说明程序正在使用哪个提要
刀具中心移动的圆距离比孔轮廓短. 每个轨道的相同时间, 它们的圆周进给速率与其直径具有相同的比率.
将 F_wall 定义为 XY 平面中沿圆孔轮廓的预期进给, 不包括主轴旋转. 该平面内相应的刀具中心进给, F_中心,XY, 是:
F_中心,XY = F_墙 × (D-d) ÷ D
这是圆形路径进给转换. 不是刀具的圆周切削速度, 并且它不会自行选择合适的芯片负载.
以下示例将刀具直径保持为 12 毫米, 投球于 0.5 每轨道毫米, 和说明性轮廓进给目标 600 毫米/分钟. 它隔离几何形状而不是提出生产计划.
| 数量 | 20 毫米孔 | 22 毫米孔 |
|---|---|---|
| 刀具直径, d | 12 毫米 | 12 毫米 |
| 刀具中心路径直径, D-d | 8 毫米 | 10 毫米 |
| 每轨道的轴向节距, p | 0.5 毫米 | 0.5 毫米 |
| 刀具中心斜坡角度 | 1.140° | 0.912° |
| XY进给比, (D-d) / D | 0.4000 | 0.4545 |
| 对应刀具中心XY进给 | 240.00 毫米/分钟 | 272.73 毫米/分钟 |
角度四舍五入到小数点后三位, 比率为四, 并喂给两个. 计算使用未四舍五入的值.
对于 20 毫米孔, 进入 600 毫米/分钟作为未补偿的刀具中心 XY 进给将对应于轮廓进给 1,500 在此模型中毫米/分钟. 这 240 mm/min 结果为换算值, 不是要从中减去的金额 600.
改变孔径需要进行新的进给基准检查, 即使刀具和预期轮廓进给保持不变.
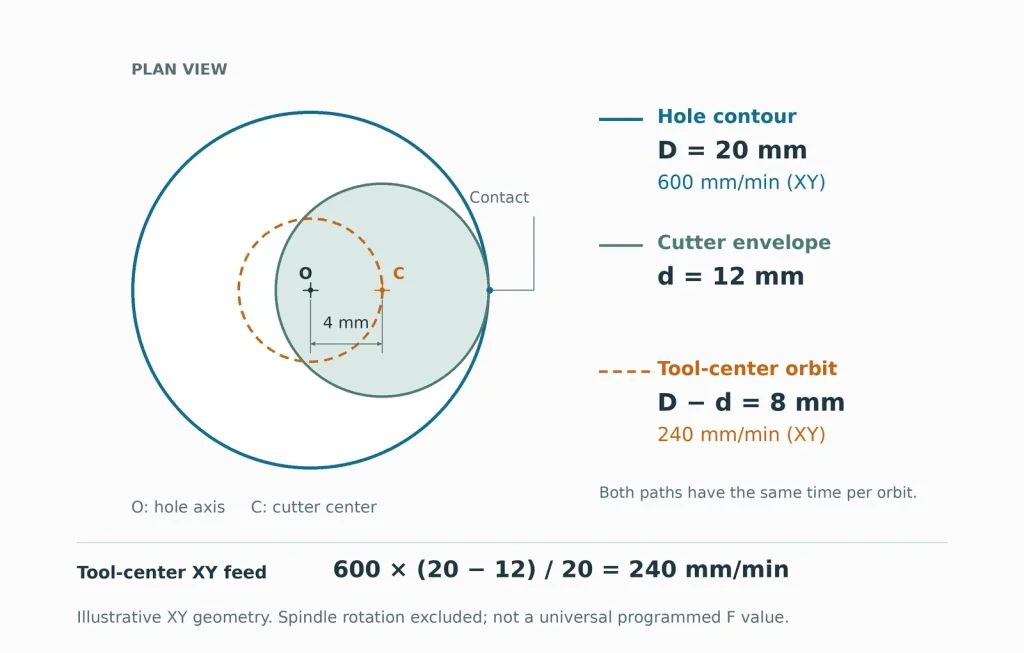
该表特意标识了 XY 分量. 在下降螺旋期间, 同时 Z 轴运动增加了三维刀具中心路径长度. 不要将表格视为通用 G 代码 F 值. 确认控制和CAM运行是否使用轮廓进给, 刀具中心路径进给, 或其他定义的基础.
还要检查循环进给补偿是否已应用. 再次应用该比率可能会导致意外的第二次减少. 查看发布的动议及其摘要解释, 不仅仅是 CAM 切削数据字段中显示的数字.
检查刀具在中心和底部留下了什么
目标直径内的刀具安装并不能证明一个下降轨道将清除整个孔. 扫掠切割区域必须覆盖需要去除的材料, 同时工具的非切削部分保持清晰.
跟随大轨道的小切割器可能会留下中心核心. 中心切削能力有限的刀具可能会留下干扰其底面的材料. 山特维克可乐满的爬坡指导 讨论这些直径限制和盲孔底部的剩余材料. 检查所选刀具的几何形状,而不是对每个刀具应用一种直径比.
如果预定轨道无法脱离中心, 该路线可能需要准备好的开口或额外的材料去除路径. 这改变了正在定价和编程的操作. 当切口突破时,通孔还需要对任何剩余的核心进行受控计划.
对于盲孔, 到达最终的 Z 坐标并不能证明地板是平坦的或者完整的圆柱形墙是可用的. 查看剩余的中心材料, 刀角几何形状, 以及完成地板所需的路径. 我们的 盲孔设计指南 解释如何区分可用特征深度和总深度.
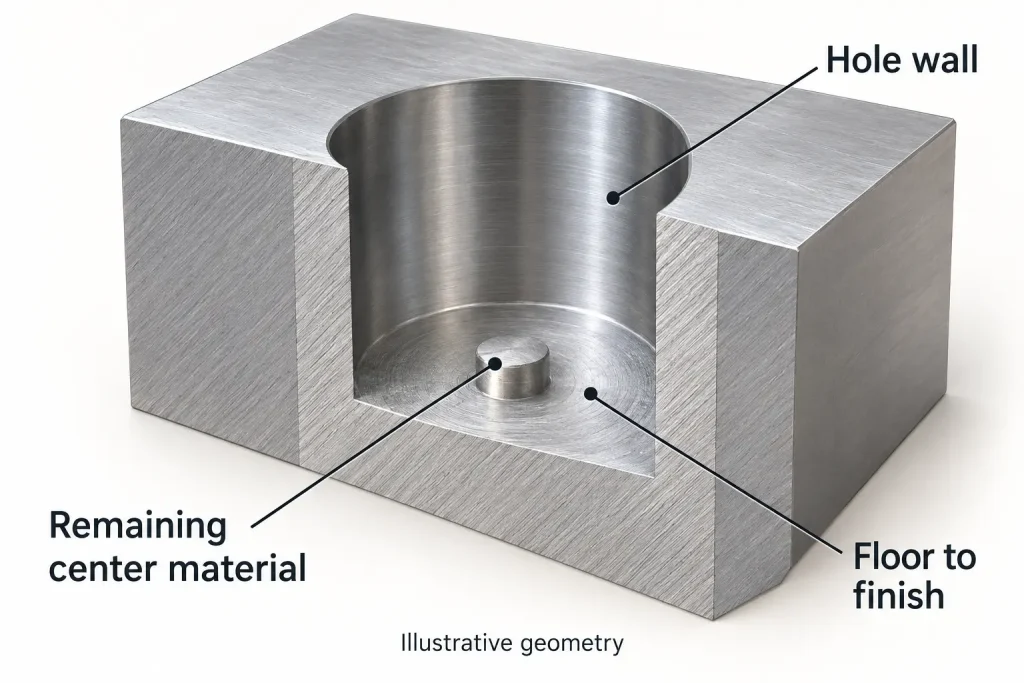
整个下降过程中排屑需要空间. 令人满意的切入并不能保证相同的布置能够在全深度排出切屑. 审查长笛到达范围, 持有人间隙, 冷却剂通道, 以及在增加螺距以缩短周期之前切屑如何离开孔.
决定如何完成功能钻孔
螺旋铣削可以创建成品壁或为其他操作准备孔. 根据图纸要求和演示的过程行为做出选择.
例如, 安装板和轴承座中的内插游隙孔可能具有相似的标称直径,但要求却截然不同. 轴承座可以要求更严格地控制尺寸, 形式, 表面状况, 以及它与其他特征的关系. 普通刀具无法使这些要求互换.
单独的壁精加工路径可以控制粗加工后去除的毛料. 这仍然取决于工具状况, 偏转, 工件夹持, 和机器运动. 修正编程半径可能会改变直径, 但它本身并不能校正锥度, 不圆度, 或不正确的基准设置.
建议另一条终点路线的地方, 我们的 铰孔与镗孔导轨 解释起始洞必须提供什么. 在加工粗孔之前,为该操作预留适当的库存和通道.
比较相同完成要求的路线. 更少的工具可以简化不同直径的小批量生产, 而重复的标准孔可能会证明不同的过程是合理的. 包括条目, 筹码清除, 墙壁和地板整理, 工具更改, 并在比较周期时间时进行验证.
通过我们的孔加工审查 数控加工服务, 提供物质条件, 孔尺寸和深度, 起始原料几何形状, 底部要求, 基准关系, 和数量. 确定哪些孔提供间隙以及哪些孔定位, 支持, 或密封另一部分. 这些细节允许在报价前评估提议的螺旋铣削和精加工顺序.






