

通常选择 II 型阳极氧化来实现外观和一般腐蚀防护. Ⅲ型, 通常称为硬涂层阳极氧化, 当耐磨性很重要时是一个候选者. 在它们之间进行选择也会改变围绕移动配合的整理决策: 涂层厚度, 密封, 以及处理后接受的尺寸.
因此,图纸从类型 II 更改为类型 III 应触发对受影响接口的审查. 滑动导轨可以具有可接受的涂层,并且仍然与其配合部件结合. 导轨在检查期间也可以自由滑动,但如果其密封状态或操作条件与批准时使用的条件不同,则在使用中表现会有所不同.
与转化涂层进行更广泛的比较, 电镀, 和其他治疗, 使用 表面处理指南. 这里, 需要在铝零件的两种阳极氧化类型之间做出决定,其配合和表面性能都必须保持受控.
读取类型, 班级, 和厚度分别
在 MIL-PRF-8625 系统中, II 型标识传统的硫酸阳极氧化, 而Type III则标识硬质阳极氧化. 班级 1 表示未染色; 班级 2 意思是染色的. 这些名称描述了不同的要求.
“Ⅲ型, 因此,Class 2” 需要染色硬质阳极氧化. 这并不意味着第二硬度等级. 同样地, 未染色的涂层可以具有自然的颜色; 班级 1 不保证表面无色.
| 决定 | II型 | Ⅲ型 |
|---|---|---|
| 考虑它的主要原因 | 外观和一般防护整理 | 耐磨功能表面 |
| 颜色要求 | 指定类别和所需的外观 | 指定类别; 不能通过黑暗来识别硬涂层 |
| 厚度要求 | 定义适用的规格和任何附加厚度要求 | 明确适用的规格和功能所需的厚度 |
| 合身审查 | 检查涂层接口处的成品尺寸 | 在批准类型 II 的更改之前检查相同的接口 |
MIL-PRF-8625F 及其修正案 2 提供分类和验收要求. 使用图纸或合同要求的修改, 并在添加项目特定要求之前检查其默认值.
不要仅通过厚度测量来识别类型. 中描述的范围 铝阳极氧化委员会参考指南 重叠. 该指南还解释说,阳极涂层既会发展到铝内部,又会从其表面向外发展. 总涂层厚度和外部尺寸增长是不同的量.
合金名称, 脾气, 和股票形式属于审查范围. 一种材料批准的表面处理不应成为每种铝合金不受限制的外观或性能承诺.
选择适合磨损表面的密封件
密封是一种功能选择, 不仅仅是流程列表上的最后一步. MIL-PRF-8625 针对 II 型和注重磨损的 III 型应用以不同方式处理密封. 除非另有说明,II 型是密封的. III 型用于最大程度的磨损或耐磨性未密封; 当腐蚀保护证明降低耐磨性是合理的时,可以指定密封.
当买家要求户外滑动导轨涂上硬涂层时,这一点很重要. 磨损轨迹可能需要承受重复运动, 而裸露的部分也面临着湿气. 这些要求需要经过深思熟虑的最终决定,而不是假定的“硬涂层和密封”默认值.
定义移动表面将接触的物体: 配合材料, 加载, 旅行, 润滑, 以及可能的污染. 涂层测试的磨损结果并不能确定摩擦力, 间隙稳定性, 或该特定组件的使用寿命.
例如, 通过干净的指南, 轻载运动检查未表现出存在磨料碎片的性能. 如果设计依赖于预期操作条件,则批准期间使用的润滑剂也需要成为预期操作条件的一部分.
批准磨损表面处于与生产相同的密封或非密封状态. 如果情况发生变化, 评估必须重复哪些涂层证据和组装测试.
检查槽的最紧成品状态
考虑带有无涂层钢舌的铝导槽. 这是说明性设计计算, 不是客户结果或标准阳极氧化余量.
加工槽为 20.100 ± 0.010 毫米宽. 成品钢舌为 20.000 ± 0.005 毫米宽. 对于这个例子, 假设精加工检查确定每个槽壁的净向内移动为 0.020–0.030 mm.
该移动是在商定的精加工路线之后从原始加工表面到最终表面进行测量的. 它包括准备和处理的净尺寸效应. 它不是总氧化物厚度, 在没有过程证据的情况下,不得将假定的范围复制到另一个零件上.
让:
- S为精加工前的槽宽.
- T 为成品舌宽.
- g_L 和 g_R 是两个槽壁进入开口的净移动量.
- C为精加工后的总宽度间隙.
然后:
C = S − g_L − g_R − T
两个墙的运动是分开写的,因为贴合取决于两个表面. 这是宽度上的总间隙, 中心舌头两侧没有间隙.
| 健康)状况 | 完成前的插槽, s | 每面墙向内运动 | 舌头, 时间 | 完成总清关, C |
|---|---|---|---|---|
| 标称图解 | 20.100 毫米 | 0.025 毫米 | 20.000 毫米 | 0.050 毫米 |
| 最小间隙 | 20.090 毫米 | 0.030 毫米 | 20.005 毫米 | 0.025 毫米 |
| 最大间隙 | 20.110 毫米 | 0.020 毫米 | 19.995 毫米 | 0.075 毫米 |
在最小间隙限制下:
C_最小值 = 20.090 - 0.030 - 0.030 - 20.005 = 0.025 毫米
如果设计至少需要 0.030 总间隙mm, 标称计算通过,但最小间隙组合失败. 所有三个输入要求都可以单独满足,而装配要求则被忽略.
预算允许的精加工偏差以及加工尺寸和配合零件. 单个标称涂层估算无法确定最小装配间隙.
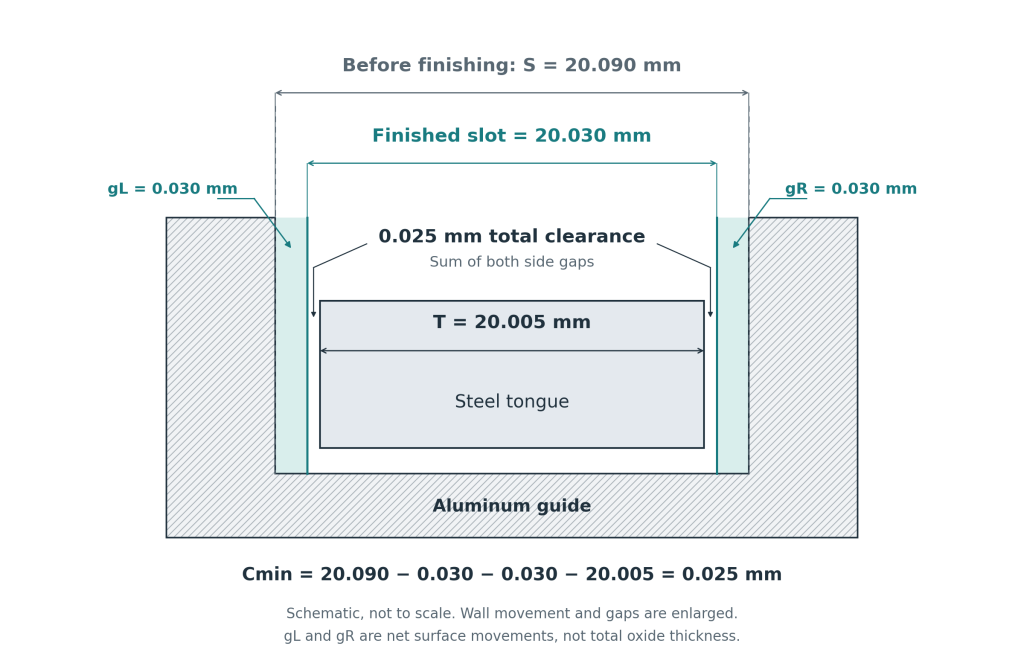
可能的应对措施包括修改预加工槽尺寸, 减少可实现的过程变化, 改变涂层要求, 或重新设计触点. 每个响应都会改变工程问题的不同部分. 仅仅为了恢复空间而从磨损表面去除涂层也会去除那里预期的表面处理.
该计算涵盖了定义部分的宽度. 它不建立直线度, 并行性, 全行程间隙, 热行为, 或负载下的运动. 长指南可能会通过局部宽度检查并仍然绑定在其他地方. 建立参考温度并测量图纸要求的功能截面或包络线.
该计算对于任一阳极氧化类型都很有用. 当路线改变时,类型 II 到类型 III 的更改需要新的整理输入; 仅仅因为基本金属 CAD 没有变化,并不能证明重复使用旧的配额是合理的.
将遮蔽和返工保留在设计中
掩蔽可以保护选定的界面免受阳极堆积, 但它改变了该位置的表面状况. 在指南上, 在运行槽保持涂层的情况下,遮盖安装孔可能是适当的. 屏蔽运行槽将是一个不同的功能决策.
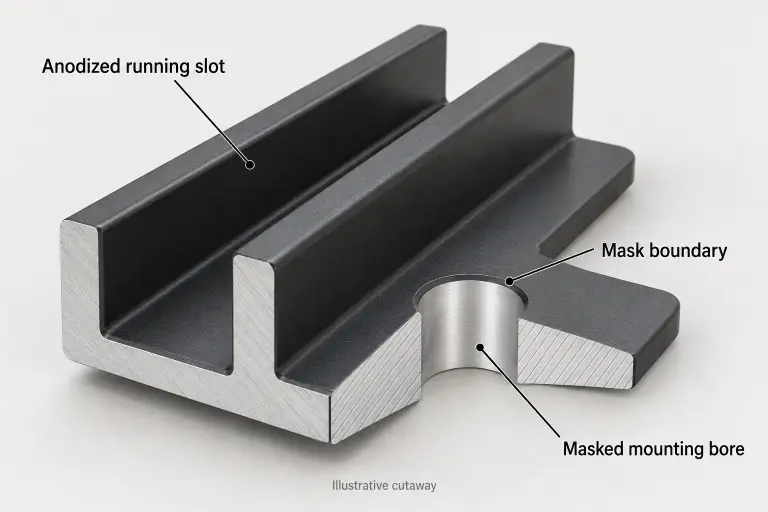
在绘图上显示遮罩区域及其边界. 表面处理不应仅仅因为注释上写着“遮盖关键区域”而变成滑动接触。也同意准备顺序: 将表面排除在阳极氧化之外本身并不定义在早期清洁或蚀刻过程中如何保护该表面.
使机架接触位置远离受控运行表面,因为它们的标记会干扰要求. 解决与精整机可接受的接触区域,而不是要求未定义的无标记零件.
精加工后切割也需要类似的护理. 阳极氧化后加工紧密槽可以通过去除切割表面的部分或全部涂层来恢复宽度. 这可能是一条故意的路线, 但其剩余涂层, 暴露的材料, 腐蚀保护, 最终尺寸需要批准. 它不应成为对其他指定磨损轨迹的无证修复.
如果担心染色, 烧伤, 架痕, 或外观不均匀, 这 铝阳极氧化缺陷指南 解决这些调查. 从类型 II 更改为类型 III 应该由所需的功能来证明,而不是用作对未识别缺陷的一般纠正.
批准涂层和移动组件
涂装记录和装配结果回答不同问题. 文档可以确定使用了指定的流程; 它不能取代成品槽的测量. 运动检查可以确定测试对是否滑动; 它不能独立识别阳极氧化类型或证明涂层符合其要求.
订购指南之前, 对齐三组验收证据:
- 涂装条件: 管理规范和修订, 类型, 班级, 适用时的厚度要求, 密封, 以及任何所需的涂层测试证据.
- 成品几何形状: 槽和舌限制, 日期, 测量地点, 屏蔽边界, 以及尺寸适用的条件.
- 工作界面: 配合部分, 加载, 旅行, 环境, 以及需要时移动和磨损的验收标准.
使用整理器选择涂层测量位置. 可触及的外表面或代表性优惠券可以提供有用的过程证据, 但它并不能直接测量狭窄特征内每面墙壁的尺寸增长. 完成的老虎机仍然需要它自己的维度证据.
如果供应商建议用 III 型代替 II 型, 请求修改厚度和密封要求, 维度计划, 以及任何受影响的验证. 如果提案走向相反, 确定是否仍支持所需的磨损性能. 即使引用的颜色保持不变,替换也是工程更改.
对于一个 CNC加工项目评审, 提供铝合金及状态, 拟议的阳极氧化规范, 配合零件图, 以及必须保持成品配合的表面. 包括预期的密封条件和磨损环境,以便加工余量, 掩蔽, 和检查可以一起评估.






