

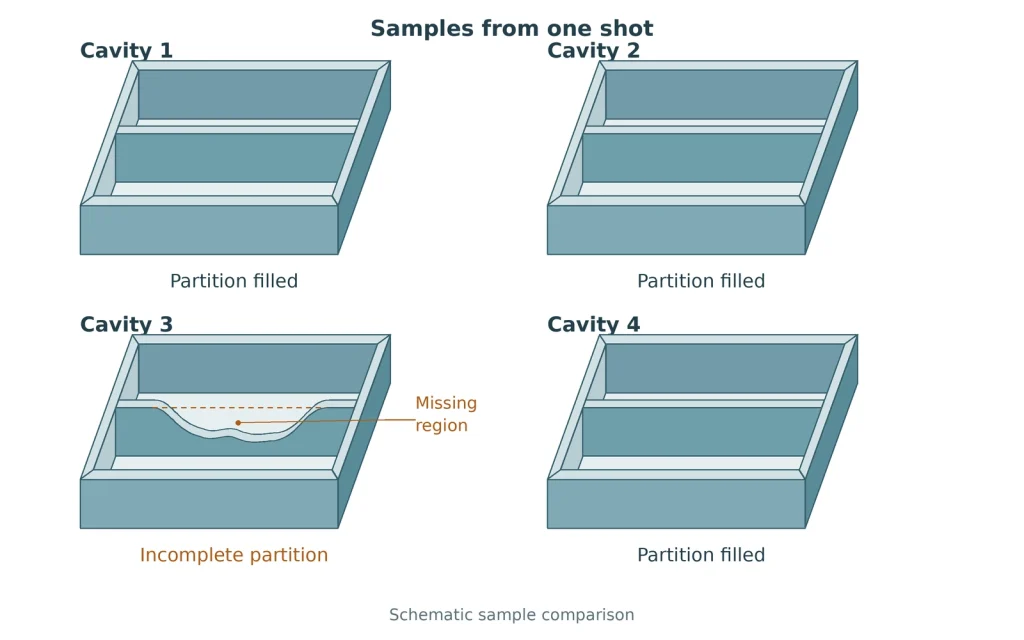
连接器外壳可以具有完整的外部框架,而一个薄的内部隔板尚未完成. 在镜头中添加更多材料可能会增加重量,而无需完成该分区. 有用的问题是熔化在哪里停止以及是什么阻止它到达缺失的特征.
短射是指型腔未完全填充的注塑零件, 缺少部分预期几何形状. 物料输送不足是可能原因之一. 限流, 早期凝固, 和滞留的空气可以产生类似的结果. 诊断需要不完整的部分和机器在该镜头中的实际响应.
找到丢失塑料的边界
将可疑零件与图纸或批准的完整样品进行比较. 识别缺失的边缘, 肋骨, 分割, 或其他功能, 然后追踪其连接回到大门. 最后一个要填充的要素不一定是直线上距大门最远的要素. 分支路径和截面厚度的变化影响填充顺序.
首先确认特征未能形成. 在弹出或处理过程中填充然后破裂的特征需要进行不同的调查. 检查保留的片段, 断裂面, 并在同一位置重复损坏. 圆形不完整边缘可以支持充盈诊断, 但仅凭其外观并不能确定原因.
通过型腔和注射顺序对样品进行识别. 对于多型腔模具, 在比较收集箱中的不相关样本之前,先比较同一镜头的零件. 这保留了持续存在的型腔特定问题和影响整个模具的变化之间的区别.
| 丢失塑料的分布 | 机器和射击证据进行比较 | 比较应该回答的问题 |
|---|---|---|
| 多个空腔中类似的不完整区域 | 计量完成, 实际转运点, 填充时间, 和压力限制事件 | 常见的投球或控制变化是否会影响击球? |
| 一个空腔仍然很短,而其他空腔则被填充 | 那个洞口的门, 流道或热流道分支, 当地温度, 和通风条件 | 受影响腔体的供气和排气路径有何不同? |
| 当周围的主体填充时,薄隔板保持不完整 | 受控填充试验期间分区边界的进展 | 这个分支是否停止前进而另一个区域继续填充? |
| 缺失的区域因镜头而异 | 螺杆回收匹配记录, 软垫, 物资供应, 和热条件 | 变更是否遵循可重复的机器或材料事件? |
这些是调查方向, 未确诊. 共享机器条件仍然会首先影响最困难的型腔.
通过型腔和镜头跟踪缺失的特征; 零件总重量无法显示材料的去向.
检查螺丝实际交付的内容
将当前周期与批准的过程记录进行比较, 包括实际机器响应. 显示的设定值并不能证明机器已达到或维持该设定值.
计量和材料供应. 确认螺杆恢复完成并且材料一致到达机筒. 检查材料等级, 准备, 以及最近的供应变化. 较大的计量设置本身并不能证明有更多熔体到达受影响的型腔; 传输控制和泄漏也会影响交付.
从灌装到包装的转移. 在传统的速度控制过程中, 转移点将控制从灌装阶段转移到包装和保温阶段. 确定哪个信号真正触发该变化. 位置设定, 定时器, 或压力阈值应根据机器的控制逻辑进行解释. 意外的提前转移结束了速度控制的填充,而更多的空腔未填充的情况比预期的要多. 然后包装阶段必须完成额外的填充, 如果压力分布不足或细流路冻结,这可能会很困难.
实际速度和压力. 当维持指令注射速度所需的压力达到有效极限时, 螺杆可能会变慢. 仅提高速度命令可能不会产生什么改善. 在更改限制之前将速度响应与压力记录进行比较. 机器注射压力不是直接测量不完整特征处的压力.
软垫. 当报告为距离时, 缓冲指示螺杆在控制器指定测量点距其校准的前零位置有多远. 确认控制器如何记录该值并在相同基础上比较读数. 这种基于位置的读数有助于评估螺杆前面的熔体储备. 剩余的垫子并不能证明每个空腔都已填充. 塌陷或不一致的坐垫需要调查设置和输送系统, 包括止回阀; 它本身不会造成阀门磨损.
受控的仅填充试验可以帮助将第一阶段填充与随后添加的填充物分开. 使用机器的适当程序来消除第二阶段的贡献, 识别样本, 并将其几何形状与生产零件进行比较. 为该部件建立合适的诊断填充水平,而不是应用一个通用百分比.
RJG 的 关于建立仅填充部分的讨论 解释为什么视觉填充, 零件重量, 且转运点需要针对不同的几何形状进行不同的处理. 弹出后称重的样品并不是转移瞬间空腔填充的直接测量.
仅诊断填充样品不是成品验收样品. 恢复并评估整个周期,然后再决定生产缺陷是否已得到纠正.
追踪最先停止的流路
如果交付是可重复的但功能仍然不完整, 沿着其熔化路径穿过流道, 门, 和连接部分. 检查进入限制和排出空气必须离开的路线.
在章节中 22, 巴斯夫的 工程热塑性塑料故障排除指南 确定了几种不同的短期机制, 包括计量不足, 通过浇注系统的压力损失, 通风不足, 以及填充过程中浇口附近冻结的薄部分. 其建议需要在所选材料的加工限制内应用.
在熔体到达特征之前,限制会消耗压力. 检查门是否有障碍物, 冷限制, 或与预期设计不同的转轮分支. 对于热流道模具, 将受影响区域的响应和闸门操作与其他区域进行比较. 更改浇口需要检查流动模式, 分离法, 和完成标记, 如中所解释的 注塑浇口导轨.
较细的分支可以停止填充,而较厚的区域则继续填充. 考虑由较厚的周围墙壁供电的薄连接器隔板. 当隔板冷却时,熔化物可能会通过更容易的路线前进. 部分填充的受控序列可以揭示其边界是否继续移动. 该示例是诊断说明, 不是报告的客户试用.
更快的填充可以缩短熔体在达到困难特征之前冷却的时间, 这可能有助于薄切片在冻结之前填充. 然而, 它可能会使问题恶化,导致滞留的空气无法足够快地逸出. 温度变化也需要保持在树脂的加工极限之内. 增加保持时间无法重新打开在普遍条件下已经冻结的流路.
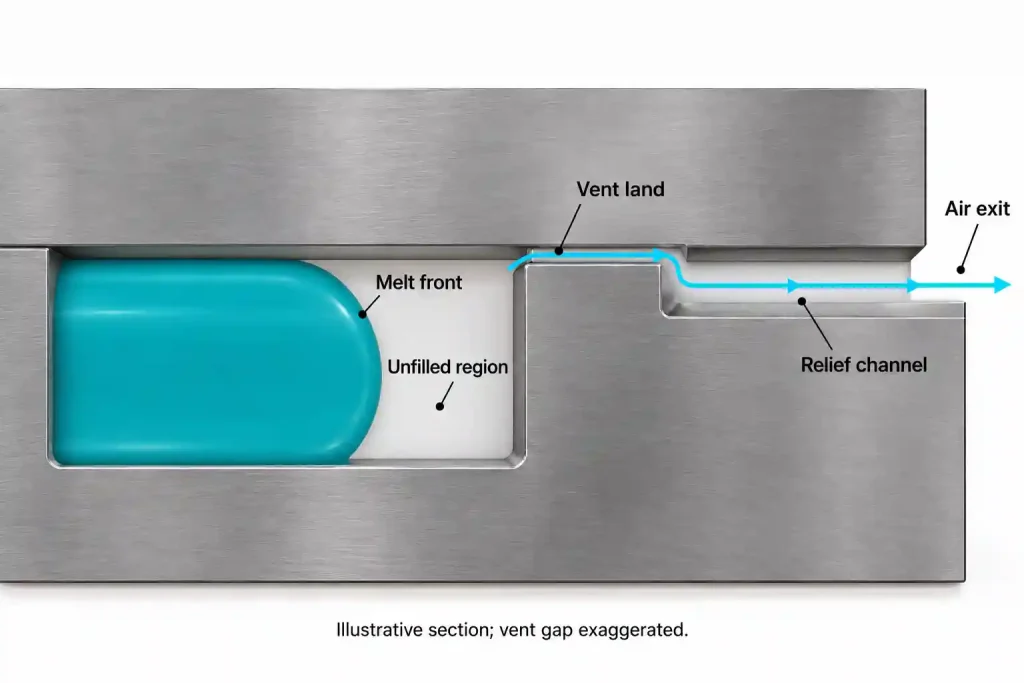
空气需要连续的出口路线. 检查排气口入口及其离开模具的路径. 清洁出口并不能解决尺寸不正确的通风口问题, 在不检查树脂和工具的情况下加深通风口可能会产生毛边. 烧伤痕迹可能支持空气陷阱调查, 但他们的缺席并不排除一种可能性.
如果另一个空腔或更容易流动的区域开始闪烁,而目标特征保持较短, 保留两个观察结果. 更多塑料进入模具并没有在所需位置表现出更好的填充效果. 这 注塑闪光引导 涵盖了密封界面在何处允许熔体逸出的单独问题.
更改合理的变量, 然后在可比较的热条件下比较相同的特征和机器记录. 如果证据表明存在不合适的部分或进料路径, 审查设计或工具变更,而不是在没有明确目标的情况下继续增加设置.
证明功能在预期运行中填充
验收应确定必须存在的几何形状. 对于连接器示例, 指定分区所需的高度, 厚度, 和连续性, 以及任何适用的装配或电气要求. 完整的外框或可接受的总重量并不能验证这些局部特征.
选择显示缺失区域的检查视图. 小的内部特征可能需要放大, 受控照明, 或其他可以到达相关表面的方法. 仅观察外部轮廓的相机无法批准隐藏分区. 需要根据代表性的可接受的和不完整的样本来检查自动检查.
修正后, 验证每个活动型腔的完整生产零件. 比较之前的简短功能和受更改影响的任何区域, 包括闪光灯, 方面, 表面状况, 以及相关功能. 一张完整的照片表明一次完成填充; 重复性需要在生产批准中包含的条件下提供证据.
保留样本身份, 流程修订, 物质条件, 和检查结果一起. 重启是预期生产计划的一部分, 将他们纳入确认工作中. 根据产品风险和商定的控制计划制定抽样和验收要求, 无需替换任意通用的镜头数.
对于一个 注塑项目评审, 发送零件图或CAD模型, 树脂级, 以及完整和不完整样品的标记照片. 型腔特性和可用填充物, 转移, 缓冲记录可以帮助Rapid Efficient审查下一步是否属于过程调查, 模具工作, 或功能设计变更.






