

注塑浇口是熔融树脂进入模具型腔的开口. 其位置必须支持填充和保压,同时在浇口连接分离或关闭后留下可接受的表面.
隐藏在垫圈区域上的浇口可能会保护外观,但仍然会干扰密封. 宽阔可见面上的浇口可能有助于填充零件,但会留下不需要的痕迹. 选择门类型, 流路, 和允许的门标记在一起, 在批准工装布局之前.
选择浇口及其分离方式
流道将树脂输送至型腔; 门是进入它的最终连接. 浇口类型的不同之处在于它们如何供给零件以及模制连接如何分离.
| 闸门类型 | 它如何供给或分离 | 设计要解决的问题 |
|---|---|---|
| 边缘或扇形浇口 | 在分型线处进给. 扇形门将入口分布在更宽的边缘. 连接通常需要切割或修整. | 是否有空间可以到达连接处并在不损坏成品边缘的情况下将其移除? |
| 隧道或海底门 | 进入分型线下方,可在开模或顶出期间剪切. | 所选材料的流道脱扣和连接断开是否可靠? |
| 弯曲的隧道或腰果门 | 通过弯曲通道到达较少暴露的表面. 跑步者必须退出该通道. | 跑步者能否在不破坏工具内部的情况下弯曲和释放? |
| 冷流道针尖浇口 | 提供一个小入口, 通常通过三板模具布置将流道分开. | 小开口能否提供足够的流量和填充,同时干净地破碎? |
| 热熔尖浇口 | 由加热的水滴供给; 局部热控制允许浇口在循环之间密封. | 什么点, 沮丧, 或周围表面标记是可以接受的? |
| 阀门浇口 | 移动销以机械方式关闭闸门开口. | 所得见证标记是否符合要求, 该项目是否证明增加的机制和维护是合理的? |
自动分离并不能确定剩余表面是可接受的. 隧道门可以留下痕迹, 即使阀门的投影很小,阀门也会留下可见的环.
科思创的零件和模具设计指南 说明了这些区别, 包括弯曲隧道释放要求和冲洗关闭阀门的见证标记. 在将浇口设计应用于不同的树脂之前,请检查特定于材料的建议.
“热流道”也不意味着“阀门浇口”。热流道描述了加热分配系统; 其出口可能使用不同的门机制. 当仅凭名字就无法清晰地了解结构时,要求穿过拟议的大门.
追踪展示开口周围的融化情况
考虑一个带有大显示开口的说明性仪表边框, 可见的前脸, 后垫片区域, 和安装耳. 这是一个设计示例, 不是已报告的客户项目.
首先标记不能进行栅极连接或修剪损坏的表面. 正面可能有外观限制. 垫片焊盘需要不间断接触. 安装耳可能会承受装配负载,导致拆卸槽口不可接受.
隐藏的外部边缘可以是候选者, 但它仍然需要一个完整的审查. 从该边缘进入的熔体在形成显示开口的核心周围分开. 分离的正面然后在边框的其他地方相遇, 创建潜在的熔接线区域.
当流在开口周围分开时,单个浇口仍然可以产生熔接线.
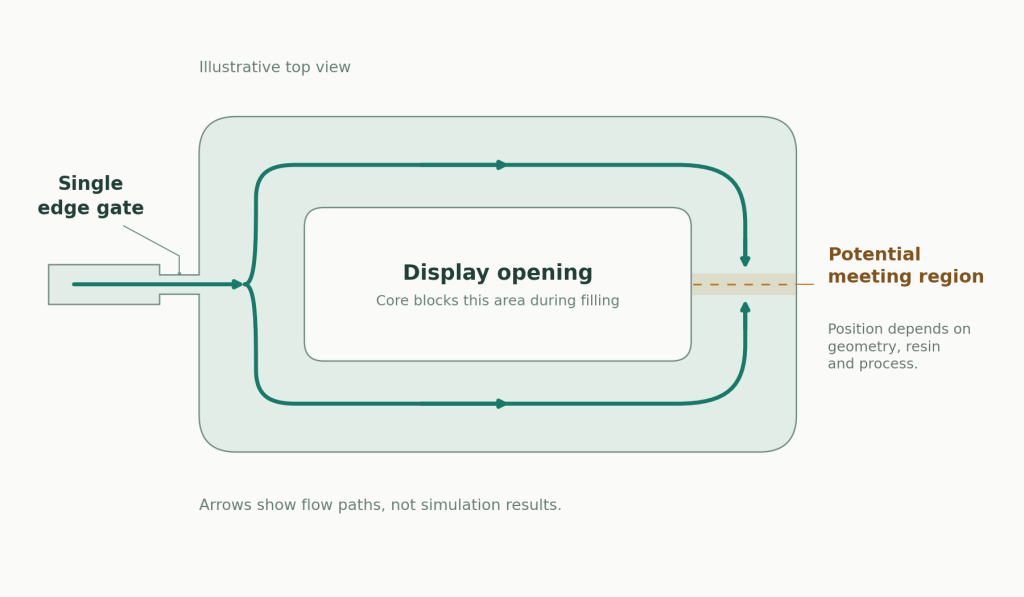
假设预测的会面区域位于负载安装耳附近. 移动门可能会移动该区域, 但新位置还必须满足外观和密封限制. 该决策涉及整个流程, 不仅仅是跑步者附着的小区域.
添加另一个浇口可能会缩短树脂移动的距离. 它还改变了前沿相遇的位置以及空腔的填充方式. 因此,这是另一种需要评估的布局, 而不是自动解决困难的单门设计.
使用建议的树脂等级, 墙部分, 比较填充方案时的浇口布置. 草图可以识别可能的拆分和重新连接路径, 但它无法确定确切的相遇位置或由此产生的联合强度. 流量分析有助于评估布局; 模压样品和相关功能测试提供生产证据.
对于增强树脂, 包括改变流动方向对纤维取向的影响. 采样后移动门会影响尺寸和加载的特征以及可见标记.
根据流量和保压调整浇口尺寸
较小的浇口可能会留下较少的材料来去除, 但外观只是其尺寸的限制之一.
对于矩形门, 识别其宽度, 厚度, 和土地长度. 陆地是跑步者和零件之间的短通道. 在其他可比条件下增加其长度会增加流动阻力. 因此,如果入口区域相同的两个门的陆地长度不同,它们的行为可能会有所不同.
开口必须通过所需的流量,且没有不可接受的压力损失或剪切力. 它还必须在进料路径关闭之前支撑所需的包装. 仅仅为了隐藏标记而减小门尺寸可能会使一项或两项任务变得更加困难.
更大的开口可以缓解限制,但会改变浇口密封, 分离力, 和剩余的标记. 一起审查这些效果,而不是为每种树脂和几何形状选择一种浇口与壁比.
扩大浇口也不能解决所有包装问题. 浇口和重特征之间的薄部分可能会在凝固时停止供给该特征. 这 注塑指南中的缩痕 解释了浇口密封和局部保压路径损失之间的区别.
在批准特别小的大门之前, 询问什么支持其对实际材料和零件的适用性: 树脂引导, 填充分析, 类似的工具经验, 和计划的试验检查. 看起来干净的大门草图并不能证明这一点.
定义相对于真实表面的痕迹
浇口痕迹是分离后进料连接处的残留特征. 除非参考表面和允许的结果明确,否则“修剪齐平”是不完整的.
对于凹槽中的门, 与凹槽地板齐平不同于与周围表面齐平. Protolabs 的门设计讨论 说明凹进浇口区域如何在周围表面包络内保留修剪标记. 凹槽和剩余标记仍然需要兼容的限制.
考虑一个简化的示例,其中选择的尺寸仅用于演示关系:
- 周围局部面下方的凹陷深度: 0.40 ± 0.05 毫米.
- 凹槽地板上方的最大剩余门高度: 0.30 毫米.
- 两个尺寸均垂直于同一局部面测量.
在允许的最浅凹处:
最小凹进深度= 0.40 - 0.05 = 0.35 毫米
周围面以下的最小退缩 = 0.35 - 0.30 = 0.05 毫米
在这些假设下, 剩余的门至少停留 0.05 局部周围面下方毫米. 这些值不是标准浇口公差或供应商能力声明.
计算仅涵盖局部几何形状. 变形, 配合部件进入凹槽, 或者后来的涂层可以改变装配间隙. 在适用的情况下单独考虑这些影响. 凹槽还改变了局部墙壁部分,需要进行成型审查.
控制剩余的浇口靠在对装配重要的表面上.
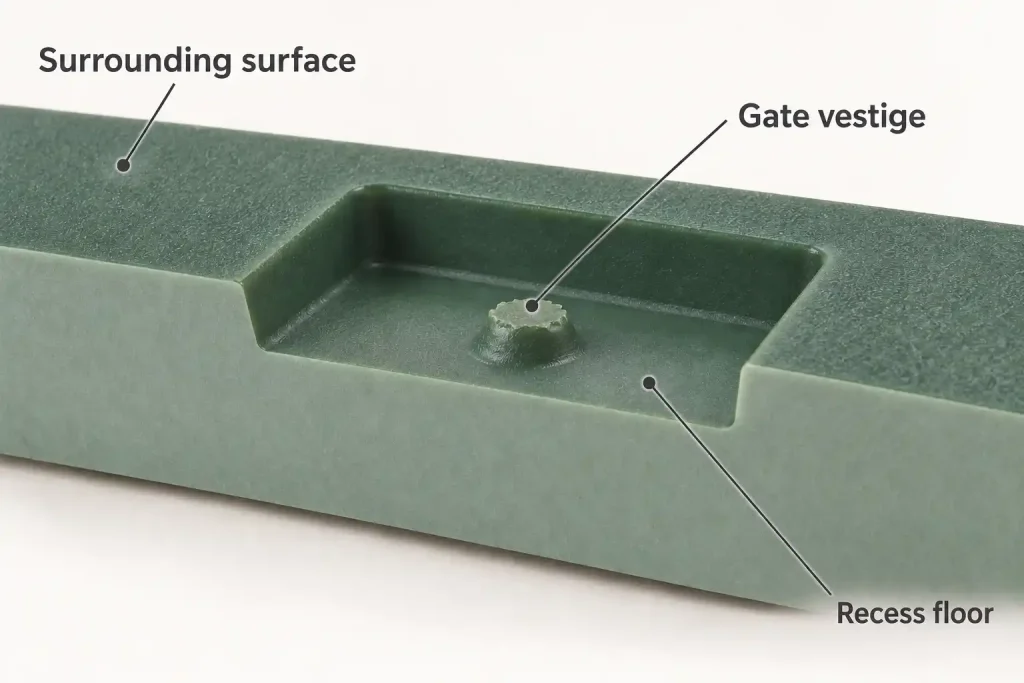
仅有身高是不够的. 定义允许的占地面积以及对在预期表面以下移除的材料的任何限制. 具有宽凿痕的低痕迹仍可能损坏密封边缘或减少负载特征处的截面.
外观需要单独判断. 门红是门周围的局部视觉变化; 它不仅仅是修剪去除的投影. 指定允许的观看区域和外观边界, 使用 注塑表面光洁度指南 终点区域和观察条件需要澄清的地方.
批准浇口位置和成品要求
模具批准应显示建议的浇口位置, 允许的门区, 分离法, 和同一零件修订的成品表面限制. 如果第一次试验发现填充或外观问题,确定谁批准搬迁.
使用周围的工具检查浇口. 建议的位置可能与幻灯片冲突, 冷却通道, 喷射器, 或修剪所需的通道. 在加工刀具后解决这些冲突可能需要的不仅仅是在 CAD 模型上移动一个点.
采样期间, 保留显示浇口拆除前后状况的部件. 检查最终交付状态, 包括任何指定的涂层或组装操作. 对于多型腔工具, 记录每个样品的腔数并比较各腔的浇口面积和分离质量.
如果门移动或改变尺寸, 确定哪些事先批准需要重复. 受影响的物品可能包括门标记, 焊缝位置, 本地实力, 包装反应, 或最终零件尺寸. 仅外观改进并不能证明其他要求仍然得到满足.
进行登机口审查, 发送具有外观限制的零件模型, 密封土地, 加载的功能, 并标记允许的登机口区域. 包括树脂等级和任何建议的残留限制. Rapid Efficient 可以通过其模具布局和抽样计划来审查这些要求 注塑模具服务.






