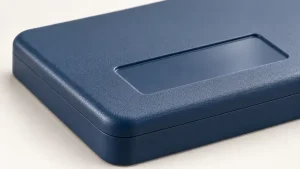

模制外壳可能需要有纹理的手柄, 光滑的标签凹槽, 和无纹理的配合边缘. 诸如“可见表面上的 SPI-B1”之类的一般性注释使重要的决定悬而未决: 每个终点停止的地方, 纹理墙能否脱模干净, 以及检查员应该接受哪种外观.
注塑表面光洁度规范应确定模具光洁度, 接收它的表面, 以及成型件的验收要求.
树脂等级, 颜色, 填料, 几何学, 和成型条件都会影响结果. 选择完成代码是该规范的一部分.
使用 SPI 牌号来描述模具表面
对于成型表面, 对工具进行抛光或纹理处理. 塑料在成型过程中复制了该表面, 结果受材料和工艺影响.
以下 SPI 表面光洁度图表总结了主要的制备系列. 它为讨论模具表面提供了一个起点; 它不能保证每种模制塑料的外观.
| SPI 牌号 | 模具表面处理 | 家人的身份 |
|---|---|---|
| A1-A3 | 金刚石抛光 | 高抛光模具表面处理 |
| B1-B3 | 砂纸整理 | 纸质抛光模具表面 |
| C1-C3 | 石材精加工 | 石磨模具表面 |
| D1-D3 | 干喷砂 | 喷砂模具纹理 |
这 DME 模具和工具精加工指南 列出了这些模具表面处理的准备方法和近似粗糙度.
即使听起来相似的制备描述也可能涉及不同的表面. SPI-B1 使用 600 目砂纸, 而SPI-C1使用 600 石头. 共享编号并不能使饰面互换.
保留SPI, VDI, 和命名纹理不同
图纸可能会指定 SPI 等级, VDI 名称, 或命名的纹理图案. 不要仅仅因为比较表列出相似的粗糙度而用一种替代另一种.
命名的颗粒也描述了一种模式. 它的形状, 间距, 方向, 深度会影响外观和释放. 单一 Ra 值无法描述所有这些特征.
将商定的名称和参考样品放在一起. 如果工具制造商提出替代方案, 在将两个规格视为等效之前,比较并批准最终的表面.
绘制一个外壳周围的饰面图
考虑一个带有外把手的手持式外壳, 标签凹槽, 配合边缘, 和内部肋骨. 这些区域有不同的用途,不应自动获得同一个终点.
表面图将每个绘图区域与其工具说明和验收要求连接起来.
| 围护区 | 预期结果 | 指定信息 |
|---|---|---|
| 外握把和可见侧壁 | 一致的质感和外观 | 纹理指定, 样本参考, 边界, 和外观限制 |
| 标签凹口 | 适合所选标签或印刷工艺的表面 | 局部完成, 纹理排除边界, 以及附着力或印刷验证要求 |
| 配合边缘和定位特征 | 可靠的装配配合 | 功能尺寸, 当地表面要求, 以及从装饰纹理中排除的区域 |
| 内部肋骨和凸台 | 功能性成型和组装 | 要求局部完成, 允许的标记, 以及影响贴合或释放的限制 |
光滑的标签凹槽不应意外继承周围的纹理. 其表面处理还必须适合所选的粘合剂或印刷工艺; 单独使其变得更光滑并不能证明粘合力.
同样地, 狭窄的定位边缘不应在未检查其对接触和配合的影响的情况下接受装饰纹理.
在模型或图纸上标记完成边界, 包括穿过半径或与功能表面相交的位置.
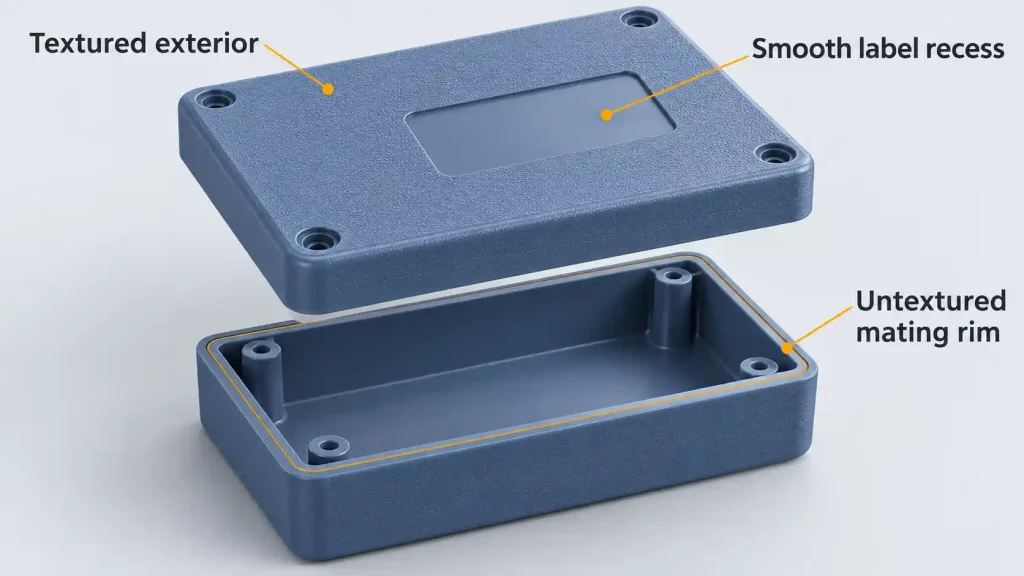
颜色编码视图很有用, 但这些区域还需要在单色绘图中保持清晰的标识符. 当零件在组装前后看起来不同时,“所有可见表面”可能会含糊不清.
检查工具制造商是否能够一致地生产建议的过渡. 穿过小半径的边界需要比以清晰的几何边缘结束的宽纹理面更精确的定义. 在完成工具之前就过渡位置及其可接受的外观达成一致.
该地图还有助于控制成本. 除非另有要求,否则隐藏的肋骨很少需要与外握把相同的外观处理. 未定义的转换, 然而, 在第一个模制样品显示差异后可能需要工具返工.
评估您要成型的树脂的光洁度
仅当了解其材质和用途时,纹理饰板才有用. 它可以传达所需的颗粒, 但用一种树脂制成的饰板并不能确定另一种树脂的外观.
例如, 未填充的 ABS 板可能有助于选择玻璃填充尼龙外壳的纹理. 它并不能证明外壳将具有相同的光泽度, 颗粒定义, 或视觉均匀性.
识别树脂等级, 加强, 以及每个样本使用的颜色. 如果无法获得准确的生产组合, 记录替代者并将批准视为初步批准.
对于增强材料, 在满足苛刻的外观要求之前评估实际等级和成型路线. 额外的模具抛光可能无法解决由材料或其加工条件引起的外观差异. 同样, 仅存在强化物并不足以排除特定外观.
实际的批准顺序将两个问题分开:
- 参考资料是否传达了买家想要的外观?
- 可以提出材料吗, 工装, 和成型工艺在该零件上再现了可接受的结果?
早期样品有助于回答这些问题. 然后应检查使用预期工具生产的零件的一致性, 树脂, 颜色, 和商定的成型条件.
检查与释放方向相反的纹理
当零件在顶出过程中移动时,纹理壁可能会与模具保持接触. 即使预期的颗粒已经形成,间隙不足也会留下磨损或拖痕.
拔模斜度是帮助这些表面分离的锥度. 其充分性取决于局部释放方向和所选纹理, 而不是到处应用一个角度.
纹理深度和形状影响退出过程中的接触. 零件几何形状和收缩率也很重要: 收缩到核心上的壁可以呈现与远离周围空腔的表面不同的释放条件.
检查整个纹理区域, 包括角落, 曲线过渡, 以及局部草稿发生变化的短节. 成功释放抛光饰面的墙壁在选择更深的纹理后可能需要再次审查.
如果发布有疑问, 可能的变化包括增加当地吃水, 选择较浅的纹理, 移动纹理边界, 或改变工具布置. 根据零件的外观和功能检查每个选项.
一起批准纹理和释放几何形状.
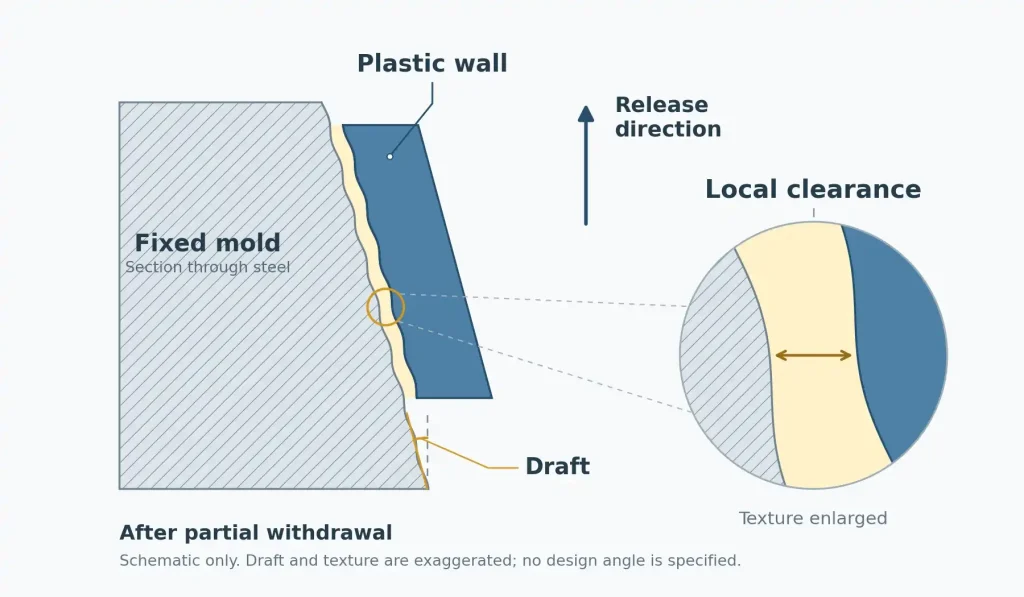
卡扣特征或凹槽阻碍退出的地方, 这 底切释放指南 解释了为什么单独添加拔模并不能消除被困特征.
将这些决定纳入 注塑模具审查 在进行最终表面处理之前. 后期的纹理变化会影响几何形状, 发布, 和模具工作以及外观.
在更改表面处理之前调查标记
可见缺陷并不自动意味着所选的 SPI 等级或纹理是错误的. 使用标记的位置和形状来决定要调查的内容.
- 肋骨或凸台上方的凹陷: 检查局部材料厚度, 收缩, 包装, 和冷却. 更改纹理不会恢复丢失的表面几何形状.
- 水流分流和汇合的线: 研究熔接线和局部纹理复制. 浇口放置和填充条件可能比额外的抛光更重要.
- 与弹出对齐的条纹: 释放期间检查接触情况, 地方草案, 和弹出装置.
- 局部光泽变化: 在决定抛光受影响的区域之前,比较材料和成型条件以及工具表面.
在某些照明下,纹理可能会使瑕疵不那么明显, 但阴影也会强调局部凹陷. 在商定的检查条件下评估零件,而不是假设较粗糙的表面会隐藏缺陷.
在授权工具返工之前, 确定问题是否源于工具表面, 零件几何形状, 填充, 冷却, 或释放. 纠正措施应解决该原因.
批准定义零件的外观和查看设置
参考牌有助于选择饰面. 生产批准还需要代表预期树脂的模制零件, 颜色, 工装, 和商定的流程.
保留已识别的样品,以便“符合批准的外观”指的是特定的物理参考. 记录部分修订, 材料和颜色识别, 样品审批, 和相关的空腔标识.
对于外壳, 表面图应定义判断外观的位置. 隐藏螺丝槽内的小标记可能与外部握把上的相同标记具有不同的接受极限.
同意照明, 观看距离, 视角, 和零件状况. 如果判断是主观的, 可接受和不可接受的边界样本可以比“良好的商业完成”等指令更好地阐明限制。
如果画画, 涂层, 或成型后电镀, 确定每个批准所涵盖的阶段. 经批准的模制样品并不能确定最终的涂层外观. 定义所需的表面处理并单独批准成品交货条件.
为数值光泽度要求提供测量方法
如果光泽度是数字控制的, 指定测量方法, 几何学, 以及接受限制旁边的位置. 没有这些细节的光泽度数据会导致检查不一致.
将生产零件与批准的参考进行比较时, 保留测量方法, 地点, 和样品方向一致. 不要比较不同几何形状下的读数,就好像它们代表相同的测量结果一样.
该仪器还必须适合可用的表面. 狭窄的弯曲边缘或深纹理区域可能无法支持与宽阔平坦饰板相同的设置. 在将该读数作为验收要求之前就合适的测量区域达成一致.
在提交的内容中保持外观批准和尺寸批准的可识别性. 通过的尺寸报告不记录纹理均匀性, 颜色协议, 或可接受的喷射痕迹. 这 首件检验指南 解释如何将需求与其支持证据联系起来.
对于模制外壳, 分享表面地图, 精确的树脂和颜色要求, 完成参考文献, 关键交配区域, 任何计划的涂层, 以及通过我们的预期数量 注塑服务. Rapid Efficient 可以审查完成边界, 发布注意事项, 报价前建议的加工路线的样品批准要求.