
GD 位置公差&T 控制要素与其理论上精确位置的偏离程度. For a round hole with a diametrical position callout, the tolerance zone is cylindrical. Its location and orientation come from the drawing’s basic dimensions and datum references.
The hole diameter remains a separate requirement. A hole can have the correct size and still miss a locating pin, interfere with a fastener, or misalign with another bore. Where position is specified at maximum material condition, departure from that material condition can provide additional positional tolerance—but it does not remove the hole’s size limits.
The examples below use an ASME-style drawing framework for cylindrical holes. Confirm the drawing’s specified edition of ASME Y14.5 before applying these examples to an inspection plan. ISO GPS drawings require interpretation under their own applicable standards.
一起阅读孔尺寸和位置标注
考虑带有通孔的安装板. 其图纸规定:
| 图纸信息 | 说明性要求 | 它建立了什么 |
|---|---|---|
| 孔径 | Ø10.00–10.20 毫米 | 允许孔径 |
| 基本 X 位置 | 40.00 毫米 | 理论上精确的 X 位置 |
| 基本 Y 位置 | 25.00 毫米 | 理论上精确的 Y 位置 |
| 位置公差 | Ø0.20毫米, 没有物质条件修饰符 | 固定直径的圆柱形位置区域 |
| 基准参考 | 一个, 然后B, 然后C | 用于定位和定向区域的参考层次结构 |
假设A是安装面, B是垂直侧面, C为垂直端面. 一起, 这些为本示例建立了参考框架.
基本尺寸定位真实位置. 它们不是普通尺寸,带有额外的 ± 余量. 位置标注提供了允许的几何变化.
这里使用的ASME框架下, 位置公差上没有材料条件修饰符意味着无论特征尺寸如何, 或RFS. 在尺寸限制内增加孔径不会增加 Ø0.20 mm 位置公差.
圆柱形区域还限制了孔轴在受控长度上的方向. 一个单独的, 在功能需要的地方,更严格的方向要求可能会有用, 但位置不仅仅是检查孔入口处的中心点. 方向和位置之间的区别在 垂直度GD&T型导轨.
为什么两个小坐标误差就会导致定位失败
对于轴线平行于其标称方向的完美圆柱形孔, 由横向坐标误差可以计算出径向位置偏差:
位置偏差= 2 × √(ΔX² + ΔY²)
这里, ΔX和ΔY是指定基准参考系中测量坐标与基本坐标之间的差值.
假设孔中心的测量位置为:
- X = 40.08 毫米代替 40.00 毫米.
- Y= 25.08 毫米代替 25.00 毫米.
计算变为:
2 × √(0.08² + 0.08²) ≈ 0.226 毫米
超过 Ø0.20 mm 位置公差.
两个坐标误差均小于 0.10 毫米, 但组合的径向偏移量约为 0.113 毫米. 位置区域允许的半径仅为 0.100 毫米.
Ø0.20 mm 位置区域不等于 X 和 Y 上独立的 ±0.10 mm 限制.
独立的坐标限制在此横截面中创建一个方形接受区域. 直径位置要求创建一个圆. 正方形角附近的点位于该圆之外.
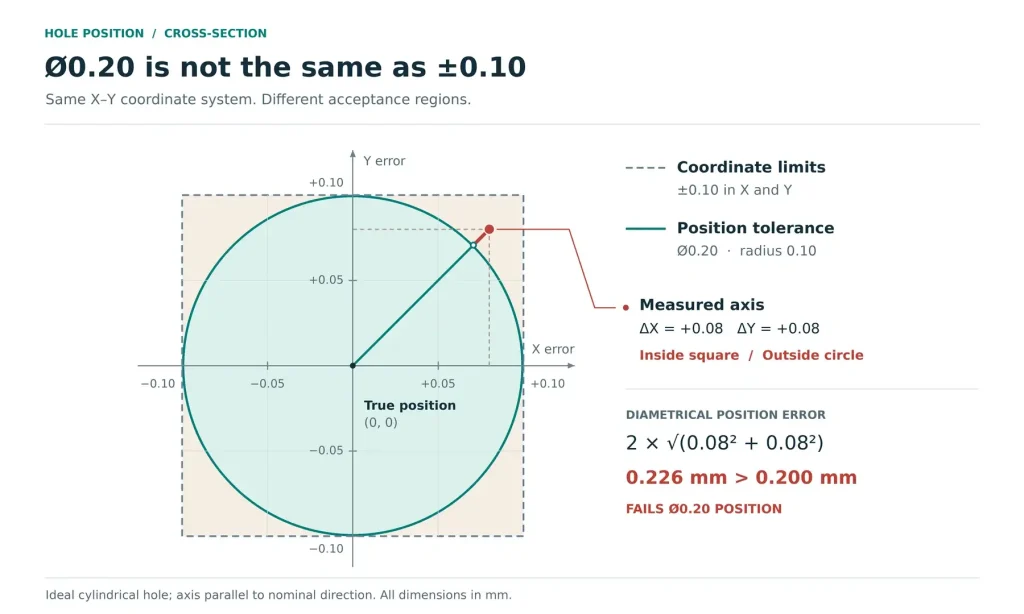
系数二将径向偏移转换为包含位移轴所需的中心区域的直径. 这并不意味着洞本身的大小增加了一倍.
该计算描述了所述平行轴示例. 如果孔轴倾斜, 单个中心测量无法在整个受控长度上确定其位置.
MMC 更改可用公差, 不是基本位置
现在将示例的位置要求更改为 MMC 时 Ø0.20 毫米, 同时保持孔径在 Ø10.00–10.20 mm.
对于内部特征,例如孔, MMC是最小允许直径: 10.00 毫米. 这会在零件中留下最大量的材料.
对于本例中使用的理想圆柱孔:
额外公差=实际孔径-MMC孔径
总位置公差 = 规定位置公差 + 奖金容忍度
一个孔测量 10.12 mm 因此有:
- 额外容忍度: 10.12 - 10.00 = 0.12 毫米.
- 总位置公差: 0.20 + 0.12 = Ø0.32毫米.
基本 X 和 Y 位置保持不变. 允许区域围绕相同的真实位置增长.
| 理想孔径 | ΔX | ΔY | 计算出的位置偏差 | 总可用位置公差 | 排名结果 |
|---|---|---|---|---|---|
| 10.00 毫米 | 0.08 毫米 | 0.08 毫米 | 0.226 毫米 | 0.200 毫米 | 失败 |
| 10.12 毫米 | 0.12 毫米 | 0.09 毫米 | 0.300 毫米 | 0.320 毫米 | 经过 |
| 10.12 毫米 | 0.12 毫米 | 0.12 毫米 | 0.339 毫米 | 0.320 毫米 | 失败 |
这些都是教学例子, 未测量生产结果. 他们假设直, 无倾斜或形状误差的圆柱体, 在相同的固定基准参考系中进行评估. 显示的结果已四舍五入; 验收计算应保持足够的精度.
对于带锥度的实孔, 洛宾, 或其他形式错误, 任意直径读数并不是额外公差的可靠依据. 这里使用的ASME框架下, 相关尺寸是不相关的实际配合封套 (乌梅). 对于一个洞, 这是最大的完美圆柱体,可以在适用的特征长度上安装在孔内, 不受基准参考系的约束. 检查方法必须适当估计该包络线并分别验证孔的尺寸限制.
奖金不能成为过大或过小的洞的借口. 一个 10.25 毫米孔将违反本示例的尺寸上限, 而一个 9.98 毫米孔将违反其下限.
检查必须保持清晰的边界
对于这个简单的内部功能示例, 虚拟条件边界是:
虚拟条件直径 = MMC 孔径 - MMC 位置公差
10.00 - 0.20 = 9.80 毫米
这表示真实位置处的固定圆柱边界,根据适用的要求,孔表面不得违反该边界.
为了理想 10.12 毫米孔,带 0.300 位置偏差mm:
10.12 - 0.300 = 9.82 毫米
它保留了 9.80 毫米边界.
对于位置偏差约为的理想孔 0.339 毫米, 相应的直径约为:
10.12 - 0.339 = 9.781 毫米
它不保留边界.
功能量规可以体现该边界以及所需的数据模拟. 然而, 9.80 mm 是本例中的理论边界, 不是完整的生产规格规范. 量规制造公差, 磨损余量, 啮合长度, 验证仍然需要定义.
在检查过程中,零件必须紧靠所需的基准模拟器. 如果它绑定了, 检查零件, 测量, 清洁度, 和得出结论之前的座位状况. 不要仅仅为了通过而将零件强行压在量具上或缩短有效检查长度.
当额外的间隙可以容纳额外的位置误差时,MMC 非常有用. 功能需要一致居中的地方, 最小壁厚, 或对齐,无论孔大小如何, 审查 RFS 或其他控制措施是否能更好地保护该要求.
通过一个孔的虚拟条件检查也不能确定整个装配体的配合. 配合部件的尺寸, 位置, 方向, 和基准关系仍然是公差分析的一部分.
良好的孔入口并不证明孔轴良好
想象一个直圆柱孔,其轴线与入口处的确切基本位置相交,但横向移动了 0.12 毫米在出口处.
具有固定 Ø0.20 mm 位置区域, 距标称轴的允许径向距离为 0.10 毫米. 尽管入口完全居中,但出口位于该区域之外.
仅测量入口附近一个圆的 CMM 程序可能会忽略此条件.
必须在受控特征长度上评估位置, 不仅在最容易到达的横截面.
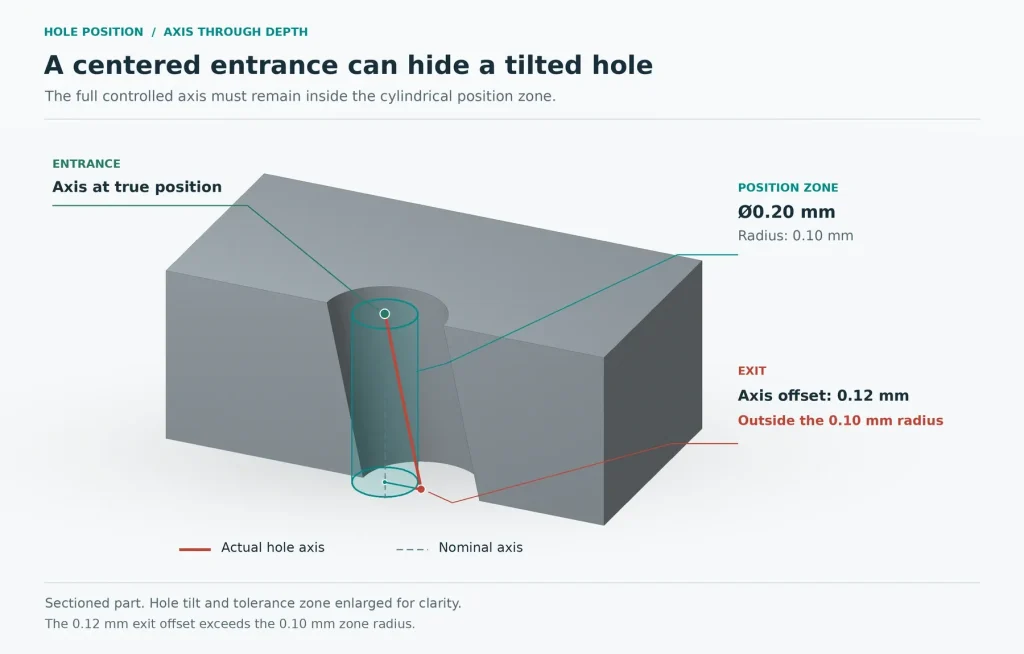
测量计划应在足够的深度和圆周周围收集数据,以适当地建立特征. 分数分配和分数计算一样重要. 重复测量一小部分区域并不能确定整个孔的行为.
倒角, 毛刺, 工具痕迹, 探测访问也会影响收集到的数据所代表的内容. 倒角过渡处的拟合圆不应默默地成为圆柱孔的报告位置.
检查安装面之外的轴
对于突出到零件之外的销或紧固件, 设计者可能需要考虑预计的公差带. 控制穿过板厚度的孔不会自动保护进一步进入配合部件的间隙.
对于名义轴垂直于安装面的孔, 设 θ 为实际直轴与该面法线之间的角度. 超过投影高度P, 倾斜引起的附加横向位移为:
附加位移=P×tanθ
这里, P 是垂直于安装面测量的, 从表面开始. 位移作用于轴倾斜方向. 在评估投影轴时,表面上的任何初始位置误差都必须与该位移结合为矢量.
投影公差带指定零件表面之外的评估区域,同时保留相对于基准的所需位置和方向. 它的需要, 起始面, 高度应遵循装配几何形状.
这并不是对每个螺纹孔或定位孔的通用要求. 绘图和检查方法必须定义正在评估的特征及其投影轴必须符合的区域.
使孔图案保持在允许的对齐位置
必须使用其规范允许的基准关系和自由度来评估孔图案.
在安装板示例中, 三个平面基准参考建立框架. 为每个孔单独移动检查原点会改变正在检查的要求.
当使用自由最佳拟合对齐使孔图案看起来居中而忽略其与安装面和定位边缘的关系时,也会出现同样的问题.
Hexagon 的位置评估文档 描述将受控特征拟合到其公差带中,同时尊重基准约束. 当模式允许移动时, 该运动必须同时满足该模式.
拟合测量特征和允许参考系移动是不同的操作. 两者必须与图纸和所选验证方法相符.
基准参考上的材料边界修改器也需要单独解释. 允许的基准移动性不仅仅是添加到每个孔的位置公差中的另一个奖励数字.
区分复合位置和堆叠标注
复合位置规范不能与两个堆叠位置规范互换, 独立的单段位置标注.
在复合规范中, 上段在其基准参考下确定图案的位置和方向. 下段进一步细化图案内的关系以及由其参考基准建立的方向约束.
下框架允许的移动取决于这些限制. 不允许单独重新定位每个孔, 并且它并没有消除上层要求.
受控特征必须满足这两个部分. 不要将较低的值视为更严格的绝对坐标公差,除非该解释遵循实际规范.
在拧紧孔尺寸之前确定制造参考
当定位失败时, 减小直径公差可能会解决错误的问题.
如果几个孔沿大致相同的方向移动, 调查常见原因,例如工件偏移定义, 固定座位, 数据传输, 或检查对准不正确. 如果误差随孔深度变化, 查看轴方向, 钻井行为, 刀具偏转, 以及如何测量孔径.
精加工直径并不一定能修正其位置. 传统的铰刀通常沿着准备好的孔移动,不应依赖它来重新定位偏离位置的轴. 镗孔可以从设置中建立轴, 如果起始几何体留下足够的清理材料. 这 铰孔与镗孔导轨 解释了流程边界.
制造顺序也很重要. 在建立最终基准面之前加工孔可能会使它们的关系容易受到以后材料去除的影响, 失真, 或其他设置.
实用的地方, 将关键基准特征和孔图案规划为互联制造任务. 如果需要多次设置, 定义他们的关系将如何转移和验证.
开洞获得MMC奖励绝不应该成为自动修复指令. 它必须保持在尺寸限制内并保留孔的其他功能. 拟议的返工可能还需要客户批准.
制作立场报告解释结果
有用的立场报告应该能够重建接受决定.
对于每个关键孔或图案, 确认:
- 特征 ID 和适用的图纸修订.
- 基本位置及控制长度.
- 参考资料, 他们的订单, 和任何修饰符.
- 规定的位置公差.
- 用于奖金评估的测量尺寸, 适用时.
- 奖金和总可用容差.
- 评价位置偏差及验收结果.
对于教学示例的第二行, 报告应明确关系: 0.300 mm 测量位置偏差, 0.120 毫米奖金, 和 0.320 毫米总可用公差.
检查计划还应确定基准和孔特征是如何建立的. 仅包含 X 的报告, 是, 绿色结果可能会留下轴长度, 尺寸解读, 和对齐未解决. 这 三坐标测量机检验指南 涵盖更广泛的报告问题.
对于定制 CNC 零件, 发送带有完整位置标注的图纸, 配合零件的几何形状, 预期的定位或紧固布置, 以及任何可用的检查结果. 确定孔是否必须提供间隙, 精确位置, 压配合, 或通过多个组件进行对齐.
通过我们的 数控加工服务, Rapid Efficient 可查看数据策略, 孔加工顺序, 以及报价前的检验要求.