
两个金属印刷报价可以使用不同的工艺名称,但仍然描述相同的广泛制造方法. 它们还可以使用相同的名称,同时提供不同的材料属性, 表面状况, 及检验范围.
在当前的金属增材制造中, DMLS和SLM通常指的是激光粉末床融合的实现 (低周波BF). 单独的名字都无法告诉您哪个供应商将提供更好的成品零件. 比较指定合金, 机器和流程设置, 构建方向, 后处理, 及验收要求.
有用的问题是两条拟议的制造路线之间有什么变化.
DMLS 和 SLM 属于同一流程系列
DMLS 广泛扩展为直接金属激光烧结. SLM 表示选择性激光熔化. 该措辞表明 DMLS 仅将低于其熔化温度的颗粒结合在一起,而 SLM 则将它们完全熔化.
对于当前的商业设备来说,这不是一个可靠的区别. EOS描述其DMLS技术 作为激光粉末床熔化,其中激光熔化金属粉末的选定区域.
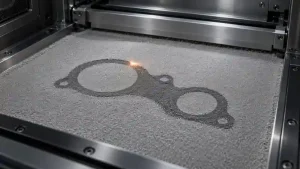
在这个过程中家庭, 薄薄的粉末层遍布整个构建区域. 激光选择性地熔化所需区域, 固化并加入前面的材料. 重复该操作构建零件.
这些名称也不会造成“合金与纯金属”的分裂. Material availability depends on the machine and its supported material processes. Compare the exact alloy offered rather than inferring compatibility from the process name.
这并不意味着每台 DMLS 和 SLM 机器都可以互换. 可用材料, 过程参数, 监控, 构建体积, 和演示的结果可能有所不同. 询问报价实际涵盖哪些系统和物料流程.
阅读材料特性背后的条件
强度值仅在其测试条件与比较条件匹配时才有用.
检查准确的合金名称, 物质条件, 标本方向, 及测试方法. 还可以将典型结果与指定的最小值或统计定义的下限区分开来.
A useful material report identifies the machine and process used to produce the specimens and separates results by build orientation and material condition where relevant. Those results should not be assumed to transfer unchanged to a different system.
这是比通用“DMLS 强度”或“SLM 强度”数字更有用的比较基础.
如果一份报价涉及制造的样品,另一份报价涉及热处理的样品, 差异不能分配给进程名称. 同样地, 机加工测试样本的数据不会自动描述粗糙零件的性能, 难以触及的表面.
在比较结果之前就所需的最终材料条件达成一致. 不要假设每种打印合金都需要相同的热处理周期, 或者一个供应商的验证设置可以原封不动地转移到另一台机器上.
粉末历史也属于这篇评论. 用于重复使用的粉末, 询问供应商如何记录粉末批次, 再利用和混合, 并检查持续适用性. 化学限制和再利用控制应遵循适用的合金要求和经过验证的工艺,而不是通用的再利用计数或混合比.
如果提议的合金本身不确定, 我们的指南 金属3D打印材料的局限性 解决单独的选择问题.
从粉末到成品界面遵循一个流形
考虑具有弯曲内部通道的示例性金属歧管, 螺纹连接端口, 和一个平坦的安装面. 两家供应商均提供指定的合金, 但一个将进程标记为 DMLS,另一个将 SLM 标记为.
首先审查他们提出的建设计划.
弯曲通道需要实用的除粉路线. CAD 模型中的开口不会, 就其本身而言, 证明粉末可以通过每个弯曲和狭窄部分清除. 如果通道需要内部支撑, 它们的移除也必须是可行的.
对于没有支撑就难以建造的通道顶板, 检查构建方向以及泪滴形或菱形截面是否可以满足流动要求. 根据所选机器确认选择, 合金, 和处理. 一般悬垂规则或公称直径本身无法确定通道是否会打印, 清除, 并按预期运行.
打印通道只有在可以被清除并且其工作状态可以被验证的情况下才有用.
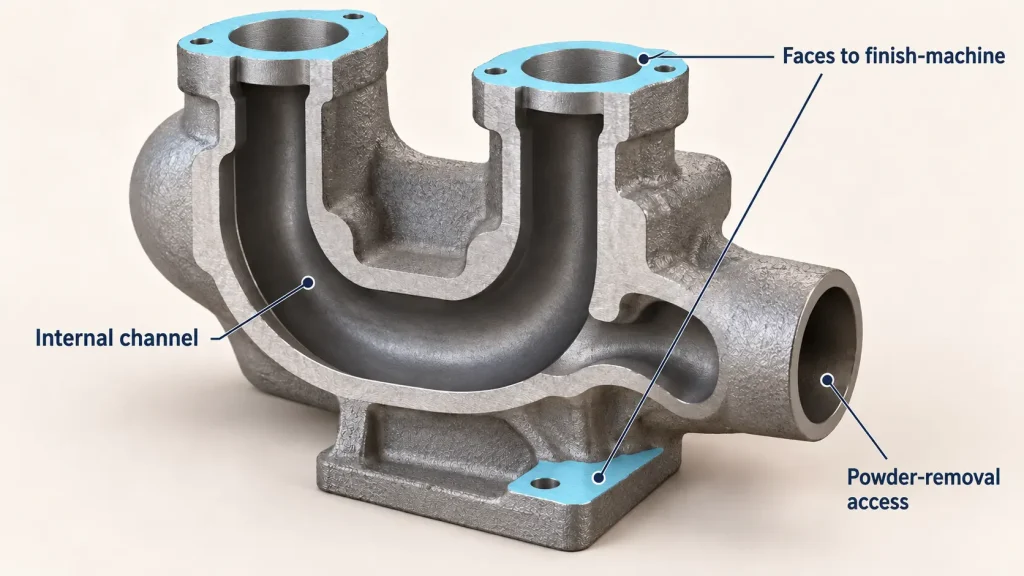
更改构建方向可能会改变朝下的表面, 支持地点, 以及打印后所需的努力. 这些是构建计划决策, 两个进程名称之间没有固定的差异.
打印前, 就除粉顺序达成一致, 热处理, 与打印平台板分离, 支撑去除, 和精加工. 定义如何从内部通道去除松散粉末以及如何在热处理前检查完成情况. 去除约束可以使残余应力改变零件的形状. 如果验证的路线需要消除应力,同时零件仍保留在板上, 在分离之前完成该步骤. 指定合金和工艺的处理周期和炉内气氛.
现在按照外部接口. 如果端口需要精加工或安装面需要受控的平整度和表面光洁度, 在打印之前识别这些操作. 检查加工库存, 工具访问, 以及用于定位和固定零件的表面.
必须根据实际几何形状和预期变化评估加工余量. 在任何地方应用单一库存值可能会在一个区域留下太少的材料或在其他地方进行不必要的移除.
这 CNC加工公差指南 可以支持这些成品界面的绘图讨论. 将其验收要求与印刷后的表面允许的条件分开.
有意义的比较是每条提议的路线是否可以提供相同的可用通道和完成的界面.
密度数字并不能证明疲劳寿命或密封性
高相对密度可能是有用的证据, 但它并没有描述每一个缺陷或建立每一个功能要求.
堆积密度结果并不能告诉您剩余缺陷在哪里, 它们有多大, 或者它们是否形成连接的泄漏路径. Defect location also matters when evaluating fatigue-sensitive parts.
对于歧管, 分开三个问题:
- 材料是否满足商定的材料性能要求?
- 内部通道及相关缺陷在规定的检验方法下是否可接受?
- 成品部件在规定的测试条件下是否满足其泄漏要求?
这些问题需要不同的证据. 当需要密封性时,密度报告不能代替泄漏测试. 内部扫描必须具有适当的检测能力和验收标准; 单独的扫描图像并不是通用通行证.
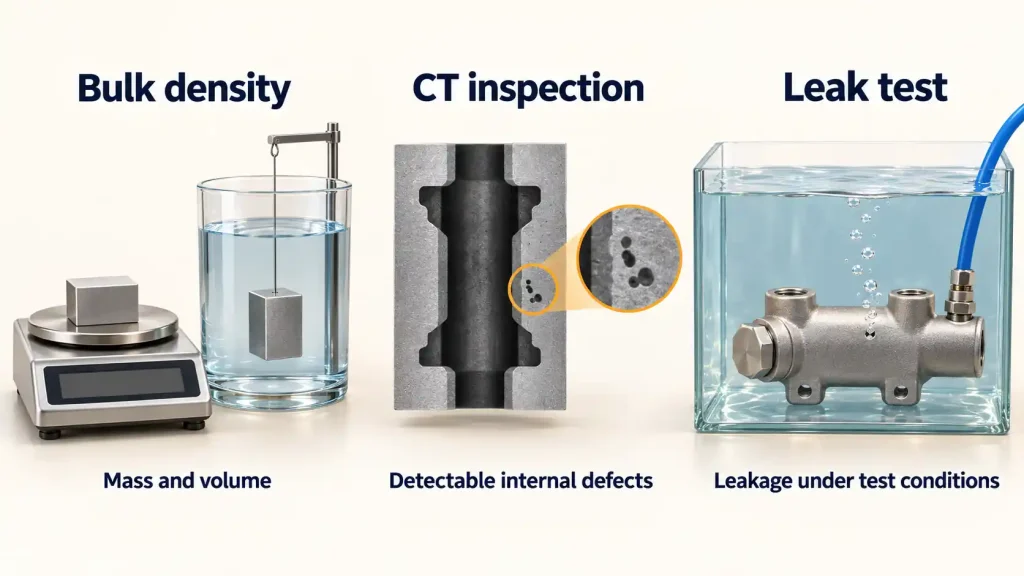
如果建议热等静压, 将其视为具有其自身目的和验证需求的指定后处理操作. 不要假设它使每个缺陷都无害或取代所需的功能测试.
使用 首件检验指南 整理商定的证据. 报告应指出哪些特性已被检查以及哪些特性需要单独测试.
将两个报价置于同一交付阶段
印刷毛坯的价格不能直接与热处理毛坯的价格进行比较, machined, 清洁过的, 和检查的组件.
对于流形的例子, 在决定 DMLS 还是 SLM 报价是否提供更好的价值之前,先解决以下差异.
| 报价声明 | 尚不清楚什么 | 是什么让比较有意义 |
|---|---|---|
| “DMLS”或“SLM” | 实际设备及配套材料工艺 | 识别机器, 合金, 和适用的工艺规范 |
| “高强度金属” | 物质条件, 测试方向, 及验收依据 | 比较相关下的数据, 规定的条件 |
| “包括内部频道” | 粉末间隙, 支撑去除, 和内部接受度 | 检查通道及其清洁和检查路线 |
| “完成的港口” | 是否有螺纹, 密封面, 并包括他们的检查 | 标记接口并定义其交付条件 |
| “高密度” | 泄漏或疲劳要求是否已得到解决 | 指定零件实际功能所需的证据 |
| “准备发货” | 包括哪些后处理和验证步骤 | 比较相同完成范围和数量 |
构建时间只是该范围的一部分. 支持移除, 需要时进行热处理, 加工, 打扫, 检验可以改变价格和交货. 较短的打印周期并不一定会产生较早被接受的零件.
一旦合金, 最终条件, 几何学, 和验收要求一致, 报价之间的差异变得更容易评估. 流程首字母缩略词对于识别路线仍然有用, 但它不能替代该评论.
对于具有内部通道或机加工接口的金属零件, 发送具有已识别特征的 CAD 模型和图纸, 以及所需的材料条件和任何清洁度, 泄漏, 或负载要求. 通过我们的 金属3D打印服务, Rapid Efficient 可以在报价前审查拟议的构建和精加工路线,并协调项目特定的制造和检验要求.