
钛 CNC 加工需要控制切削刃的热量,同时保持切屑足够厚,以便刀具有效切削. 仅降低进给量就可以使已经很薄的切屑变得更小, 增加摩擦而不是解决问题.
完成的几何体创建了另一个约束. 坚固的钛支架仍然可以拥有灵活的墙壁, 并且在墙壁被夹紧时测量的尺寸在释放后可能会改变.
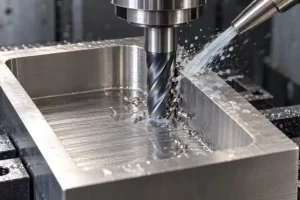
本指南重点介绍钛型腔和薄壁的硬质合金铣削. 实用的加工计划将钛合金等级和状况与刀具啮合联系起来, 冷却剂通道, 工具状况, 以及围绕每个功能的剩余支持. 在分配切削参数或承诺最终公差之前,应一起做出这些决定.
重复使用切削数据之前先确定钛的牌号
“钛”并不是完整的材料规格.
年级 2 是商业纯钛. 年级 5, Ti-6Al-4V, 是具有不同强度和加工行为的合金. 提供的条件也很重要. 对于 Ti-6Al-4V, 在退火、固溶处理和时效等条件之间切换时,应检查切削数据.
The drawing and purchase order should identify the required titanium grade, 控制材料规格, 库存形式, 和供货条件.
对于重复工作, 从盘子到酒吧的变化, 不同的热处理条件, 或者即使最终的 CAD 模型未发生变化,库存准备的变化也值得审查.
如果材料选择仍然开放, 我们的 7075 铝与等级 5 钛合金比较 解决先前的决定. 一旦需要钛金属, 加工路线必须围绕指定材料构建,而不是围绕主轴转速较低的铝材程序.
较小的进给量并不总是能产生更好的切割效果
钛的低导热率限制了热量从切割区域散走的速度. 它与切削刃的相互作用也有助于材料拾取, 涂抹, 和工具磨损.
Controlled cutting speed, 有效喂养, 锋利的工具, 冷却液, and a rigid setup work together. 减少进给,同时留下不合适的切削速度, 磨损的边缘, 或冷却液输送不良且未改变可能无法解决问题.
铣削用, 区分三个量:
- 切割速度: 切削刃相对于工件的速度.
- 每齿进给量: 与每个切削齿相关的编程前进.
- 切屑厚度: 接合期间实际呈现在边缘的材料厚度.
每齿进给量和最大切屑厚度并不总是相等.
径向啮合改变切屑厚度
在圆周铣削中, 当啮合量低于刀具直径的一半时,较小的径向切削宽度会导致切屑变薄. 山特维克可乐满的切屑厚度指导 解释了这种关系以及将 feed 与参与度相匹配的必要性.
考虑一个说明性的直侧铣操作:
- 刀具直径, D= 10 毫米.
- 每齿进给量, fz = 0.050 毫米/齿.
- 圆柱形刀具在其外围边缘上进行切削.
- 跳动和偏转可忽略不计.
对于径向啮合从大于零到 50% 直径的, 一个常见的理想化近似是:
最大切屑厚度 ≈ fz × 2 × √[× (1 - x)]
在哪里 x = 径向切削宽度 ÷ 刀具直径.
| 径向切削宽度 | 相对于直径的啮合 | 每齿编程进给量 | 近似最大切屑厚度 |
|---|---|---|---|
| 5.0 毫米 | 50% | 0.050 毫米/齿 | 0.050 毫米 |
| 1.0 毫米 | 10% | 0.050 毫米/齿 | 0.030 毫米 |
| 0.5 毫米 | 5% | 0.050 毫米/齿 | 0.022 毫米 |
在 5% 订婚, 最大切屑小于每齿编程进给量的一半. 再次减少进给量会使它更薄.
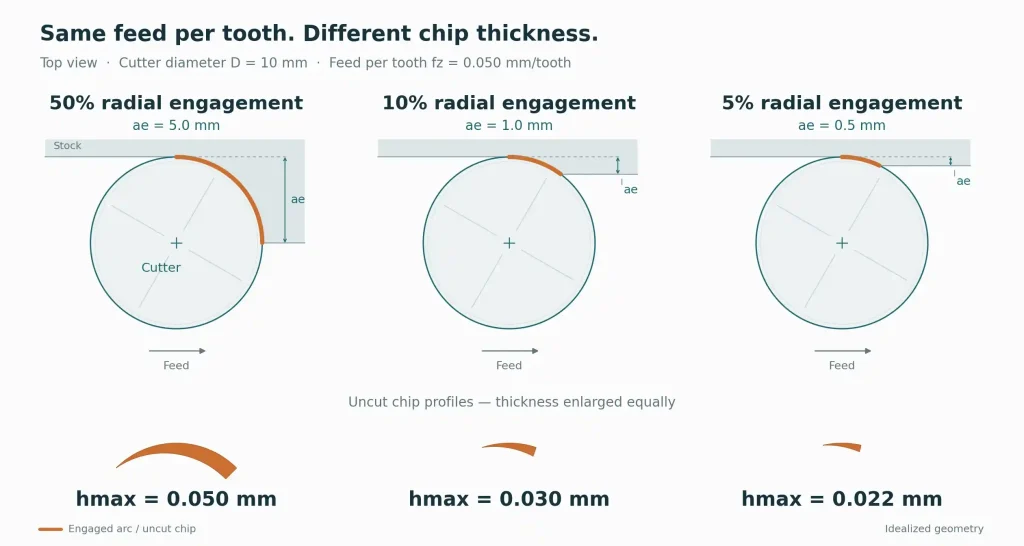
这些值展示了几何形状; 它们不是推荐的钛切削参数. 一个 0.022 mm芯片不会自动太薄. 适用性取决于刀具直径, 边缘准备, 物质条件, 手术, 和工具制造商的推荐范围.
该近似值也不能描述每个铣削操作. 球头切削, 圆形刀片, 改变拐角接合度, 和其他刀具几何形状需要适当的计算.
使用刀具制造商的数据来选择有效的切屑厚度, 然后根据机器能力检查进给量, 工具强度, 表面要求, 和工件刚度.
切割方向也会影响边缘进入材料的方式. 周边顺铣, 切屑开始时较厚,并在出口处变薄, 减少与传统铣削相关的初始摩擦. Climb milling is generally preferred where the machine, 夹具, 和工件允许. 间隙控制, 工件夹持, 切削力方向仍需重新审视, 特别是在柔性墙壁周围.
一起检查角落和冷却液路径
刀具可能会沿着直墙平稳运行,但在进入内角时会遇到困难.
径向啮合弧度可以在那里增加, 让更多刀具与工件接触. 选择用于轻侧切削的进给可能会产生明显不同的负载, increasing the risk of instability and edge damage.
查看实际剩余库存和刀具路径, 包括入场动作, 角落, 和清理通行证. 选项包括更顺畅的进入, 受控参与路径, 用于清理角落的较小刀具, 或更大的允许内半径.
刀具路径更改仍必须使完成的角符合绘图要求.
冷却液的使用应受到同样的本地审查. 当刀具更深地移入型腔时,到达开放墙壁的喷嘴可能会被堵塞. 切屑也可能聚集在无法轻易离开切削区域的地方.
用于硬质合金钛铣削, effective coolant delivery helps control edge temperature and remove chips. 在外部访问受限的情况下,通过工具交付非常有用.
仅压力并不能描述完整的系统. 流动, 喷嘴方向, 过滤, 工具通道, 流体相容性, 芯片出口空间也很重要. 使用刀具和冷却液供应商的实际操作要求.
当振动仍然是一个问题时, 使用 加工颤振指南 分离设置运动, 参与度变化, 和一次更改多个参数之前的振动行为.
当钛壁变薄时保持支撑
高强度并不能防止弹性变形. 钛的弹性模量比钢低, 因此,在相同负载下,其他类似的钛合金部分可以偏转更多.
在口袋部分, 加工过程中设置也会发生变化. 在粗加工早期支撑肋的材料可能会在精加工过程中消失.
Thin-wall milling strategies include retaining support, alternating cuts on opposing sides, and approaching the finished wall in stages. 适当的顺序取决于墙的高度, 厚度, 可达性, 以及工具和零件的稳定性.
考虑一个示例性的钛支架,两个口袋之间有一个高肋. 在粗加工另一个型腔之前完全精加工一个型腔可能会使肋变薄,而附近仍会残留大量切削.
工艺规划人员应评估是否使用肋骨周围留下的材料对两个型腔进行粗加工, 随后进行阶段性整理, 提供更好的支持. 在几何形状允许的情况下,临时库存或可拆卸支撑特征也可能有用.
切割过程中所需的支撑可能是成品零件中不存在的材料.
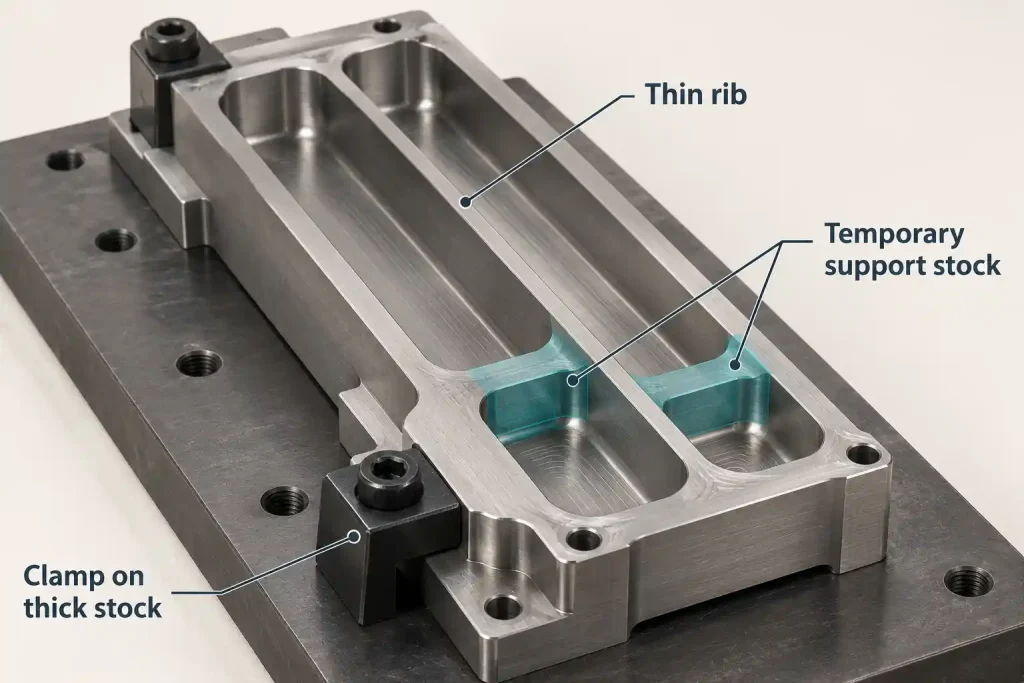
该支持必须有计划的移除操作. 它的去除可能会改变零件的形状或暴露需要精加工的边缘, 因此最终检查应遵循相关的释放和清理步骤.
夹紧也需要类似的护理. 在将零件弯曲到夹具中时,额外的力可以抑制加工过程中的移动. 如果绘图需要自由状态尺寸, 检查不得仅仅为了获得可接受的读数而将零件保持平坦. 当指定限制条件时, 故意重现那种情况.
使用刀具磨损来定义流程何时需要注意
刀具在其状况变得不适合关键表面后可以继续切削.
用于硬质合金钛铣削, 选择基材, 涂层, 切削几何形状, 使用工具制造商的应用数据一起进行边缘准备. 涂层名称或单个后角不足以为每种钛合金牌号和操作选择刀具.
缺口磨损, 后刀面磨损, 边缘碎裂, 和粘附材料是相关检查点. 有用的更换限制取决于所生产的工具和特征; 不应将单一磨损极限应用于每种刀具和操作.
用于生产计划, 将工具检查与可观察的零件变化联系起来:
| 观察 | 更改计划之前收集的证据 |
|---|---|
| 光洁度主要在拐角处恶化 | 当地剩余库存, 参与度变化, 边缘损坏, 和冷却剂通道 |
| 松开后加强筋厚度或直线度发生变化 | 夹具内和释放测量, 支持地点, 和夹紧顺序 |
| 毛刺增长,而主要尺寸仍可接受 | 尖端条件, 出口几何, 和去毛刺操作 |
| 连续零件显示尺寸漂移 | 测量趋势, 工具状况, 偏移量, 和零件温度 |
这些观察结果指导调查; 没有一个可以证明其本身的原因.
对于重复的钛订单, 供应商应该知道哪些功能控制工具更换以及工具更换后检查哪些证据. 仅使用新刀具实现的低循环时间可能并不代表整个批次的成本或一致性.
定义交付表面和测量条件
钛零件可以满足其主要尺寸,同时仍然需要在螺纹入口处进行额外的工作, 跨孔交叉, 封边, 或细肋骨.
识别不可接受松动毛刺的边缘以及不受限制的边缘断裂会去除功能材料的表面. “去除所有边缘毛刺”对于尖锐的密封边界或小的定位特征可能是不够的.
还要指定所需的清洁和最终表面状况. 加工液, 抛光残渣, 松散的碎片应通过商定的清洁过程进行处理. 如果焊接, 粘合, 涂层, 或加工后进行其他操作, 其准备要求属于制造计划.
对于关键功能, 确定检查结果必须代表什么:
- 正确的绘图基准.
- 指定的自由或约束条件.
- 已完成的去毛刺和精加工阶段.
- 合适的测量温度和方法.
- 所需的表面纹理和可到达的测量位置.
粗糙度结果描述了测量的纹理. 它不能独立证明整个表面没有局部损坏或零件满足疲劳要求. 必须在应用程序需要时指定额外的验收要求.
我们的 CNC加工公差指南 解释特征几何如何, 测量条件, 和精加工影响公差预算.
将难懂的钛合金特性纳入报价审核
加工成本不仅仅取决于库存价格. 较深的凹坑会限制冷却液的进入并需要更长的刀具. 薄肋骨可能需要分阶段切割和额外的设置. 难以触及的边缘可以增加去毛刺和检查工作.
比较报价时, 向供应商展示哪些功能必须保持不变以及哪些设计可以调整. 这使得更容易区分必要的处理和可避免的成本.
对于钛部件, 提供准确的等级和供货条件, 标记薄壁和深口袋, 并识别关键边缘, 成品尺寸, 以及任何后续的焊接或表面处理. 如果试用部件已存在, 包括释放后尺寸变化的位置或工具磨损首先影响表面的位置.
通过我们的 数控加工服务, RapidEfficient 可以审查这些特征并协调建议的加工, 支持, 打扫, 以及报价前的检验要求.