

CNC 加工夹具必须适应其所容纳零件的尺寸变化. 第二次操作的夹具需要接受第一次操作的输出, 一致地定位它, 并在不改变发布后重要形状的情况下支持它.
机加工软爪可以提供工作所需的一切. 其他零件需要夹具板, 单独的定位销, 或在柔性部分下方支撑. 选择取决于加载零件时哪些表面可用, 切削力作用的地方, 以及下一部分到达时设置的行为方式.
从传入工件和装载顺序开始. 然后检查定位间隙, 夹紧负载路径, 以及整个设置的可重复性.
选择传入部分周围的夹具
完成的 CAD 模型并未显示夹具必须满足的所有条件. 铸件到达时可能会出现拔模斜度和表面变化. 锯切的毛坯可能具有不一致的边缘. 部分加工的外壳可能具有精确的定位孔,但其外壁上仍然带有库存.
在每次操作之前确定哪些特征实际存在. 记录已加工的情况, 仍然粗糙, 并且必须存活到下一次设置.
定位器建立位置. 支撑件承载工件并抵抗负载. 夹具将部件固定在这些触点上. 一个组件可以执行多种功能, 但治具设计要明确各个功能. 我们的 CNC加工基准 指南解释了设置参考与绘图的关系.
| 夹具方法 | 当适合工作时 | 提交前要检查什么 |
|---|---|---|
| 带机加工软钳口的标准虎钳 | 具有可触及的抓握表面和易于管理的装载方向的零件 | 下颌接合, 拧紧期间提升, 刀具间隙, 和选定夹持力下的变形 |
| 带有独立定位器和夹具的固定板 | 需要分布式支撑或虎钳会阻碍的访问的零件 | 定位器间隙, 夹具放置, 排屑, 和加载顺序 |
| 具有选定接触区域的专用巢穴 | 需要在多个指定区域提供支撑的不规则零件 | 输入形状变化以及触点是否允许每个可接受的零件就位 |
嵌套不应自动复制零件的整个标称表面. 多个不受控制的接触点可能会导致就位取决于工件的微小变化. 选定的触点和缓解区域通常提供更可预测的设置.
适用于软颚, 夹爪的加工条件也很重要. 遵循虎钳制造商的钳口预载指南并考虑预期的夹紧力. 钳口形状和接触会在负载下发生变化.
将支撑置于夹紧负载下
夹具可以在弯曲工件时阻止可见的运动.
考虑带有薄法兰的外壳,延伸到夹具支撑之外. 将带夹拧紧在该延伸部分上会使法兰向下弯曲. 在这种条件下加工可能会在夹紧时产生可接受的测量结果, 释放后形状不同.
将夹紧负载放置在支撑件或足够坚硬的部分上以承载它.
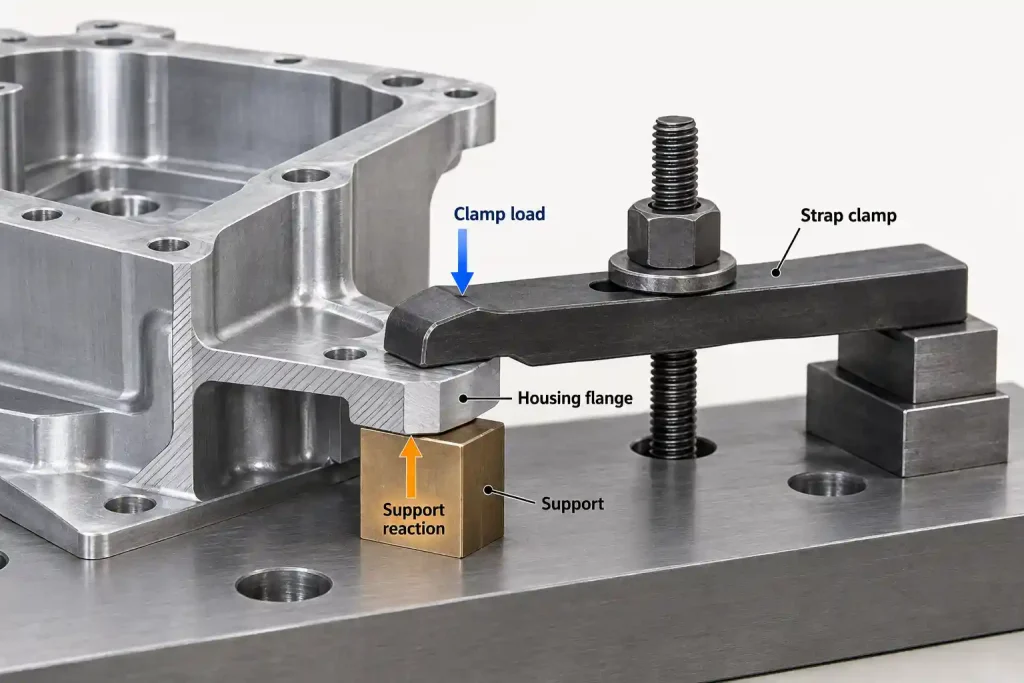
追踪来自夹具的力, 通过部分, 并进入夹具. 还要考虑可以提升的切削力, 滑动, 或旋转工件. 增加夹紧力并不是对不良支撑布置的可靠修正.
可调节工作支撑需要类似的护理. 他们的初次接触不应将零件从其定位器中拔出. 联系后, 支撑件必须能够承受加工过程中预期的负载.
ROEMHELD 的工作支持指南 区分用于接触工件的力和锁定支撑可承载的负载. 这些是不同的设计要求. 设置联系人, 锁定, 和夹紧顺序以适应所选的硬件和夹具布局.
检验脱模件是否处于图纸要求的状态. 柔性部件在检查过程中可能需要指定的约束; 另一种可能需要在不夹紧的情况下进行评估. 不应仅从加工设置来假设这两种情况.
我们的 薄壁铝加工指南 涵盖了刚度降低和材料去除的额外影响. 夹具引起的弯曲和残余应力移动可能同时发生, 因此松开后的变化本身并不能确定原因.
两个紧密的圆形销钉会阻止零件就位
两个定位孔不会自动需要两个紧密配合的圆销.
一旦零件靠在其主要支撑上, 圆销可以确定其平面内位置. 第二个圆形销钉也限制了沿着连接销钉的线的移动. 如果孔间距和引脚间距相差太大, 该零件无法自由固定.
考虑这个理想化的例子. 以下数值代表假设的实际尺寸, 而不是具有未指定公差的标称图纸尺寸.
| 数量 | 说明价值 |
|---|---|
| 各定位孔直径 | 10.000 毫米 |
| 每个圆销直径 | 9.980 毫米 |
| 每个销的径向间隙 | 0.010 毫米 |
| 孔中心间距离 | 80.030 毫米 |
| 销中心间距离 | 80.000 毫米 |
| 间距不匹配 | 0.030 毫米 |
每个销的径向间隙为:
(10.000 - 9.980) ÷ 2 = 0.010 毫米
零件可以在平面上自由移动, 两个间隙可容纳理想的间距不匹配:
0.010 + 0.010 = 0.020 毫米
本例中的实际不匹配是 0.030 毫米. 超出了可用的住宿条件, 因此两个圆销不能在不变形或干涉的情况下进入两个孔.
该计算假设刚性部件, 平行轴, 和圆形特征,无形状误差. 在理论 0.020 毫米限制, 没有剩余的额外装配余量. 生产设计必须考虑尺寸限制, 温度, 表面状况, 以及任何其他限制行动的接触.
常见的解决方案是圆形销钉与菱形销钉配对. 菱形销沿着销中心之间的线提供缓冲,同时保持穿过该线的定位接触以控制旋转. 卡尔·莱恩 (Carr Lane) 在其著作中解释了这种约束划分 圆形和菱形定位装置.
在夹具组装过程中检查金刚石销的方向. 其释放方向应沿着连接销中心的线, 而定位触点作用于该线上以控制绕圆销的旋转. 使用所选引脚的图纸和夹具的公差要求指定并验证方向.
浮雕可适应间距变化; 它不会消除所有定位错误. 销间隙仍然有助于工件占据的位置. 将该运动纳入加工误差预算中.
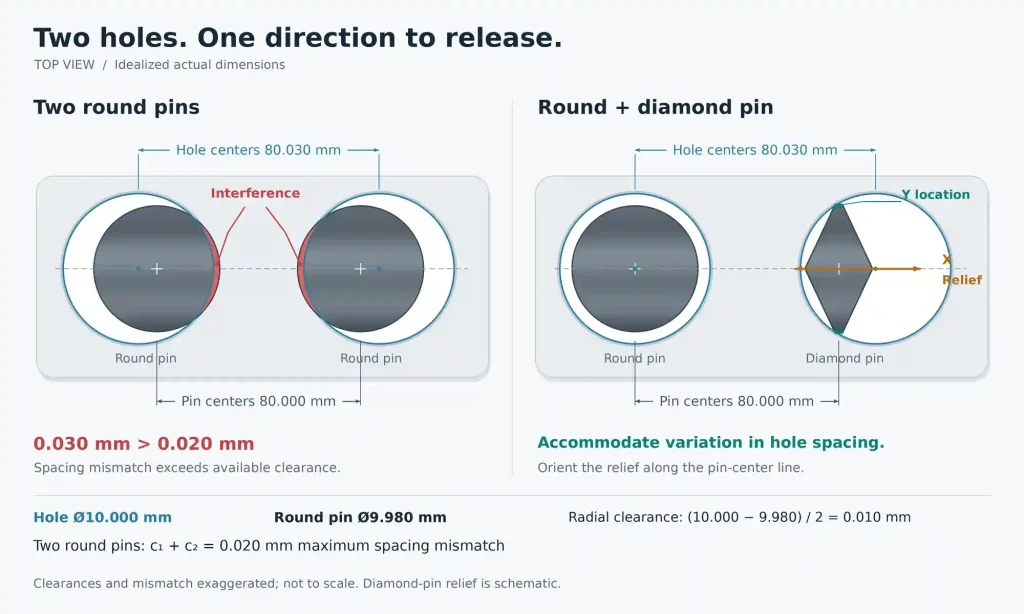
还要区分加工夹具和检查量具. 设计用于适应传入变化的夹具不会自动验证孔图案是否满足其绘图要求.
留出装载空间, 切割, 和清洁
在批准布局之前检查三组动作:
- 用于装载和取出工件的路径.
- 夹具和其他驱动部件的运动.
- 刀具行程, 持有者, 主轴, 和任何旋转机器轴.
夹具可能会清除编程的刀具,同时阻挡其支架. 外壳一旦就位即可安装,但在夹具打开的情况下没有实际的装载路径. 这些问题需要在设置审查中提供完整的夹具几何形状.
保持定位表面易于清洁. 夹在支撑件下方的切屑可能会改变零件的高度或角度, 即使夹紧顺序是可重复的. 救援袋应为碎片提供存放场所,而不会造成无法到达的收集点.
可能出现错误加载的情况, 使用可见的方向特征或合适的防错特征. 它应该可以防止错误的设置,而无需强制正确定向的零件防止意外接触.
与切割分开测试重新加载
一个成功的零件提供了关于将重复加载的夹具的有限证据.
在资格鉴定过程中分离主要的变异来源. 否则, 测量分散度, 座位变化, 和加工效果混合在一起.
| 审判 | 保持控制 | 记录什么 |
|---|---|---|
| 无需松开夹具即可重复测量就座部位 | 部分座位, 参考对齐, 及测量方法 | 基线测量变化和漂移 |
| 卸下, 干净的, 并重新加载相同的部分 | 零件几何形状和预期的加载顺序 | 地点变更, 角度, 和坐高 |
| 加载先前操作中的代表性部件 | 夹具设置及测量方法 | 对传入尺寸和形状变化的敏感性 |
| 拆除并重新安装固定装置, 如果生产需要的话 | 夹具安装程序和参考检查 | 机器与夹具接口处引入的变化 |
| 机器代表性零件及出厂后检查 | 商定的加工和检验条件 | 工件夹持的综合作用, 切割, 并释放 |
用于诊断重载测试, 保持共同的参考对齐,以便座位移动保持可见. 将每个新加载零件的测量值重新归零可以隐藏正在研究的运动.
如果生产探测在加载后更新工件偏移, 单独测试完整的序列. 探测可以补偿允许的刚性位移. 它通常无法撤消已被夹具弯曲的工件.
同样地, 零点安装系统的重复性规范适用于特定的接口和测试条件. 它并不能确定整个夹具的成品精度, 工件, 工具, 和机器系统.
根据零件的要求和操作的错误预算设置验收标准. 夹具变化必须为其他贡献者留出空间, 包括传入的特征变化, 加工效果, 和测量不确定度. 没有适合每个夹具的单一重载容差或样本数量.
使用 首件检验指南 规划初始部分所需的尺寸证据. 将证据与了解重复加载所需的额外测试分开.
将固定装置成本与其减少的工作量进行比较
当几何形状或公差需要时,可以为小批量使用专用夹具. 它还可能增加不必要的费用,而精心设计的软钳口将提供足够的接触和支撑.
比较所涉及的完整工作:
- 治具设计, 生产, 和验证.
- 每批开始时的设置时间.
- 打扫, 加载中, 夹紧, 和卸货.
- 工具访问和夹具引起的任何额外操作.
- 检查, 维护, 和更换磨损的触点.
- 零件图修改时需要修改.
计算在可比质量要求下每个接受零件的节省量. 如果夹具引入额外的检查或返工,较短的装载周期几乎没有什么好处.
对于重复订单, 保留夹具标识, 适用部分修订, 设置说明, 以及相关的夹具设置. 检查定位销, 支撑垫, 根据使用情况和观察到的情况,定期检查夹爪接触面是否有磨损或损坏.
更换定位器后, 软爪再加工, 或修复支撑, 在将夹具返回生产之前重复相关的座位和位置检查. 即使标称尺寸与原始部件相符,更换部件也可能会改变设置. 将更新的结果与设置记录一起保存.
当请求一个 小批量 CNC 加工 引用, 在每次设置之前识别可用的表面和定位孔, 并标记夹钳标记不可接受的区域. 包括预期的重复数量和图纸修订. 这些细节有助于我们评估软颚是否, 一个固定板, 或专用工具应包含在加工计划中.






