

铰孔和镗孔都会扩大现有的孔, 但它们让机械师对结果有不同的控制. 当预孔已经具有可接受的位置和方向并且需要对其直径和表面进行精加工时,铰孔通常适用. 当过程必须从设置中建立钻孔轴线时,钻孔非常有用, 调整直径, 或为精加工操作准备不均匀的库存.
这两种过程都不是普遍更准确或更便宜. 选择取决于起始孔为下一个工具留下的内容. 在某些部分, 镗孔和铰孔属于同一顺序.
决定哪个操作建立轴
传统的机用铰刀从预制孔中去除相对较小的余量. 其切削引线进入孔内, 而刀具的几何形状和与孔的接触有助于引导它. 这可以使铰孔对于重复的成品直径有效, 但不应依靠普通铰孔来重新定位错位的孔.
单点镗孔从机器和工件夹具设置中建立切削路径. 拥有充足的库存和稳定的工具, 它可以纠正孔与零件基准的关系. 长的或柔性的镗杆仍然会偏转, 因此指令轴不会自动成为成品轴.
因此,重要的区别在于该工具的引导方式以及它可以进行哪些修正. 计算切削刃数还不够: 专业铰刀, 引导工具, 和可调节系统超出了最简单的比较.
浮动铰刀架也需要仔细解读. 它可以适应工具和现有孔之间的不对中. 它不, 就其本身而言, 将该孔移动到相对于绘图基准的正确位置. MAPAL 浮动持有人指南 描述了刀具轴和孔轴之间的补偿.
为了实现工件夹持的更广泛效果, 酒吧到达, 和切削力, 看看我们的 镗孔加工指南.
尺寸过小的孔仍然无法留下清理材料
从成品直径中减去预孔直径即可得出直径余量. 它并不能证明材料保留在整个所需孔周围.
考虑一个具有两个圆形横截面和平行轴的简化示例:
- 所需成品直径, D= 20.000 毫米
- 现有预钻孔直径, d = 19.800 毫米
- 现有轴和所需轴之间的偏移, e
这些是说明性尺寸, 不推荐铰孔余量.
如果孔是同心的, 径向余量为:
名义径向余量= (D-d) / 2 = 0.100 毫米
在偏移预孔最接近所需成品边界的一侧:
最小径向库存 = (D-d) / 2 - e
在对面:
最大径向库存 = (D-d) / 2 + e
| 轴偏移, e | 最小径向库存 | 最大径向库存 | 指定完成轴的含义 |
|---|---|---|---|
| 0.060 毫米 | 0.040 毫米 | 0.160 毫米 | 材料保留在圆圈周围, 但去除不均匀 |
| 0.120 毫米 | −0.020毫米 | 0.220 毫米 | 现有孔洞的一侧超出了预期的完工边界 |
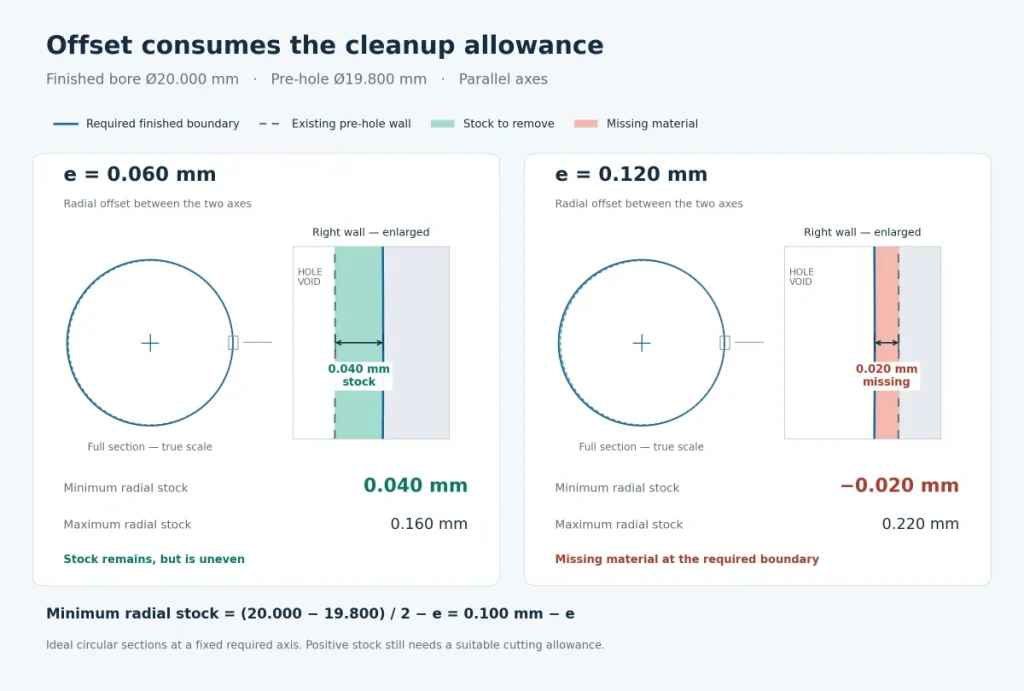
在第二种情况下, 镗孔或铰孔都不能仅通过去除材料来在该直径和轴上产生完全清洁的圆形孔. 负值表示缺少材料, 没有可用的切削余量.
在第一种情况下, 正库存仅建立几何可能性. 薄侧仍必须留下足够的材料,以便所选工具能够正确切割并去除现有的表面缺陷.
真正的孔也可能是锥形的, 弯曲, 或偏离圆度. 沿工作长度检查相关截面,而不是使用一个入口直径. 这里, e 是实际径向轴偏移, 不是直径 GD&T位置公差值.
镗孔和铰孔可以属于同一路线
选择不必是一个过程或另一个过程.
| 建议路线 | 精加工操作前必须满足的条件 | 添加的操作有何贡献 |
|---|---|---|
| 钻孔→铰孔 | 钻孔位置合格, 方向, 以及适当的津贴 | 铰孔使准备好的孔达到所需的尺寸和表面状况 |
| 钻头→粗加工或半精加工孔→精加工孔 | 刀具通道和刚性支持所需的孔几何形状 | 镗孔确定几何形状并允许直径调整 |
| 钻头→镗孔→铰孔 | 镗孔可以建立所需的轴线,同时留有合适的铰孔余量 | 钻孔准备孔; 铰孔执行最终定径操作 |
选择第三条路线之前, 检查清理情况 中间孔径, 不仅在成品直径上. 该中间孔必须去除不需要的预孔几何形状,并仍然留下用于铰孔的材料. 能够以最终尺寸清理的孔可能不会为这两项操作留下空间.
一旦轴和几何形状确定, 根据实际材料选择铰孔余量, 硬度, 直径, 和工具设计. 库存太少会导致切削接触不良; 太多可能会使工具过载或产生切屑问题.
余量还需要沿孔合理一致. 如果钻头在加工过程中产生过大的截面或漂移,则标称钻头尺寸无法确定这一点.
当精镗已达到要求尺寸时,无需再进行扩孔, 形式, 和经济的表面规格. 反过来, 当直接钻孔和铰孔试验不符合图纸时,在铰孔之前准备孔可能是值得的.
检查盲底全径长度
铰刀刀尖达到指定深度并不一定意味着孔已在该深度处精加工至全直径.
切削导程占据刀具全直径部分之前的轴向长度. 在一个盲孔中, 工具可能需要移动比所需的成品圆柱长度更远的距离. 可用空间还必须考虑到工具端, 底部间隙, 和切屑处理.
在剖面视图中查看三个不同的特征:
- 必须满足成品直径和表面要求的长度.
- 所选刀具的导程和末端几何形状的剩余空间.
- 提供可用间隙的钻孔底部或浮雕.
钻锥最深点与全径圆柱间隙不同. 仅说明“孔深”的图纸可能无法解决这一区别.
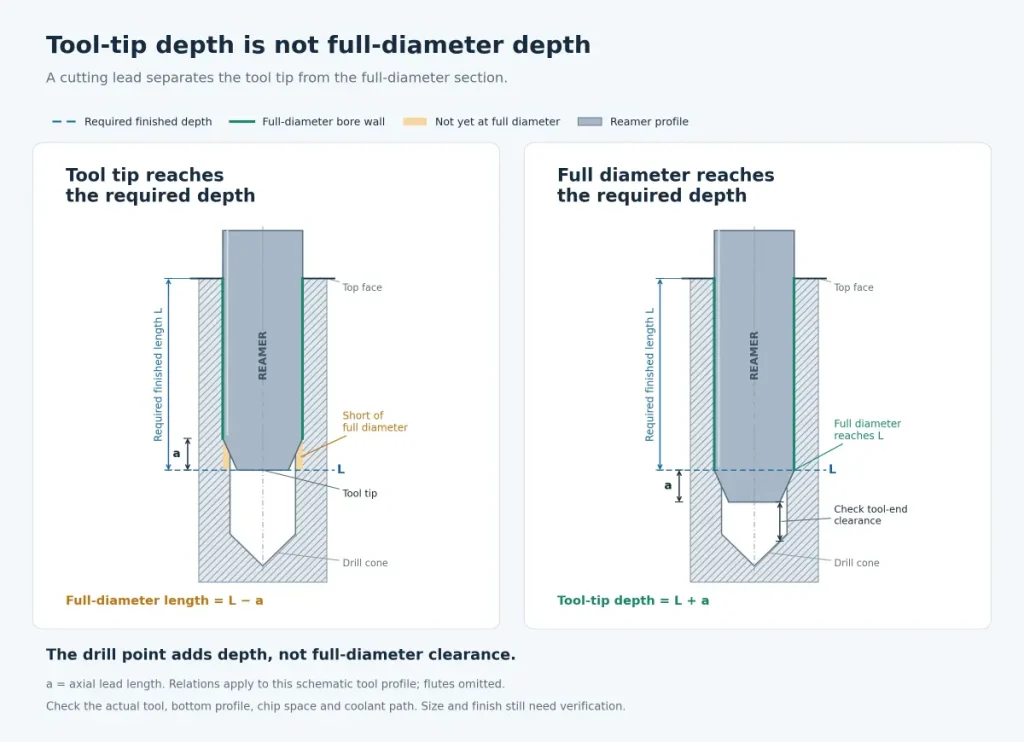
使用合适的工具可以进行盲孔铰孔. 匹配铰刀的切削导程, 末端几何形状, 和切屑控制功能,达到所需的成品长度和可用底部间隙. 针对不同条件的设计不应被视为可互换.
钻孔也有底部访问限制. 刀片形状, 拐角半径, 和杆间隙必须适合所需的肩部. 当所建议的工具都无法到达指定的工作表面时, 审查允许的救济, 更短的功能长度, 或发布流程之前的专业工具.
比较刀具更换以及切削时间
对于相同尺寸的重复孔,铰孔可能很有吸引力. 定径铰刀, 然而, 将操作与特定的切削直径联系起来. 改变的配合要求可能需要其他工具, 替换头, 或支持的调整系统.
精镗头可在其工作范围内进行直径调整. 这种灵活性对于原型来说很重要, 小批量, 或几个相关的孔径. 还是需要设置, 测量, 和稳定的切割过程.
不要假设铰孔总是具有更快的切削路径. 使用满足所需孔尺寸的切削条件来比较建议的刀具, 形式, 和表面饰面. 工具设计, 材料, 和孔的几何形状都会影响可用的切削速度和进给量.
比较完整路线:
- 制作合适的预孔所需的准备工作.
- 工具购买, 环境, 替代品, 和调整.
- 切削和换刀时间.
- 生产过程中的检查和纠正.
- 零件因尺寸而被拒绝, 地点, 形式, 或表面缺陷.
对于任一路线, 不稳定的工具可能会消除明显的节省. 查看 刀具跳动 当铰削直径或表面发生意外变化时. 不要尝试通过移动编程的孔中心来补偿固定铰刀的磨损; 改变操作的对齐方式.
有用的采购比较是在相同图纸要求下接受孔的成本.
按尺寸接受孔, 轴, 和工作长度
进程名称不是验收标准. “铰孔”未定义所需位置, 而“精密镗孔”并未指定直径公差.
注明成品直径限制, 功能长度, 基准关系, 和表面要求. 用于盲孔, 将成品圆柱长度与总深度和底部几何形状分开. 如果机械加工后进行涂层或热处理, 确定最终要求适用的阶段.
验证应符合这些要求:
- 在适当的深度和方向进行直径测量可以揭示尺寸变化.
- 基于基准的检查检查孔的位置和方向.
- 当直径读数不能充分评估圆度或圆柱度时,可能需要进行形状测量.
- 表面和边缘检查检查工作墙, 入口, 以及任何内部交叉点.
仅使用普通塞规无法确定孔相对于外部基准的位置. 同样地, 测量孔入口并不能证明所需的配合一直延伸到底部.
使用 首件检验 在定义例行生产检查之前根据指定特征确认所选路线.
进行铰孔与镗孔的对比, 分享成品钻孔图以及预孔尺寸范围, 已知轴误差, 以及显示可用底部间隙的部分. 包括物质条件, 数量, 以及现有流程中任何测量到的问题.
通过我们的 数控加工服务, Rapid Efficient 可检查孔是否已准备好直接铰孔, 首先需要无聊, 或者最好单独无聊地完成. 然后可以在报价前评估建议的路线和检查范围.






