
塑料外壳可能需要软握把, 金属安装螺纹, 或两者兼而有之. 这些功能引入了不同的要求: 握把必须保持在其边缘处, 而螺纹嵌件必须保持在原位并抵抗装配载荷.
包覆成型在现有基材上添加成型材料. 嵌件成型将预成型部件放入模具中并在其周围成型材料. 条款可以重叠: 单独模制的塑料基板可以作为插入件加载,然后进行包覆成型.
比较特定零件的流程, 识别进入模具的物质, 是什么让材料保持在一起, 以及如何加载完成的接头.
将添加的材料与加载顺序分开
包覆成型描述了基材和附加层之间的关系. 嵌件成型强调放置在工具内部的预成型部件. 这两个术语都不是, 就其本身而言, 完全定义生产顺序.
| 零件要求 | 成型步骤之前存在什么? | 下一个镜头会创造什么 |
|---|---|---|
| 刚性外壳上的软抓握 | 硬质塑料基材 | 选定表面上的软层 |
| 螺纹金属连接点 | 预制螺纹嵌件 | 围绕插入件保持功能的塑料体 |
| 在集成循环中制造的两种材料塑料部件 | 第一种成型材料 | 第二种材料相对于第一种材料模制而成 |
通过将单独生产的基材转移到另一个模具中可以制成软握把. 它也可以通过双射工艺制造,即产生第一射并将其传送到集成系统内的第二个成型站.
因此,指定“包覆成型”不会自动指定两次注塑模具.
供报价, 确定基材或插入件是否将作为成品部件到达,或者必须作为拟议流程的一部分进行制造.
决定如何将材料保持在一起
用于硬质塑料上的软层, 从精确的材料对开始. “TPE 优于尼龙”并不是完整的粘合规范.
Select an overmolding formulation for the exact substrate grade. 不应假定用于一种塑料的配方与另一种塑料的粘合效果相同. 与材料供应商确认建议的牌号并评估实际的模制组合.
基材处理也很重要. 保护储存的零件免受污染,并遵循材料供应商的干燥和加工说明. 预热可能有助于某些组合, 但这不是普遍要求. 艾维特的 TPE 包覆成型指南 确定预热会降低粘附力的尼龙应用. 设置所选材料的基材温度和转印条件, 然后通过成型试验进行验证.
机械捕获可以提供另一种保留机制. 即使粘附力有限,穿过孔或包裹在特征后面的材料也可以抵抗分离. 然而, 机械保留层仍然可以在其保留点之间局部提升.
设计评审应区分以下功能:
| 界面 | 负载或暴露定义 | 设计问题 | 验收证据 |
|---|---|---|---|
| 柔软的抓握边缘 | 处理或重复使用造成的剥落 | 暴露的边缘是否会引发分离? | 对代表性部件进行剥离或重复使用评估 |
| 螺纹嵌件 | 轴向载荷和装配扭矩 | 是什么阻止了提取和旋转? | 单独的拉拔和旋转阻力测试 |
| 塑料机身中的金属端子 | 配合力和允许的移动 | 在成型和使用过程中是什么保持其位置? | 位置测量和定义的保持测试 |
| 包覆成型密封边界 | 指定流体, 压力, 和温度 | 使用条件下密封路径是否连续? | 在规定条件下进行泄漏测试 |
圆周固定槽说明了负载方向为何如此重要. 塑料填充凹槽可抵抗轴向退出. 因为凹槽是旋转对称的, 它不会产生与合适的非圆形特征相同的几何阻力. 摩擦力和其他特征可能会有所贡献, 但单独的轴向保持力并不能建立扭矩阻力.
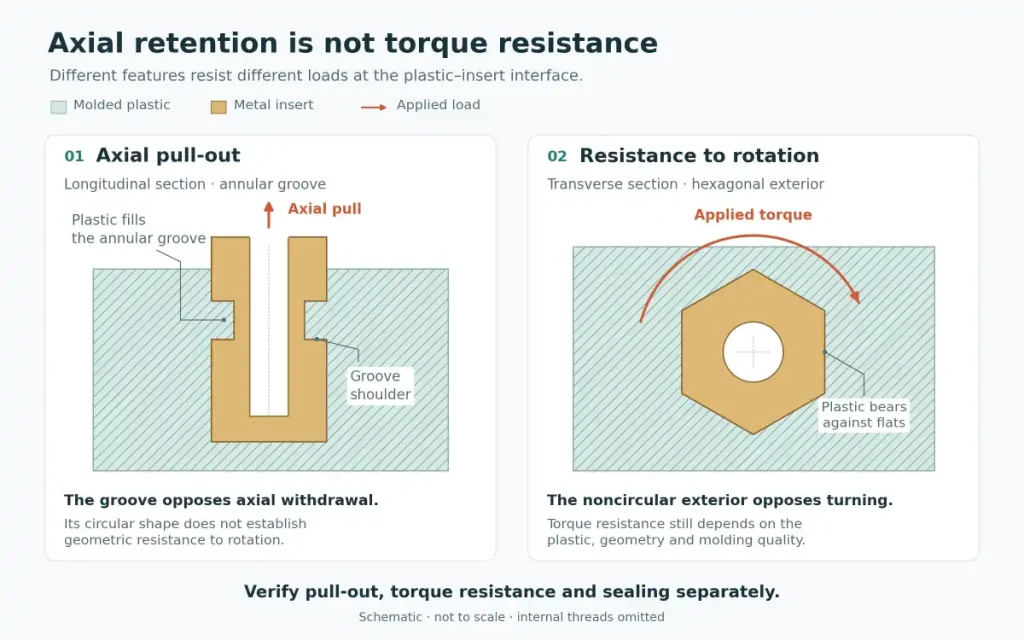
相似地, 机械捕获未建立密封界面. 当流体沿着材料边界通过时,零件可以保持牢固组装.
保留几何形状也需要进行制造审查. 如果必须首先在塑料基板上形成特征, 使用以下命令检查其发布路径 底切释放指南. 有用的保持功能仍然会使基材的模具变得复杂.
在熔体到达之前给插入件一个座位
刀片的最终位置部分取决于填充过程中工具如何固定它.
The insert or substrate needs support against molding pressure. Areas occupied by tool contacts cannot receive overmold material during that molding step. 关闭装置(阻止塑料流过预期边界的触点)也需要精心布置.
在图纸或 CAD 模型上, 区分三个区域:
- 定位和支撑刀片的表面.
- 接受模制材料的表面.
- 表面必须保持暴露且无闪光.
对于螺纹嵌件, 查看它的安装方式, 哪些特征确定了它的轴和高度, 以及如何防止树脂进入螺纹开口. 定位配合和树脂关闭件有不同的用途; 设计必须解决这两个问题.
适当的保护取决于刀片和刀具的布置. A blind-end insert can block resin entry through its closed end, but the accessible threaded opening still needs a suitable shutoff.
用于细长刀片, 检查不受支持的长度, 刚性, 支持地点, 和填充方向. 填充负载可能会移动或弯曲插入件的地方, 评估额外的支持或对门布置的更改. 在采用额外的浇口之前检查最终的流动模式和熔接线位置.
插入件需要确定的定位和支撑方案,然后周围的塑料才能将其固定在使用中.
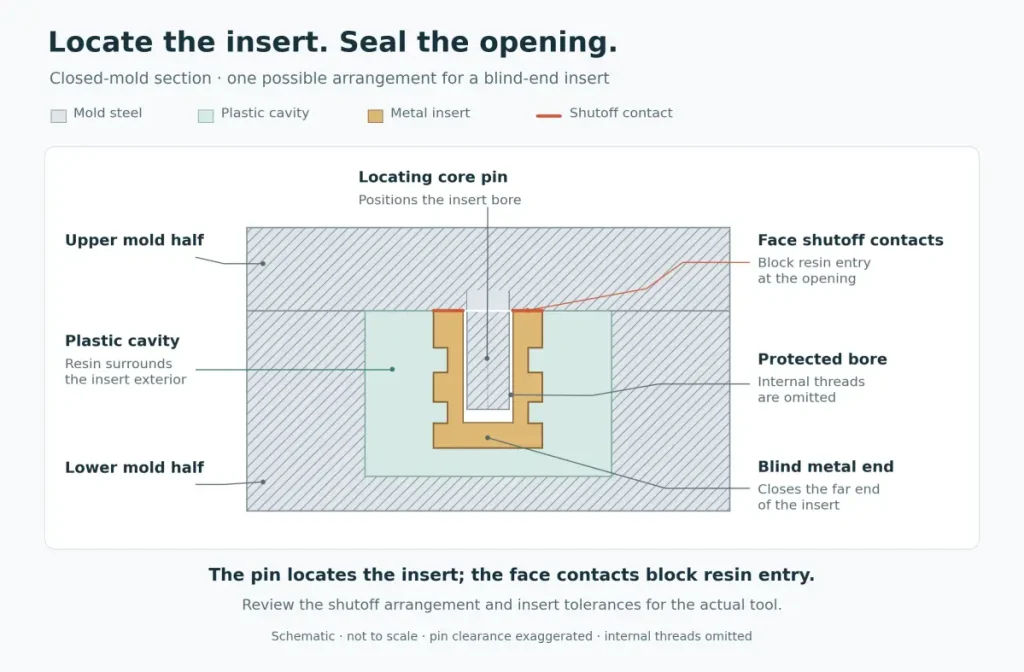
不要仅根据标称 CAD 装配指定严格的插入位置公差. 检查刀片自身的尺寸变化, 它在工具中的位置, 及其成型后的测量位置.
这 注塑模具审查 因此应包括插入件或基板模型, 其公差, 允许的工具接触区域, 以及必须保持可访问的功能.
比较相同接口要求的生产路线
一旦确定了材料组合和保留概念, 比较零件将如何通过生产.
用于包覆成型握把, 单独生产和转移基材可以将两次成型操作分开. 两次注射生产将它们更紧密地结合在一起,但需要合适的工具和设备布置. 应针对拟议路线验证债券结果; 从一条路线更改为另一条路线可能会改变接口条件.
不存在使一种方法变得更便宜的通用生产量. 围绕提议的零件和报价进行比较:
- 工具和设备要求.
- 基板或插入件的生产和处理.
- 加载中, 定向检查, 和检查.
- 预期的设计变更及其工具后果.
- 当成型操作拒绝零件时已经存在的零件成本.
最后一点很容易被忽略. 如果包覆成型缺陷导致整个组件报废, 损失可能包括成品基材或购买的插入物. 仅比较成型周期成本就可以掩盖这种风险.
对于螺纹连接点, 还要询问是否需要模制嵌件. 取决于树脂, 几何学, 使用权, 和负载, 合适的后安装插件可能是另一个候选者. 它需要自己的安装和验证过程,并且应作为单独的生产选项进行评估.
比较满足相同要求的已接受组件的成本, 包括所需的接头性能和检查.
沿将要加载的方向测试接头
视觉上完整的包覆成型不足以证明接头性能.
For threaded inserts, evaluate resistance to rotation and axial pull-out separately. The plastic, 刀片几何形状, molding or installation quality, and mating assembly all influence performance. 目录结果是有用的比较, 但他们并没有建立不同生产组装的实力.
对于螺纹嵌件, 指定每个测试的目的. 塑料中刀片转动的阻力与拧紧实际紧固件时施加的扭矩不同. 紧固接头还需要其预期的配合部件和所代表的支撑条件.
为了抓地力, 评估用户可以拉动的边缘和过渡, 弯曲, 或擦. 如果清洁剂或高温是服务的一部分, 包括相关的条件,而不是仅批准未经条件的样本.
对于密封件, 定义测试介质, 压力, 温度, 期间, 和允许泄漏. “防水包覆成型”留下了太多未说明的验收决定.
对于每个适用的测试, 就负载水平达成一致, 装载方向, 夹具, 样品数量, 和验收标准. 重复使用很重要的地方, 定义所需的周期以及什么算作失败, 例如边缘提升, 插入运动, 失去保留, 或泄漏.
尺寸验收需要自己检查: 插入位置, 暴露高度, 功能表面上的闪光, 以及已完成零件的尺寸. 使用 首件检验指南 组织绘图特征, 同时保持功能联合测试的明确性.
尺寸报告和联合性能测试回答不同的问题; 当应用程序需要时定义两者.
在绘图包中显示材质边界
最实用的绘图包让界面可见.
提供基材, 插入, 并在 CAD 模型中添加材料作为可识别主体. 标记要覆盖的表面, 必须保持暴露的表面, 以及闪光或工具接触不可接受的区域. 包括确切的树脂等级或明确确定哪些材料选择仍然开放.
在该接口添加服务需求: 脱皮, 轴向载荷, 装配扭矩, 密封, 温度暴露, 或重复使用. 包括预期的生产数量以及是否提供插入件或基板.
通过我们的 包覆成型服务, Rapid Efficient 可以审查建议的材料组合, 基材支撑, 以及报价前的工具要求. 尽早确定接口要求可以为审查提供比较生产路线和就验证达成一致的具体基础.