

一个弹簧钩, 固定槽, 或侧孔可以将模制零件困在形成它的钢材上. 尽早选择发布方法有助于保留功能,而不会产生不必要的工具复杂性.
一个 注塑中的底切 是一种阻止沿选定的开模或顶出方向直接移除的功能. 取决于几何形状, 可以通过改变零件方向来解决, 修改特征, 移动模具组件, 或在释放过程中允许受控变形.
首先确定哪个表面导致阻碍以及该表面在完成的装配中必须做什么.
从模具必须打开的方向开始
底切取决于建议的拉力方向. 在一个方向上需要侧芯的孔可能在另一个方向上与主开口方向对齐.
重新定位后检查完整的部分. 释放一项功能可能会陷入另一项功能, 将分型线移动到可见表面上, 或使弹出更加困难.
在 CAD 审核中, 识别主要开口方向并追踪每块成型钢如何离开塑料. 检查完整提现路径, 包括附近的肋骨和墙壁.
拔模有助于表面沿该路径分离. 向相邻墙壁添加拔模并不会消除仍会阻碍撤出的未改变的挡肩.
如果特征在成型后被切割, 这 底切加工指南 解决刀具访问问题, 刀具间隙, 和检查访问.
移除障碍物而不失去功能
选择动芯之前, 检查产品是否可以接受允许两个主半模形成并释放特征的更改.
有用的选项包括:
- 将特征移动到分型线,以便两个半模都可以到达它.
- 在钩子下方打开一个窗口,以便钢材可以通过另一侧形成其固定面.
- 当装配允许时,用开放槽替换封闭侧孔.
一个 关闭 是模具表面之间的接触,阻止树脂进入特定区域. 正确布置的关闭件可以形成一些孔和钩子,而无需单独的侧面动作.
对于相互滑过的关闭面, 审查草稿以及联系长度, 结盟, 和钢支撑. 设计应限制打开和关闭期间的摩擦,同时在成型负载下保持密封. 该接触点的磨损或损坏会产生闪光.
所需的角度取决于关闭装置和工具要求. 对一个滑动触点的建议不应成为每个关闭表面的通用角度.
工程权衡是对产品的影响. 在密封外壳中,钩子下方的窗户可能是不可接受的. 开放的插槽可能会失去销钉固定功能. 移动分型线可能会在配合组件必须滑动的位置产生毛边.
在接受更简单的工具之前,将修改后的功能与其装配要求进行比较.
为每个受困表面提供释放动作
当底切必须保留时, 根据退出路径和可用空间选择机制.
| 被困特征 | 候选人释放动议 | 工具审查必须确认什么 |
|---|---|---|
| 侧孔或外部凹槽 | 滑块或侧芯沿主开口方向退出 | 核心在零件移动受阻之前清除特征; 有出行空间, 指导, 和锁定 |
| 本地内部钩子 | 传统的倾斜升降机在弹出过程中向前移动,同时其头部向侧面移动 | 组合运动可以清除钩子,而不会撞击相邻的墙壁或使零件变形 |
| 内部环形槽 | 在部件被剥离之前,可折叠芯材会减小其外部轮廓 | 在凹槽的实际深度处存在足够的塌陷, 整个提款路径都有间隙 |
| 内螺纹 | 拧下的核心旋转出来; 可折叠核心可能是合适几何形状的另一种选择 | 螺纹形式, 释放旅行, 部分约束, 可接受的工具分割标记适合所选方法 |
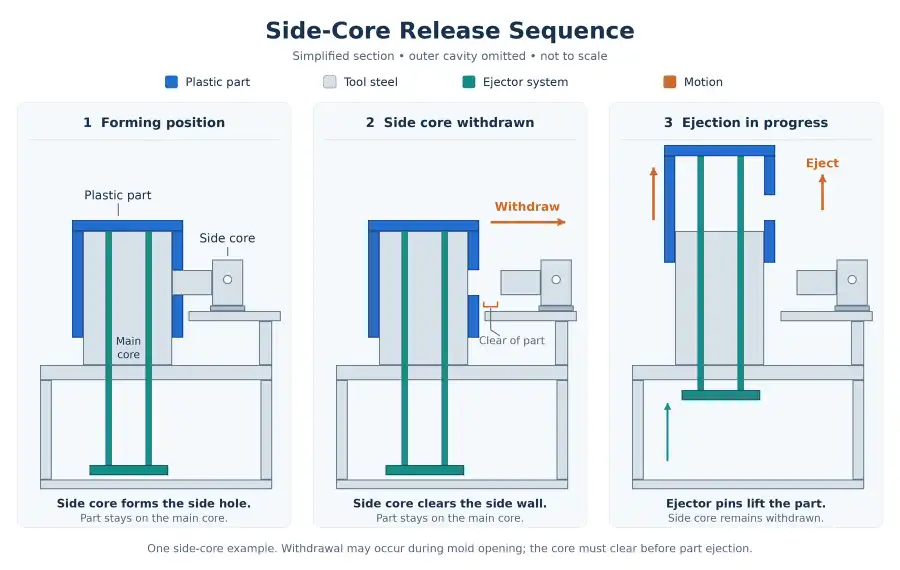
这些是候选路线. 它们的适用性取决于完整的功能和可用空间, 而不仅仅是内部或外部标签. 组件制造商记录了多种具有不同运动和安装要求的机构.
对于传统的定角挺杆,顶出方向的位移等于顶出板行程, 名义关系是:
横向行程=有效顶出行程×tanθ
这里, 我 是升降机行进方向与顶出方向之间的角度. 可用的横向行程必须以所需的释放余量清除底切.
这种关系仅适用于规定的运动安排. 如果升降机的安装改变了顶出板传递的运动, 验证实际横向行程而不是直接应用公式. 根据所选组件的指导选择角度和行程, 加载, 和旅行限制.
在整个行程中检查挺杆头相对于移动部件和其他模具部件的位置. 包括附近的肋骨, 老板们, 和核心插入物. 仅在最终位置清除并不能证明干预路径是清晰的.
对于小批量项目, 可拆卸的手动装载插件也值得审查. 其明显的工具节省必须与负载进行比较, 移动, 处理一致性, 和经常性劳动.
在 注塑模具审查, 比较每个选项如何影响模具空间, 冷却通道, 型腔布局, 维护, 和生产数量. 对于底切增加的成本,没有可靠的通用百分比.
选择可折叠核心之前检查径向间隙
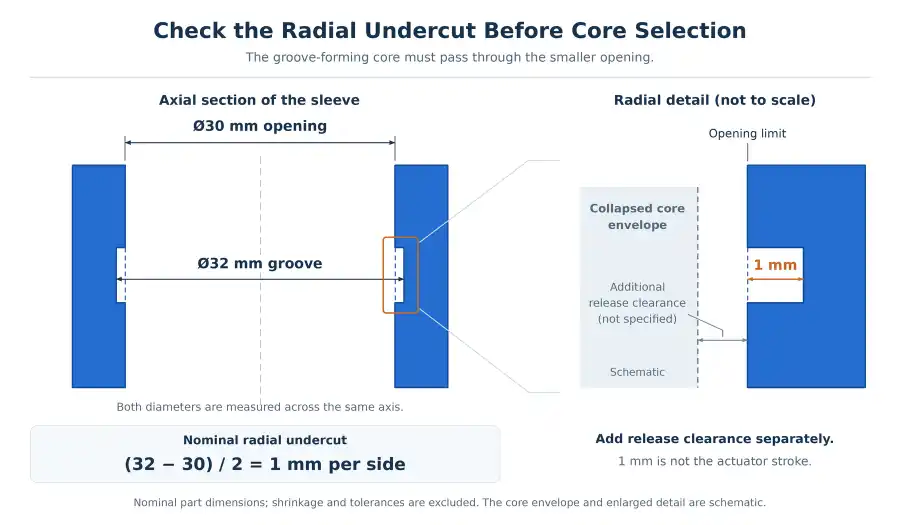
考虑一个带有内部环形的简化刚性套筒, 或环形, 槽:
- 较小的开口直径: 30 毫米
- 沟槽大径: 32 毫米
忽略第一次几何检查的收缩和公差, 径向阻塞是:
径向底切 = (32 - 30) / 2 = 1 每边毫米
形成较大直径的钢材无法通过较小的开口,同时其外部轮廓保持不变.
那 1 mm 是名义几何障碍. 这不是额外的释放许可, 完成的核心规范, 或所需的轴向执行器行程. 所选机构必须在特征位置提供间隙,并考虑尺寸变化和释放期间零件的状况.
DME 的可折叠核心设计指南 处理底切深度, 特征位置处可用折叠, 收缩, 和间隙作为单独的考虑因素. 使用组件供应商对所选内核的计算; 一个核心设计的限制不会自动应用到另一个核心设计.
沿着完整的出口路径检查塌陷的核心, 包括凹槽之外的任何较小开口.
将凹凸视为材料和几何形状的决定
当塑料经过成型钢时,凹凸会通过暂时使塑料变形来释放浅底切.
其可行性取决于底切轮廓, 围墙几何形状, 树脂级, 和模具设计. 平滑的释放斜坡或半径可以允许变形,而尖锐的固定钩可以防止变形.
用于工程审查, 还问:
- 墙壁哪里可以弯曲, 以及是什么限制了这种运动?
- 在预期脱模温度下会发生什么应变和力?
- 顶出如何支撑零件而不压碎或留下痕迹?
- 固定特征是否足以恢复以满足其装配要求?
弹出接触面积很重要. 将释放力集中在小接触区域可能会损坏局部薄弱或温暖的墙壁. 适用于合适的环形或帽状零件, 脱衣舞环, 脱模板, 或顶出套筒可以更有效地分配载荷. 接触面积和支撑仍然需要适合实际零件的几何形状, 材料, 和喷射温度.
仅凭材料家族名称无法确定是否可以删除某个功能. 改变等级, 加强, 壁厚, 或冷却条件会改变结果.
不要假设在组装过程中弯曲的夹子能够在建议的脱模后幸存下来. 偏转方向, 支持, 并且温度可能会有所不同.
验证已发布的功能是否可以破解, 美白, 永久变形, 和所需的保留性能. 避免脱离实际几何形状和材料的通用“安全底切百分比”.
批准弹出后的保留功能
离开模具的零件仍需要满足其功能要求.
用于图纸和样品审查, 识别建立钩子接合的表面, 沟槽保留, 螺纹配合, 密封, 或滑动接触. 状态工具分割见证线的位置, 不匹配, 和闪光灯是可以接受的, 并定义它们可能干扰功能的限制.
有用的示例计划可能包括:
- 根据相关装配基准测量钩子啮合或凹槽尺寸.
- 检查关键接触面是否有飞边, 步骤, 拖痕, 和局部损坏.
- 使用指定的配合组件或商定的量规测试插入和保持力.
- 记录树脂等级, 空腔特性, 以及影响结果时的调节状态.
商定尺寸是否在规定的冷却或调节期后适用, 以及柔性部件是自由测量还是受约束测量. 在零件仍热时进行的测量可能不代表其指定的使用条件.
这 首件检验指南 解释如何将图纸要求与尺寸和功能证据联系起来. 定义该模制零件所需的提交内容; 样本测量报告和正式的 FAIR 具有不同的范围.
在模具制造之前检查脱模方法和关键表面要求,以便在切割钢材之前考虑建议的几何形状变化.
通过 Rapid Efficient 进行底切审查 注塑服务, 共享带有标记的捕获特征的 CAD 模型, 预期的树脂等级, 配合几何形状, 所需的保持或密封功能, 以及限制开放或证人线的区域. 包括预期的生产数量,以便审核可以比较手动和自动发布选项.
Rapid Efficient 可以审查这些要求并在报价前协调提议的加工方法和样品检查.






