
机加工的安装面可以通过平面度检查,但仍然将配合部件置于错误的角度. 缺少的要求可能是面相对于安装基准的方向.
平整度控制无基准参考的表面形状. 表面平行度控制面向指定基准的公差带内的表面. 因此,面可以是平的,但仍然无法达到平行度.
以下示例涉及各个平面. 轴控件和应用于派生中间平面的控件需要在图形的指定 GD 下单独解释&T标准.
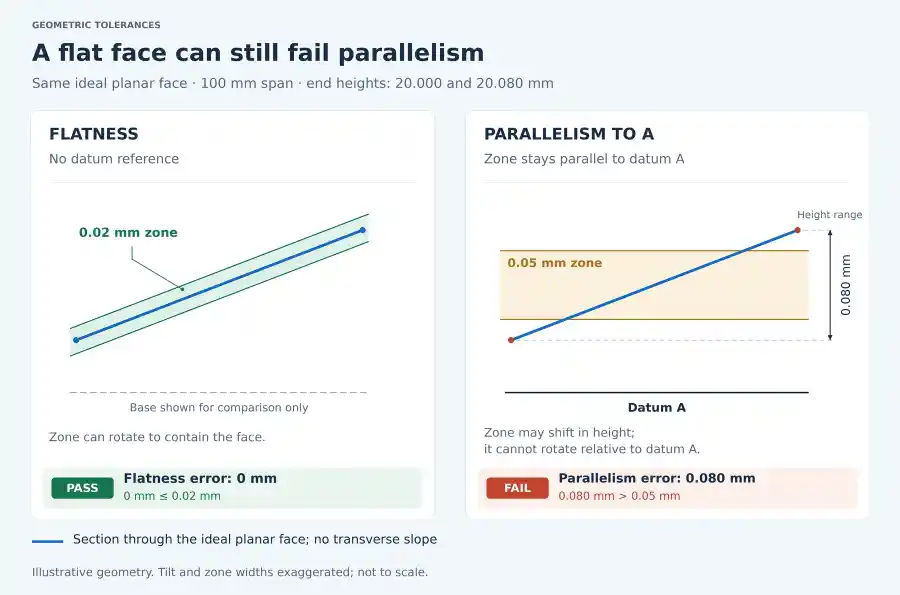
完美的平面仍然可能无法达到平行度
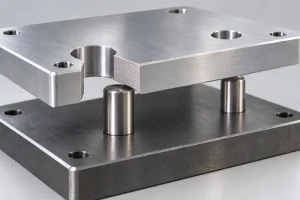
考虑一个理想, 具有完美平面底面的刚性块,建立基准 A. 它的上表面也是完美的平面, 但它沿着a倾斜 100 毫米长度.
垂直于基准 A 测量, 上面的面是 20.000 一端高 毫米,并且 20.080 另一边高 毫米. 宽度上没有额外的坡度.
假设绘图要求上表面平面度为 0.02 毫米和平行度 0.05 毫米至A.
| 特征 | 本例中的几何结果 | 图纸限制 | 结果 |
|---|---|---|---|
| 上表面平面度 | 0 毫米: 理想表面无形状误差 | 0.02 毫米 | 经过 |
| 上表面与 A 的平行度 | 20.080 - 20.000 = 0.080 毫米 | 0.05 毫米 | 失败 |
对于平整度, 封闭平面可以沿着上面的坡度. 对于并行性, 它们必须保持与基准 A 平行.
这些是理想化的几何值, 未测量生产结果或建议的加工公差.
校正必须将上表面的方向更改为基准 A.
添加标注之前先阅读两平面区域
表面平整度公差为 0.02 mm 要求受控表面适合两个平行平面之间 0.02 相距毫米. 他们的方向与其他特征无关. 该值为总区域宽度, 不±0.02毫米.
表面平行度公差 0.05 mm 到 A 也使用两个平行平面. 这次, 它们的方向固定为平行于基准 A. 容差是一个距离, 不是以度为单位的角度.
标记为A的面是真实的基准特征. 基准 A 是根据适用的绘图规则从该特征建立的理想参考. 真脸可能存在形状误差; 添加字母 A 并不能使其完全平坦.
在审阅绘图时将这些角色分开. 识别受控人脸, 用于定向的基准特征, 以及对基准特征本身的任何独立要求.
当两个控件位于同一个面上时
表面平行度也限制表面形状. 如果整个受控面适合两个平面 0.05 毫米间隔并平行于 A, 它必须适合在不宽于的两平面平坦度区域内 0.05 毫米.
这种几何关系解释了何时单独的平整度标注会增加价值.
假设安装面需要平行度 0.05 距底座毫米, 但其接触功能要求平整度 0.02 毫米. 两种控件都有一定的用途:
- 这 0.05 毫米平行度区域限制了表面形状和相对于 A 的方向的综合影响.
- 这 0.02 毫米平面度区域对表面本身施加了更严格的形状限制.
一张脸与 0.03 毫米的平面度偏差可以容纳在 0.05 mm 平行度区域,仍然无法分离 0.02 平整度要求mm.
这些限制不会加在一起. 每项要求都必须满足.
对于相同的表面范围和零件条件, 增加平整度 0.05 毫米至平行度 0.05 mm 没有提供更严格的形状限制. 在添加另一个标注和检查项目之前检查功能需求.
如果控制措施适用于不同区域,则比较会发生变化. 有限长度上的局部要求与整个面的平整度不同. 我们的 单位长度平面度指南 解释了这种区别.
在检查中保留数据 A
当设置正确建立指定基准时,平台和指示器可以支持对合适的刚性零件进行平行度检查. 清洁接触面, 检查座位, 并扫描足够的受控面以评估整个区域的变化.
高度范围是相对于该参考的平行度的估计. 摇摆, 毛刺, 覆盖范围不足, 或接触力作用下的变形会改变结果.
对于平整度, 评估必须允许封闭平面独立于相对面找到其方向. 任意倾斜设置的原始指标范围不会自动得出平坦度结果. 仅对三个选定点进行调平也无法为整个测量表面建立最小封闭区域.
如果图纸通过特定的接触位置建立A, 重现该联系方案. 这 基准目标指南 解释了为什么选定的支撑区域可能与使用整个面部不同.
不要仅仅为了停止摇摆而用三个方便的支撑点替换从整个面建立的基准. 必须根据图纸的基准要求审查替代接触方案.
CMM 必须保持方向和表面形状
使用指定的基准特征和适当的评估方法建立基准A. 相对于该参考评估受控表面.
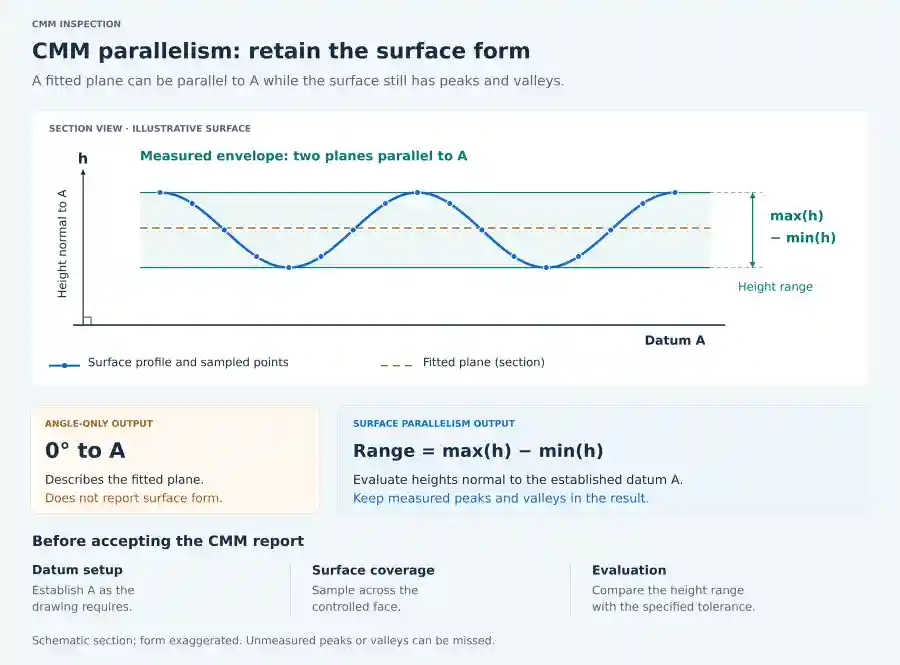
仅比较两个拟合平面之间的角度不足以确定表面平行度. 它描述了它们的相对方向,但可以将表面峰和谷排除在结果之外. 反过来, 调平上表面并仅报告其剩余形式可以消除平行度控制旨在限制的倾斜.
三丰的 CMM 测量规划指导 具体说明了不包括曲面形状评估平行度的误差.
| 测量输出 | 它可以建立什么 | 它本身没有建立什么 |
|---|---|---|
| 从表面点集评估平整度 | 在规定的评估方法下采样表面的形状 | 相对于基准 A 的方向 |
| 垂直于既定基准平面 A 测量的最大表面高度减去最小表面高度 | 采样面平行度偏差A | 充分覆盖未测量区域 |
| 拟合上平面和基准平面之间的角度 | 这些拟合平面的相对方向 | 全表面平行度偏差, 包括表格 |
| 选定位置的千分尺厚度读数 | 局部两点厚度 | 完整的曲面形状或所需的基准关系 |
测量策略与报告的特征名称一样重要. Point distribution and the surface form being assessed affect what the measurement can reveal. 稀疏点可能会错过采样位置之间的弯曲或波纹.
选择要检查的表面和公差的覆盖范围. 程序构建飞机的最低点数并不能证明整个面已被充分检查.
用于报告审查, 识别基准构造, 表面范围, 抽样策略, 评价方法, 及支持条件. 我们的 三坐标测量机检验指南 涵盖更广泛的报告要求.
指定高度和支撑条件
平行度不设定受控面与基准A之间的距离. 将平面远离 A 而不改变其方向可能会使平面度和平行度保持不变,同时使零件太厚或太高.
单独定义所需的厚度或位置, 并与几何控制和图纸规定的标准和版本一起阅读.
对于导轨安装面, 例如, 复习三个不同的问题: 触点可以接受多少表面形状误差, 相对于安装底座的倾斜度是可接受的, 以及面部必须位于装配体中的位置. 一个平坦度值无法回答所有三个问题.
支持条件还需要就柔性部分达成一致. 夹紧薄板可以改变被检查的几何形状. 如果接受是在限制条件下, 定义支撑和约束; 如果它处于自由状态, 使用符合该要求的设置. 不要仅仅为了获得通过的读数而增加夹紧力.
对于机加工底座, 导轨安装, 或垫片, 与工作面共享图纸, 日期功能, 高度或厚度要求, 和检查支持条件明确确定. 如果两份报告不一致, 包括其对准方法和测量的表面数据.
通过我们的 数控加工服务, Rapid Efficient 可以在报价前审查这些要求如何影响加工设置和检查计划. 目的是就如何建立指定数据达成一致, 如何支持该零件, 以及如何接受成品脸.