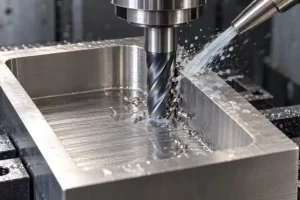

铝制固定板可以平坦地到达, 型腔加工后移动, 或在夹紧夹子时弯曲. 这些问题需要不同的检查.
当广泛的, 精确加工的工作面和低加工运动是优先考虑的因素. 6061-当板包含高负载特征或必须满足指定的结构材料要求时,T651 值得仔细考虑. 无论哪种选择都需要足够的剩余厚度和合适的支撑.
有用的比较是在实际的板材产品之间, 完成的几何形状, 以及板必须工作的条件.
将 MIC-6 与定义的比较 6061 产品
MIC-6 是一个品牌, 经精密加工的铸铝板经热应力消除后供货. 在批准替代品时,其产品标识很重要.
对于这个比较, 6061 方法 6061-T651轧板. T651 包括固溶热处理, 通过控制拉伸来缓解压力, 和人工老化. 未指定的报价 6061 空白可能指不同的产品或条件.
注明所需板材产品, 适用的合金和状态, 材料文件, 和允许的替代品. 我们的 6061-T6 与 6061-T651 指南 解释状态名称与毛坯形状和加工风险之间的关系.
分离平整度, 加工稳定性, 和刚度
四种不同的属性影响夹具板:
- 库存平整度: 在供应商测量条件下提供的表面形状.
- 加工稳定性: 当材料被移除和约束被释放时,零件形状发生了多少变化.
- 弹性刚度: 负载下的抗可恢复挠度.
- 屈服强度: 在定义的测试标准下与永久变形开始相关的应力水平.
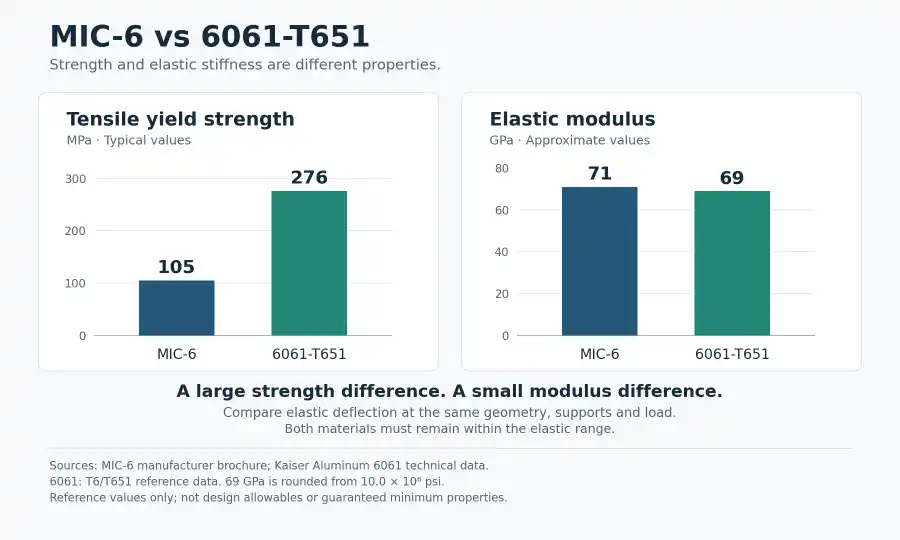
The reference values below come from the MIC-6 制造商手册 and Kaiser Aluminum’s Sheet Coil & Plate Alloy 6061 技术数据.
| 典型参考特性 | MIC-6 | 6061-T6/T651参考数据 |
|---|---|---|
| 拉伸屈服强度 | 105 兆帕 | 276 兆帕 |
| 近似弹性模量 | 71 GPa | 69 GPa |
弹性模量值为近似值. 这 6061 值从源的四舍五入 10.0 × 10⁶ psi 数字. 这些数字来自不同的制造商出版物. 它们是参考值, 不是最低采购要求或设计允许的. 验证适用的产品规格, 厚度, 材料方向, 和所需的属性.
屈服强度差异很大, 当弹性模量接近时. 对于相同的几何形状, 支持, 且负载在弹性范围内, 这些材料之间的变化仅产生很小的刚度变化. 模量值都不能预测加工过程中的残余应力运动.
For 6061-T651 plate, ask the supplier about residual-stress control and supplied flatness, and review whether the proposed product suits the planned pocket depth and material removal.
在仅通过铸造或轧制标签判断加工稳定性之前,先比较供应商指定的板材产品.
雄厚的财力比合金的变化更重要
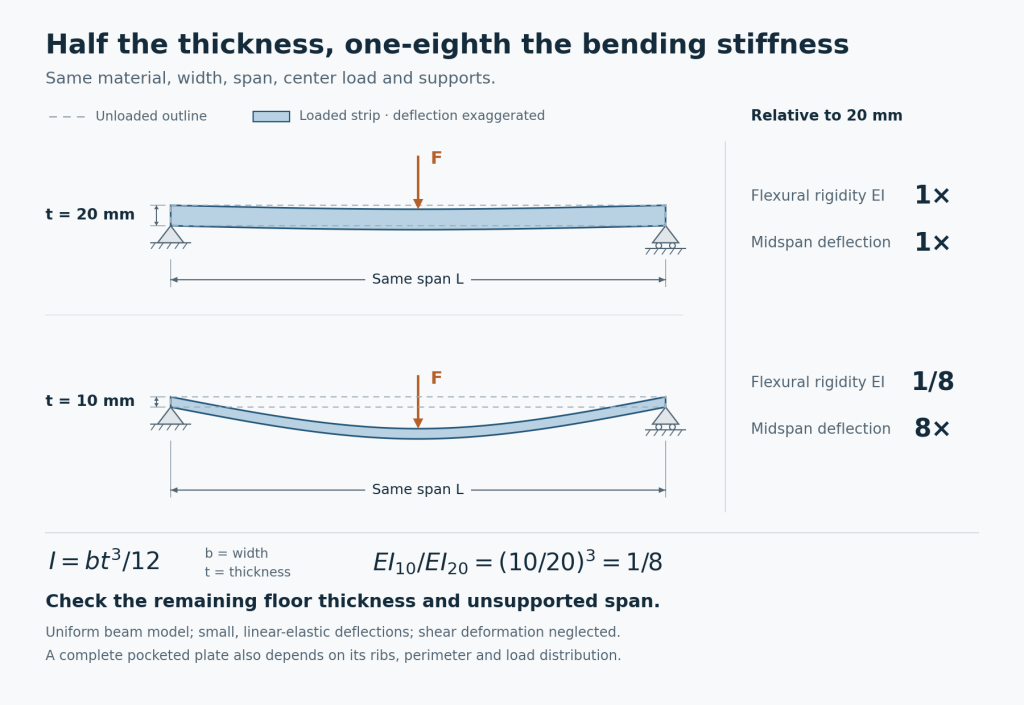
考虑两个宽度相同的均匀矩形条, 材料, 跨度, 加载中, 及支持条件. 一是 20 毫米厚; 另一个是 10 毫米厚.
用于绕平行于宽度的质心轴弯曲, 面积的二阶矩是:
I = b × t³ / 12
这里, b 是带材宽度,t 是带材厚度. 我描述了横截面几何形状. 梁的抗弯刚度为 乙×我, 其中还包括材料的弹性模量.
厚度变化给出:
我(10 毫米) / 我(20 毫米) = (10 / 20)立方= 1/8
在这些假设下, 并忽略剪切变形, 较薄的带材具有八分之一的弯曲刚度和八倍的小挠度挠度, 线弹性梁模型.
完整的袋装板可能会表现不同,因为它的周长, 肋骨, 支持, 负载分布也很重要. 计算显示了厚度效应; 这不是对每个夹具板的预测.
缩短无支撑跨度, 在夹子下方添加支撑, 或者留下更厚的地板可能比改变材料更直接地解决问题.
在尝试通过材料替代解决问题之前,请检查剩余部分和不受支撑的跨度.
在工作面和载荷路径周围选择
从必须保持准确的表面开始,并跟随力穿过板到达其支撑件.
| 板材特性或工作条件 | 实质性考虑 | 设计或工艺检查 |
|---|---|---|
| 宽工作面,浅加工 | 当提供的面和板特性适合作业时,请考虑 MIC-6 | 确认坯料面是否可以保留,成品平整度是否满足要求 |
| 窄安装耳, 薄螺栓刃带, 或集中载荷 | 回顾6061-T651更高的屈服强度 | 检查局部应力, 承载面积, 边缘距离, 和剩余部分 |
| 宽口袋,薄底 | 任何一种材料都可能过于柔韧 | 检查地板厚度, 支撑间距, 夹紧位置, 和切削力 |
| 用螺栓固定板时检查平整度 | 任何一种材料都可以在约束下显得可接受 | 定义验收是否适用于自由状态或指定的安装条件 |
用于反复拆卸或承受较大侧向载荷的定位销, 考虑可更换的硬化定位衬套. 检查他们的安装配合, 周围壁厚, 以及安装后的最终销配合和位置.
对于真空夹具, 指定工作真空度, 允许泄漏, 及测试方法. 加工通道并安装塞子和密封件后验证完成的组件. 说明测试是使用连续泵送还是隔离体积. 仅凭材料特性并不能确定组件的泄漏性能.
将螺纹孔检查为加载特征
夹紧螺钉可以将大量负载放入小体积的铝中. 检查螺栓预紧力, 服务加载, 可用螺纹啮合, 边缘距离, 以及孔和附近口袋之间剩余的材料.
拉伸屈服值不能直接用作脱线能力. 接头还取决于螺纹几何形状, 紧固件强度, 订婚, 以及负载如何进入周围的板.
适用于重复更换紧固件或要求苛刻的接头, 考虑合适的螺纹嵌件. 它们的安装必须留下足够的母材来承受负载. 刀片可以改善工作螺纹, 但周边老板和板块还需要审核.
选择接头的螺纹啮合. 固定啮合倍数或在每个孔中安装刀片的说明并不能取代该评估.
单独指定阳极氧化外观
两种材料均可阳极氧化. MIC-6 制造商描述了自然深灰色的外观以及可能的阴影或纹理变化. 选择 6061 也没有建立有保证的颜色匹配.
对于必须与相邻组件匹配的可见夹具面或板, 指定阳极氧化工艺, 颜色, 质地, 和化妆品验收参考. 当外观至关重要时, 使用建议的材料和精加工路线审查代表性样品.
功能性涂层要求需要单独关注. 识别关键孔, 定位特征, 螺纹孔, 以及任何遮蔽区域,以便涂层堆积包含在尺寸计划中.
我们的 表面处理指南 解释了更广泛的整理选项. 对于这个板块的比较, 生产前确认所需的涂层功能和可接受的外观.
定义成品板的验收
库存平整度公差适用于规定的产品和测量条件. 成品夹具需要有自己的验收要求.
绘图和检验计划应确定:
- 工作面及其各自的平面度和平行度要求.
- 定位孔的基准系统, 口袋, 和安装特点.
- 是否在最终加工后进行检查, 完成后, 或者在两个阶段针对不同的特征.
- 支持地点, 重力方向, 以及测量期间任何允许的限制.
- 涂层完成状态, 蒙面的, 或插入配备的功能.
靠在固定装置上拉平的板可能会通过限制检查并在释放后移动. 如果需要自由态几何, 检查装置不得强迫表面符合要求. 如果需要安装几何形状, 定义安装条件.
对于柔性板, 测量力和温度稳定性也可能影响结果. 我们的 CNC加工公差指南 解释尺寸和几何要求如何适应检验计划.
比较相同成品底座的报价
比较满足相同成品零件要求的成本. 仅凭股价并不能说明面子准备, 分阶段粗加工和精加工, 发布检查, 插入式安装, 完成试验, 或最终检验.
如果提供的 MIC-6 面满足成品要求, 保留它可以避免面操作. 如果必须删除该面或最终的几何形状需要进一步修正, 加工计划发生变化. 当合适的 6061-T651 产品的特性和供应条件与设计相匹配时,还可以降低工艺风险.
明确识别任何额外的热处理. 不要假设所购买的板材需要常规的加工后热处理周期.
用于固定装置或底板, 发送带有剩余口袋底板厚度的图纸, 无支撑跨度, 夹具和负载位置, 常用孔, 最终平整度要求, 和整理要求.
通过我们的 CNC铝加工服务, RapidEfficient 可以审查股票期权, 加工顺序, 精加工, 以及报价前的检验要求. 标记未解决的需求,以便提议的路线和报价可以清楚地说明他们的假设.