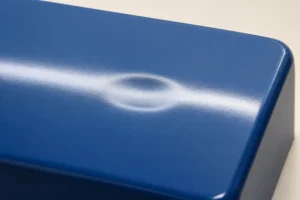

注塑中的缩痕是当冷却部分收缩而没有足够的材料补偿时形成的局部凹陷. 它们经常出现在相对的肋骨上, 老板们, 或可见墙后面有额外材料的其他区域.
有用的问题是该部分在收缩时是否仍然可以接收包装材料. 当压力过早去除时,更多的保持时间会有所帮助. 它无法通过冻结的流路添加材料.
更光滑的表面也需要仔细解读. 当外层皮肤抵抗运动时,收缩会留下内部空隙, 因此,仅凭外观并不能确定关键部分内的条件.
看看萧条背后
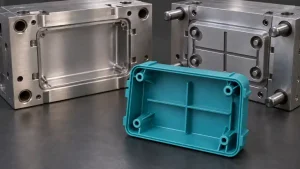
考虑外表面有浅凹陷的模制设备盖, 与安装凸台正对面. 这是一个说明性设计情况, 不是已报告的客户项目.
在穿过该位置的部分中, 检查老板基地, 相邻的肋骨, 并将半径连接在一起. 绘图可以指定一致的主墙,而交叉点仍然包含更厚的局部质量. 仅检查远离 Boss 的墙壁会错过最有可能解释该标记的特征.
外层先于内部冷却. 随着较热的材料收缩, 表面可以向内拉. 如果皮肤足够坚硬, 相反,可能会出现内部收缩空洞. 这两种缺陷也可能发生在同一区域.
巴斯夫的 工程热塑性塑料故障排除指南 分别讨论缩痕和空隙,并与局部材料堆积和冷却过程中补偿不足有关.
可见的下沉并不能证明存在空隙, 光滑的表面并不排除一种可能性.
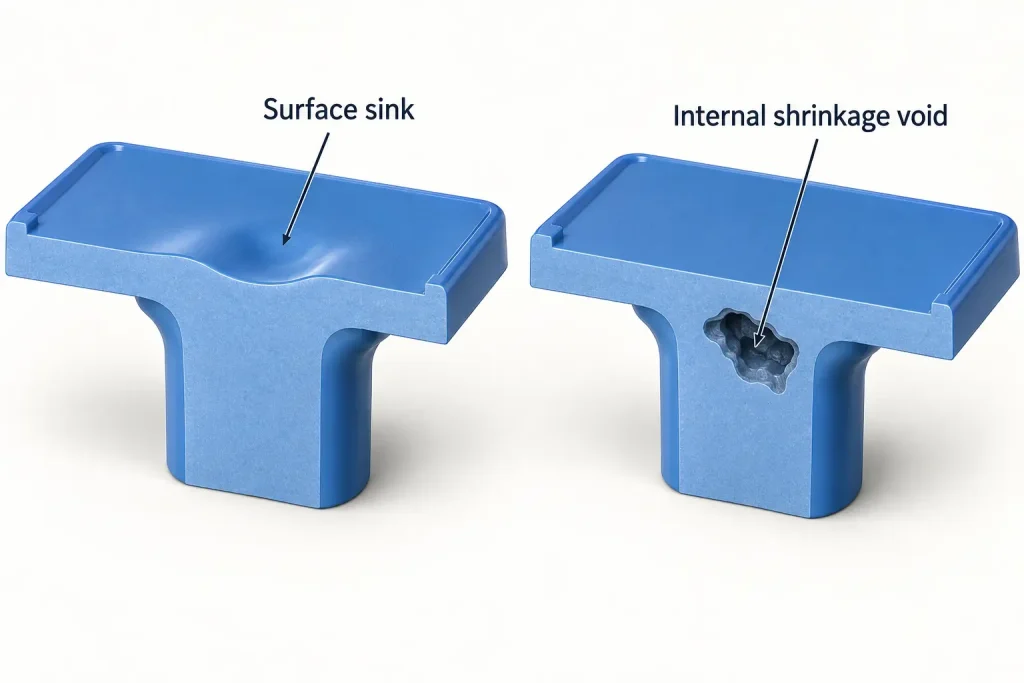
记录凹陷在喷射时是否已经可见或在冷却后变得更清晰. 比较试验时保持样品年龄和检验条件一致. 脱模后立即检查的零件和稍后检查的零件可能会对相同的成型条件产生不同的印象.
凹陷的顶出痕迹或扭曲的墙壁可能有不同的原因. 在将每个压痕视为收缩之前,根据工具和截面几何形状检查位置.
填料必须在路径关闭之前到达路段
在传统的热塑性塑料注射成型中, 保压和保持可补偿树脂冷却时的部分体积损失. 它们的效果取决于到达相关区域的压力和材料的剩余流动能力.
整个路线很重要: 喷嘴, 跑步者, 门, 以及浇口和厚特征之间的部分. 在远程老板获得足够的补偿之前,薄薄的连接墙可能会限制或冻结. 提高机器的压力设置并不意味着相同的压力到达该凸台.
在传统的组合包装/保存阶段, 当流路保持开放时,压力和持续时间都会影响材料补偿. 延长该阶段可以允许更多树脂进入,并可以防止通过未密封的浇口过早回流.
一旦喂食路径结冰, 额外的保持时间不能让更多的树脂通过它. 更多的压力和更多的时间都无法消除重型交叉点或修复无效的冷却回路.
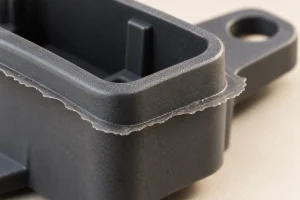
如果额外的压力在浇口附近产生闪光,而远处的凹陷仍然存在, 记录两个结果. 研究压力传递和局部几何形状,而不是根据一项特征批准更改. 这 注塑闪光引导 解决了该试验暴露的单独密封问题.
温度变化也会同时影响多个条件: 熔体流动, 冷冻, 冷却, 和表面刚度. 遵循所选树脂的加工指南. 降低温度并不是万能的补救措施, 特别是当它使流路更快关闭时.
使用零件重量来测试保持窗口
浇口密封研究可以帮助确定延长保持时间是否仍然会改变零件中保留的材料量.
对于冻结关闭的传统门, 工艺工程师可以保持压力分布和其他相关条件稳定,同时以受控步骤增加保持时间. 稳定后, 在每个设置下收集重复样本并比较它们的权重.
保持腔体特性, 流道移除, 和样品调理一致. 使用能够解决预期差异的天平. 在整个试验过程中保持总模内冷却间隔一致, 当保温时间发生变化时,根据机器的定时器逻辑调整剩余的冷却间隔. 允许足够的冷却以实现稳定的喷射. 否则, 热循环的变化可能会掩盖保持时间的影响.
RJG 的 门封学习指导 描述了在不同的保持时间下对零件进行称重,并在重量测量不切实际时使用腔压力证据.
下表是解释审判证据的一种方式. 它不包含供应商测试数据或推荐的机器设置.
| 试用观察 | 它可以支持什么 | 还需要检查什么 |
|---|---|---|
| 更长的保持时间增加了可重复零件的重量并减少了凹陷 | 在保留足够的材料之前,早期的持有阶段可能已经结束 | 方面, 闪光, 发布, 以及这种改善是否在整个腔体中持续存在 |
| 体重达到可重复的平台期, 但当地的水槽仍然存在 | 该压力曲线下的额外保持时间不再显着增加保留质量 | 局部断面厚度, 冷却, 登机口限制, 以及该区域在流动停止之前是否已充分填充 |
| 整体体重上升, 但远程boss还是沉没 | 更多材料被保留在零件的某处 | 包装配送; 总重量无法确定该材料的去向 |
| 重量在一种设置下变化很大 | 尚未形成稳定的趋势 | 投篮, 转移, 软垫, 物质条件, 和测量一致性 |
体重稳定期有助于确定保持窗口; 它不能证明每个局部部分都没有收缩缺陷.
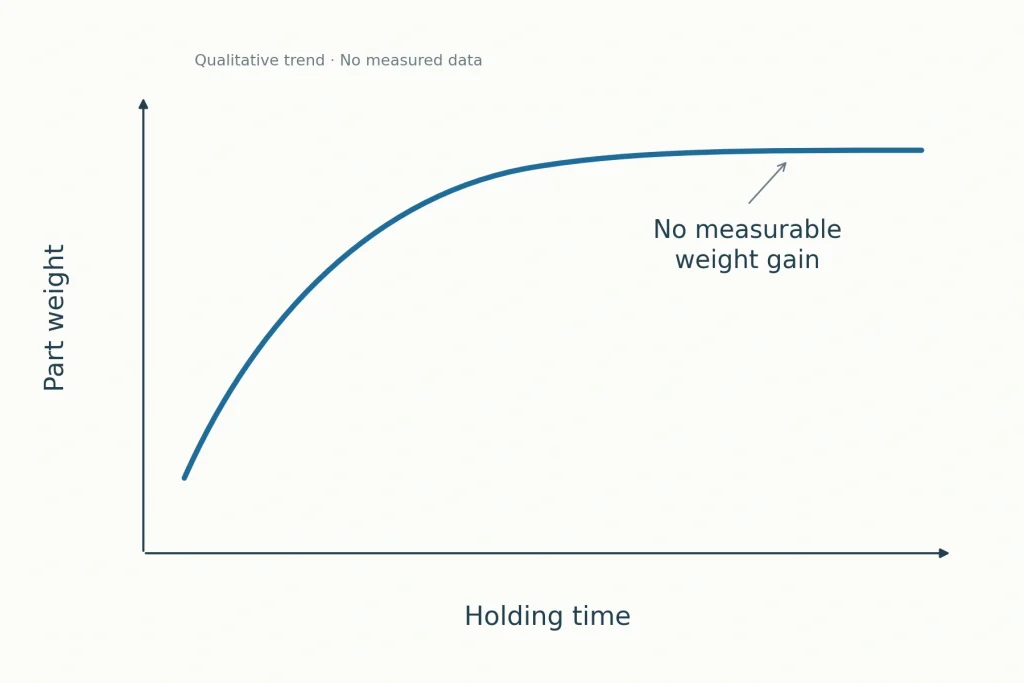
根据样本变化和测量分辨率判断趋势, 不是两个相同的显示读数. 如果有型腔压力传感器, 根据它们的位置来解释它们; 大门附近的传感器不会直接测量远程老板内部的状况.
热流道和阀门浇口系统需要适合其实际浇口行为和关闭顺序的方法. 不要假设每个系统都有相同的热浇口密封事件.
减少密集路口而不丧失其功能
当健全的流程无法提供可接受的结果时, 检查水槽的几何形状.
以封面为例, 可能的修改包括更有效地核心boss, 将其与附近的侧壁分开, 或用合适的支撑肋替换笨重的连接. 每次更改后检查完整的交叉点. 通过过大的根部半径连接的薄肋仍然会留下大量的局部材料.
没有单一的肋与墙的百分比可以保证每种树脂和饰面都有隐形水槽. 使用所选材料的设计指南, 然后评估填充, 力量, 发布, 和外观在一起.
不要仅仅为了减少材料而移除凸台根部半径. 该半径也会影响应力集中. 同样地, 使螺丝凸台变薄会改变可承载装配负载的材料. 在批准修订部分之前,确认螺钉或嵌件的要求以及预期的紧固条件.
拔模沿其高度改变肋的厚度. 减少基础的修订可能会留下难以填充的尖端. 这 注塑拔模斜度指南 解释如何检查结果尺寸而不是将拔模视为单独的注释.
工具的改变也可能是适当的. 浇口尺寸或位置可以改善包装的通道, 而冷却变化可以解决持续的热点区域问题. 检查它们对浇口标记的影响, 流程前沿会议地点, 发布, 和其余部分.
这些选项是评估的替代方案. 如果没有来自修订后的设计和流程的试验证据,则不应将其视为有保证的纠正.
根据自己的要求批准表面和内部
定义水槽不可接受的原因. 装饰盖上的浅凹陷可能是外观问题. 海豹陆地上也有类似的变化, 定位面, 或者标签表面可能会产生不同的结果.
为了美观, 确定检查区域, 树脂和颜色, 灯光, 观看条件, 和批准的边界样品. 如果需要数字深度限制, 定义参考表面和测量方法. 单独的光泽度差异并不是深度测量.
这 注塑表面光洁度指南 解释如何将模具的表面处理指定与模制零件的验收分开. 改变纹理可能会改变可见性, 但它并不能恢复凹陷的几何形状.
对于临界厚截面, 就评估内部所需的证据达成一致. 穿过可疑区域的准备好的剖面可以暴露空隙,但会破坏样本并仅显示所检查的剖面. CT 在合理的情况下可能有用, 提供其分辨率和检查范围适合正在调查的缺陷. 内腔也需要诊断; 滞留气体和收缩不是可以互换的解释.
当功能很重要时,使用适当的装配或负载测试. 既没有可见的水槽,也没有干净的表面, 就其本身而言, 量化组件的强度.
保持批准的条件与零件修订相关, 材料, 空腔, 以及用于生产它的过程. 在约定的冷却或调节期后比较样品, 包括影响最终验收的任何整理.
对于经常出现的水槽, 共享标记的表面位置, 特征的 CAD 剖面图, 树脂等级, 以及可用的保持时间或部分重量结果. RapidEfficient 可以检查几何形状, 工具问题, 和样品验收要求 注塑服务 在下一个模具或生产决策之前.