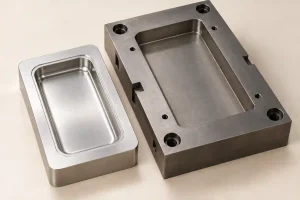

在注塑成型中, 软模具通常指用于原型的铝模具, 桥梁生产, 或更短的生产计划. 硬质模具通常是指使用寿命较长的钢模具. 这些标签本身并不指定合金, 硬度, 模具制造, 或生产能力.
当提前交货和有限的初始投资很重要时,铝可能是一个实用的选择, 只要该工具适合树脂, 几何学, 和所需的输出. 它可以生产最终用途零件. 重复生产时应仔细考虑钢材, 要求苛刻的工作表面, 或磨料使耐用性更加重要.
选择还包括预硬钢和由多种材料制成的模具. 比较价格之前, 确定零件的组成部分, 预计穿什么, 以及买家实际收到的东西. 外注塑, “软工具”可以描述其他工艺, 包括硅胶模具; 确认两个报价涵盖相同的制造路线.
将模架与工作嵌件分离
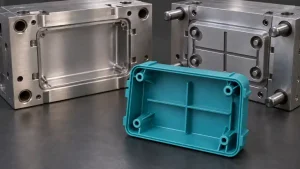
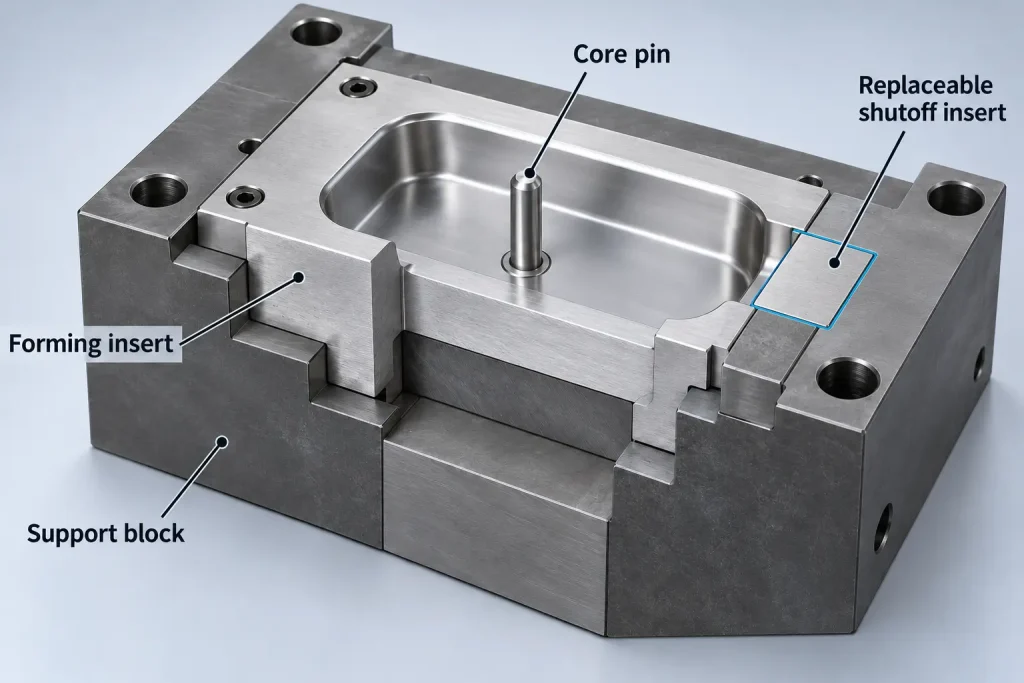
注塑模具是一个装配体. 周边模架, 形成零件的型腔和型芯, 销和滑动嵌件等局部部件可能有不同的材料要求.
钢底座不会使铝腔体变成硬化钢腔体. 同样地, 具有硬化工作镶件的模具不需要每个支撑板都具有相同的硬度.
在此比较中,预硬模具钢也很重要. 它达到了适合在其预期应用中加工和使用的热处理状态. 它不仅仅是未经处理的“软钢”,”并且不会自动需要稍后的强化操作.
Uddeholm 塑料成型用钢材指南 区分预硬化, 整体硬化, 和耐腐蚀模具钢. 它还描述了预硬化支架块中支撑的硬化型腔和型芯嵌件.
按组件阅读建议的构造:
| 模具组件 | 报价单应明确什么内容 | 为什么它改变了比较 |
|---|---|---|
| 型腔和型芯表面 | 合金或钢种, 供货条件, 和最终硬度(如适用) | 这些表面再现了零件的几何形状和光洁度. “钢模”让他们的状况不明. |
| 闸门和截止面 | 材料, 表面处理(如果指定), 以及该区域是否可更换 | 局部损坏或磨损会影响填充, 密封, 并在工具的其余部分需要更换之前进行闪烁. |
| 芯销和移动嵌件 | 材料, 支持, 和替代访问 | 即使主腔仍然可用,小的损坏部件也可能停止生产. |
| 模架和镶件型腔 | 底座规格, 插入配合, 并包含支持组件 | 更换刀片取决于其与刀具其余部分的接口. |
玻璃填充树脂会增加磨料磨损. 耐腐蚀性是一个单独的选择问题. 这两种要求都不能通过一般的“软”或“硬”标签来解决.
比较指定的工作表面及其支撑, 而不是将一种材料描述分配给整个模具.
指定模具寿命声明必须提供的内容
模具寿命声明需要一个单位. 一次注射就是一个成型周期; 它不一定是一个被接受的部分.
对于生产相同零件的模具, 一个说明性的规划关系是:
所需的生产镜头 = 所需的合格零件 ÷ (有效腔数 × 预期良率)
考虑这些假设, 仅选择用于演示计算:
- 订单要求 38,000 接受的零件.
- 每次生产时,两个型腔都会生产相同的零件.
- 这些生产镜头中的预期产量是 95%.
- 额外的 500 试拍和设置镜头不产生计入订单的零件.
制作截图= 38,000 ÷ (2 × 0.95) = 20,000
计划拍摄总数 = 20,000 + 500 = 20,500
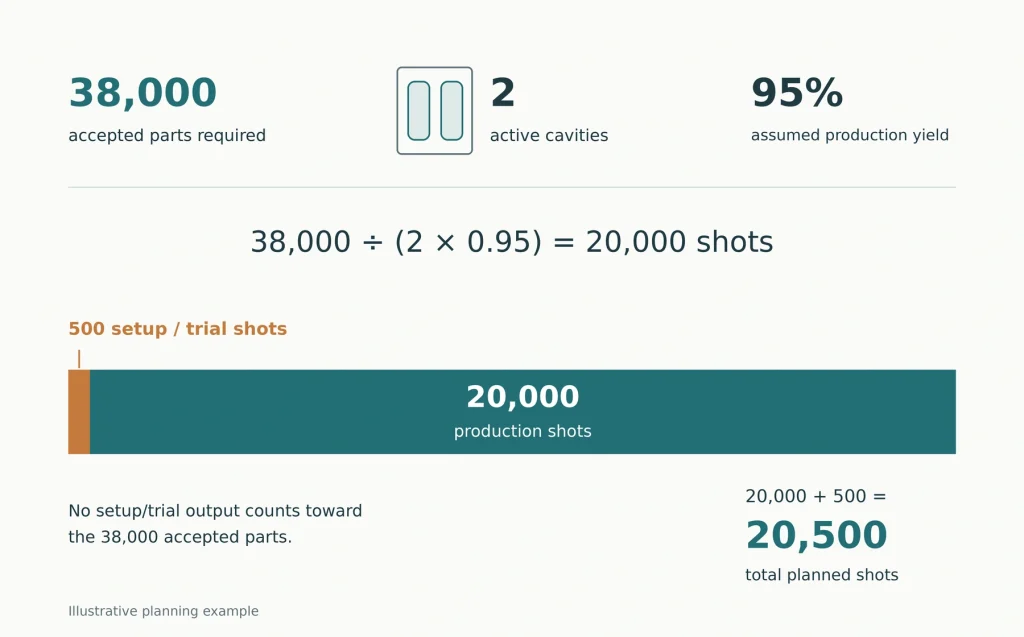
这 500 试拍和设置镜头与产量津贴是分开的. 计算这两个地方的损失会夸大要求.
这是规划估算, 不是模具寿命预测. 它假设两个腔体都保持活动状态,并且不建立维护间隔或储备容量. 生产不同组件的系列模具需要对每个所需组件进行计算; 它的空腔不能简单地算作可互换输出.
说明引用的生命是否指镜头, 模压件, 或可接受的零件——以及包括哪些维修.
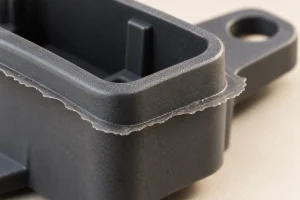
终点与计数一样重要. 模具可能仍会循环,同时产生不可接受的毛边, 磨损的纹理, 或尺寸超出图纸限制. 就必须满足的零件要求达成一致, 认可的树脂, 以及生命索赔背后的维护条件.
区分日常清洁和维修与更换磨损部件或重建腔体. 如果外观影响接受度, 这 注塑表面光洁度指南 解释了为什么模具表面处理名称本身并不能定义成品零件的外观.
将可能的设计更改放入可替换的功能中
早期的工具通常是在某些维度仍处于开放状态时购买的. 因此,“易于修改”应指已确定的功能, 不仅仅是更软的模具材料.
假设装配测试后外壳的安装孔位置可能发生变化. 围绕该特征的可更换插入件可以提供与直接在大型核心块中形成的孔不同的修正路线. 插入件仍需要足够的支撑, 合适的界限, 和更换通道.
去除金属的变化不同于需要恢复金属的变化. 例如, 扩大局部型腔可增加相应的塑料体积. 扭转这种变化可能需要修理或更换新的刀片. 效果取决于哪个模具表面控制特征.
批准工具布局之前, 标记可能改变的功能并询问哪些可以调整, 需要更换组件, 这会影响登机口, 冷却, 或弹出.
本审查适用于铝和钢模具. 更快的加工速度并不意味着每次铝制刀具的修改都变得简单, 硬化钢并不意味着每次修改都是不可能的. 变化的位置和程度很重要.
将修改后的样品纳入计划中. 可以机械更改的功能仍需要根据零件图和装配要求进行验证.
检查您是否购买完整的模具
模具费用可能涵盖供应商现有框架中使用的型腔和型芯嵌件. 另一份报价可能包括完整的专用模具. 即使两者生产相同的零件,它们也是不同的可交付成果.
DME 的模块化模具系统文档 说明了这种区别: 可互换的嵌件模具在匹配的框架内工作, 在更换嵌件期间允许框架保留在成型机中.
对于基于插入的报价, 请问包括哪些框架及相关设备. 如果未来的转会很重要, 确定哪些内容会随着项目的变化而变化,以及接收模塑商需要提供哪些内容.
拥有镶件并不意味着它可以在任何模架或压力机中运行. 确认框架接口, 弹出连接, 跑步者安排, 冷却连接, 和接收机器要求,然后将传输视为现成的备份计划.
报价单还应标明可用的工具图纸, 材料记录, 备件信息, 和维护历史. 这些详细信息可帮助其他工具制造商评估修复或重复使用.
较低的初始价格可能很适合该项目. 其价值取决于所包含的工具和持续获得的支持设备是否与生产计划相匹配.
将一种工具与计划的两工具路线进行比较
先购买铝制桥梁工具,然后购买钢制生产工具是合理的分阶段购买. 它还创建了两个工具项目.
比较实际的替代方案: 旨在满足已批准需求的一种工具, 或早期工具加上后来的替代品. 包括抽样, 设计修改, 维护, 替换刀片, 以及生产转移时所需的审批工作.
不存在钢材成为更便宜选择的通用订购量. 答案取决于拟议的建设, 零件几何形状, 树脂, 腔数, 可用输出, 以及设计预计保持不变多长时间.
如果早期的决定仍然是是否模制零件, 这 注塑成型与 3D 打印比较 解决单独的投资问题.
对于工具决策, 比较首次批准交货的日期和供应重复订单的能力. 较短的工具加工时间表本身并不能建立. 采样, 更正, 可用的新闻时间, 零件批准仍然是交付的一部分.
稍后的生产工具可能会使用不同的浇口, 冷却, 或空腔布置. 不要假设桥接工具零件的批准会自动批准替换工具. 确定尺寸, 外貌, 以及受这些差异影响的功能测试. 一个 首件检验 可以记录新工具的初始部分; 持续的生产稳定需要自己的证据.
对于工具审查, 共享树脂等级, 预期接受部分需求, 可能的设计变更, 以及该工具是否必须支持未来的传输. 包括建议的空腔数和任何引用的寿命条件. Rapid Efficient 可以通过其 注塑模具服务 在工具范围最终确定之前.