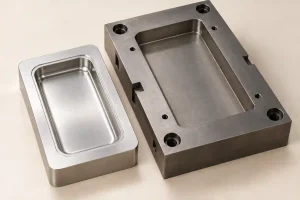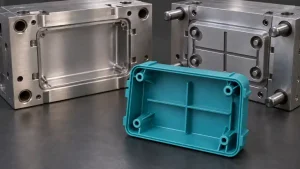

拔模深度改变模制特征的尺寸. 开口可以满足边缘处的宽度要求,但对于必须进一步向内滑动的组件来说仍然太窄.
注塑拔模斜度是应用于表面的锥度,以帮助其与成型钢分离. 对于简单的直墙, 该角度是相对于释放方向测量的. 绘图还需要确定特征尺寸的适用位置.
选择释放方向和必须保持其功能尺寸的部分. 然后通过整个配合深度检查生成的几何形状. 诸如“1°拔模”之类的一般注释使尺寸决定悬而未决.
跟随表面的释放方向
从形成每个表面的塑料和钢材之间的相对运动开始. 对于开放式外壳, 核心必须通过开口离开. 内部口袋朝开口方向变宽,可在取出时提供间隙.
滑芯形成的侧孔具有不同的释放方向. 根据该核心的行程检查其表面, 而不是将主开模方向应用于整个零件.
吃水也无法消除物理上限制核心的未改变的肩部. 我们的 底切释放指南 涵盖有关如何清除这些障碍的单独决定.
多少吃水量就够了? Protolabs 的拔模角度指导 在解释该材料时给出 1–2° 作为有用的一般范围, 深度, 结束, 几何学, 和工具改变了需求. 将此类指导视为特定表面的起点.
一个光滑的, 浅特征和深纹理墙可能需要不同的释放余量. 收缩到核心上的特征也可能与从空腔分离的外表面表现不同.
对于有纹理的区域, 使用释放几何形状检查选定的表面处理. 这 注塑表面光洁度指南 更详细地阐述了这种关系.
一个度数的变化是多少 40 毫米 开口
考虑一个具有两个相对平坦壁的说明性矩形口袋. 口袋向内变窄, 每壁相对于退出方向有 1° 的拔模斜度.
让:
- \(W_0\) 是开口平面处的宽度.
- \(z\) 从该平面向内测量的深度, 平行于退出方向.
- \(\alpha\) 是每面墙上的拔模角度.
一堵墙的向内运动是 \(z\tan\alpha\). 因为两堵墙都向内移动, 宽度是:\[ 瓦(z)=W_0-2z\tan\alpha \]
对于开口宽度 40.000 毫米:
| 距开口平面的深度 | 每面墙向内移动 | 墙之间的宽度 |
|---|---|---|
| 0 毫米 | 0.000 毫米 | 40.000 毫米 |
| 10 毫米 | 0.175 毫米 | 39.651 毫米 |
| 20 毫米 | 0.349 毫米 | 39.302 毫米 |
计算后数值四舍五入. 该示例假设理想的平坦墙壁, 两侧吃水相等, 和测量截面没有拐角半径. 它不包括成型变化, 翘曲, 或工具中的收缩补偿.
在 20 毫米深度:\[ 瓦(20)=40.000-2(20)\晒黑(1^循环)\approx39.302\text{ 毫米} \]
假设一个刚性的, 直边配合组件是 39.400 毫米宽并且必须到达该部分. 它清除了 40.000 毫米开口, 但超过了标称宽度 20 毫米深度约 0.098 毫米. 通过入口并没有建立通过所需行程的许可.
相关配合是沿配合路径的间隙, 包括最窄的所需部分.
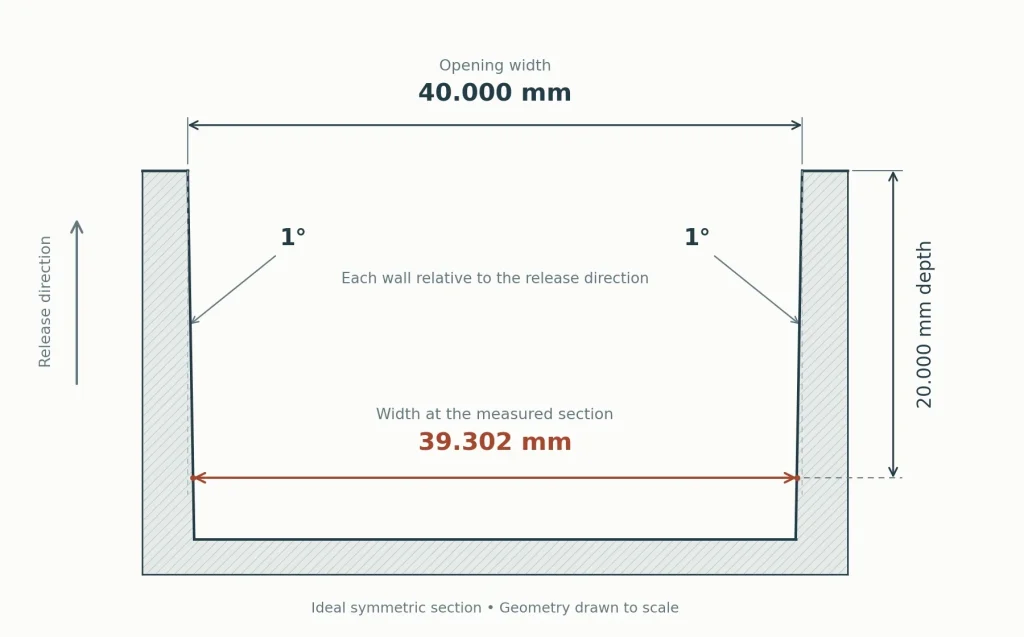
二的因数属于这个双面, 等角例子. 如果只有一堵墙移动, 或者墙壁有不同的角度, 分别计算他们的贡献. 弯曲的墙壁和变化的拔模需要评估实际的截面几何形状.
选择必须保持其大小的部分
在 CAD 中添加拔模需要决定哪些几何体保持固定. 在简单的中性面拔模中, 墙绕其与选定平面的交点旋转.
该建模选择会影响其余功能. 将开口保持在 40.000 mm 产生如上所示的收窄. 如果设计需要标称宽度 40.000 毫米于 20 毫米深度, 开口必须成为:\[ W_0=40.000+2(20)\晒黑(1^循环)\approx40.698\text{ 毫米} \]
相同的角度会创建不同的部分,因为不同的部分保留指定的尺寸. 增加开口可能会影响盖板重叠, 外信封, 或剩余壁厚.
在选择固定截面之前,确定实际控制配合的表面或装配界面. 模具分型面, CAD 中性平面, 和检查数据有不同的用途; 不应假定它们是一致的.
口袋的图纸可以将轮辋座面识别为基准 A,并找到所需的宽度部分 20 从该参考点向内毫米. 发布的定义需要宽度公差, 锥度方向, 以及适当的角度或表面控制. 指定该部分的位置及其宽度所需的任何控制.
半径消除了物理锐边, 澄清尺寸是指实际表面截面还是理论交点. 否则, CAD 模型和检查程序可能会评估不同的位置.
拔模属于名义几何形状; 尺寸公差自动吸收的并不是额外的制造偏差.
避免为开口宽度分配独立的公差, 下宽度, 深度, 和角度而不检查要求是否一致. 根据所使用的绘图惯例,建立控制要求并适当确定派生尺寸.
模制孔也需要同样的推理. 如果芯销使孔具有锥度, 定义相关深度处的直径并检查所需的啮合长度. 靠近嘴部的单一直径读数无法描述整个锥孔.
给肋骨和贴身的人自己的草稿审查
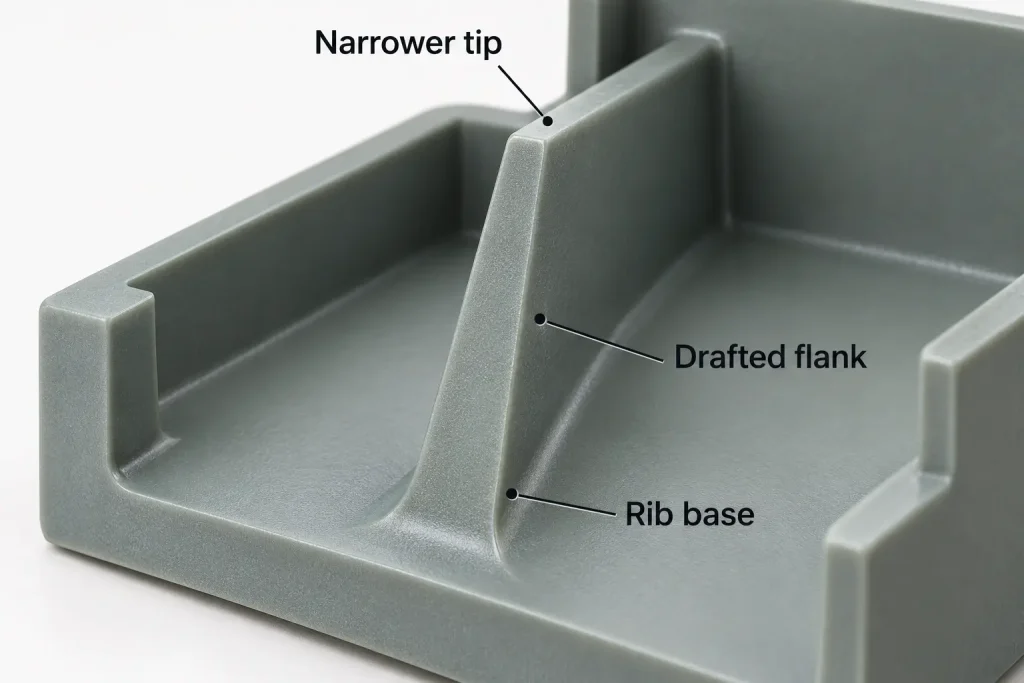
打开口袋的锥度可以减少肋的顶部厚度. 因此,将外壳壁的角度复制到每个特征上可能会改变刚度, 灌装条件, 或可用的接触面积.
获得具有直侧翼的理想肋骨, 固定基底厚度 \(b\), 高度 \(h\), 和向内吃水 \(\alpha\) 每一侧:\[ t_{\文本{顶部}}=b-2h\tan\alpha \]
作为一个几何例子, 一个 1.500 毫米基础厚度, 20 毫米高度, 每边 1° 的拔模斜度使顶部厚度约为 0.802 毫米. 该计算不包括根部和尖端半径,并且不是经批准的肋设计或模具填充预测.
科思创的 零件和模具设计指南 讨论吃水如何使高肋骨尖端太薄而无法轻松填充. 根据所选树脂检查结果部分, 工具, 和结构要求而不是仅仅接受角度.
添加拔模后检查筋的剩余尖端厚度, 不仅是底部的厚度.
在空心的墙壁上, 检查内表面和外表面. 绘制一个而另一个保持不变可以在高度上产生厚度变化. 这种变化可能会影响冷却和变形以及可用空间.
紧密贴合的表面需要单独处理. 定位带, 滑动导轨, 或者密封接触可能没有足够的锥度空间. 在决定如何形成之前确定所需的接触长度和允许的间隙.
可能的方法包括减少功能接触长度, 更改本地发布安排, 或在成型后加工选定的表面. 每种方法都需要进行工具和成本审查. 几乎笔直的特征应被视为特定的制造要求, 具有商定的释放方法, 而不是被接受,因为 CAD 草图分析显示没有明显的干扰.
测量指定深度处的锥度
检查方法应评估图纸定义的同一部分. 当宽度随深度变化时,“检查口袋宽度”是不完整的.
在 1° 口袋示例中, 移动测量部分 1 mm 改变标称宽度:\[ 2(1)\晒黑(1^循环)\approx0.035\text{ 毫米} \]
因此,两个读数可能会有所不同,因为它们是在不同的高度获取的, 即使墙壁遵循预期的几何形状.
卡尺可能会接触不确定深度的锥形凹槽或接触半径而不是直壁. 当该方法能够满足检查要求时,使用合适的深度控制布置. 还要检查接触力; 挤压柔性外壳会改变被测量的特征.
用于三坐标测量机检查, 建立指定的基准对齐并评估所需截面处的表面. 报告应说明剖面深度以及用于构建或测量剖面深度的方法. 来自未指定区域的平均宽度不应取代所需的局部尺寸.
在多个深度进行测量可以帮助将标称锥度与弓形壁或局部限制区分开. 一些部分仍然不能证明交配路径的每个点都是清晰的. 装配依赖于该路径的地方, 商定的功能量规或配合部件测试可以补充尺寸检查.
这 三坐标测量机检验指南 解释如何连接测量的特征, 日期对齐, 及报告范围. 适用于柔性或对湿气敏感的模制零件, 还同意用于接受的支持和调节状态.
在批准该工具之前, 制作模型, 绘画, 和检验计划参考相同的拔模表面和测量截面. 检查模制样品是否有脱模损坏以及草稿想要保留的配合情况.
通过我们的草稿审查 注塑服务, 与建议的发布方向共享模型, 配合组件和插入深度, 以及尺寸必须保持的部分. 包括树脂等级和表面光洁度. RapidEfficient 可以在报价前使用建议的加工路线审查这些要求.