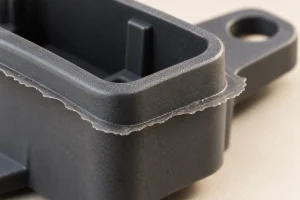

注塑溢边是当熔融树脂进入模具组件之间的间隙时形成的不需要的塑料薄翅片或薄膜. 它可以沿着分型线出现, 围绕插入件, 或在通风口或顶针间隙处.
有用的起始问题是塑料从哪里逃逸以及逃逸开始的时间. 这些答案有助于将局部密封问题与压力分开, 夹紧, 或者填充问题.
只有在保留所需填充的同时消除不可接受的毛边时,工艺变更才算成功, 方面, 和功能. 修剪可以是经批准的整理步骤, 但它不应该抹去理解重复出现的缺陷所需的证据.
将闪存映射到模具接口
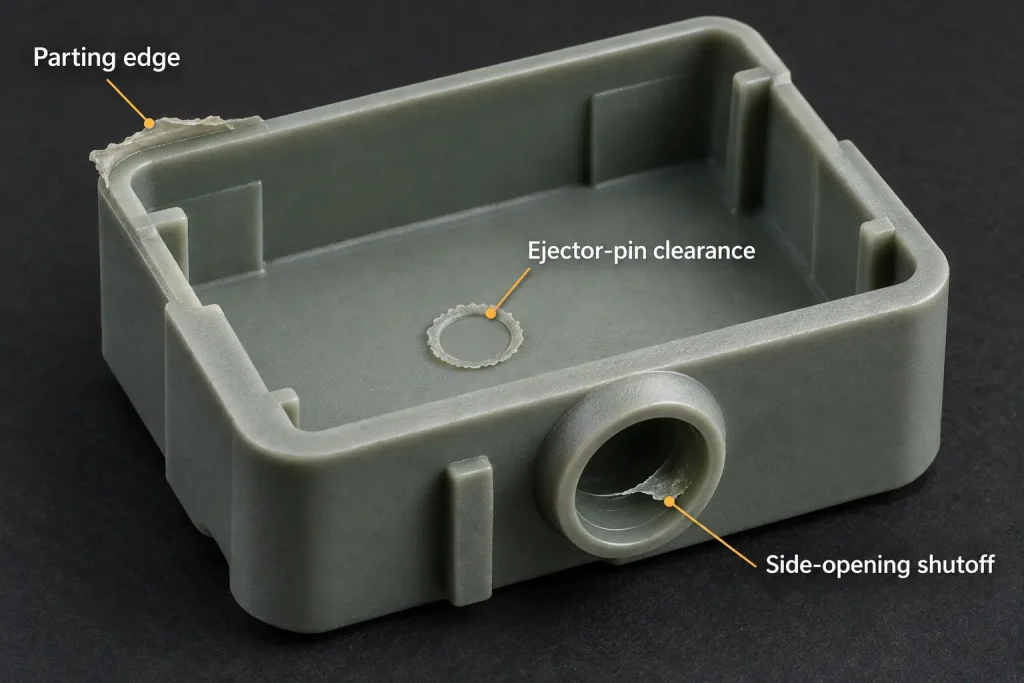
保留几个未修剪的样品并确定其腔号和生产顺序. 用比例尺从一致的方向拍摄缺陷, 然后在零件图上标记其位置. 单独的特写镜头可能会掩盖翅片是沿着主分型线还是沿着单独的插入接头.
区分飞边和其他成型痕迹. 可见的分型线见证标记不一定包含多余的塑料. 半模之间的错位可能会产生台阶. 浇口痕迹是残留在进料连接处的材料. 这些功能可能都需要限制, 但他们并没有指出相同的纠正措施.
使用缺陷图选择第一个检查:
| 零件上的闪光图案 | 要调查的模具界面或条件 | 更改设置之前收集的证据 |
|---|---|---|
| 沿着大部分主分型线进行闪光 | 合模, 钳位负载, 支持, 和填充或包装期间的压力 | 是否有多个蛀牙受到影响; 压力和传输记录; 模具接触和支撑检查 |
| 一个腔体的同一角上有一个翅片 | 局部接触损坏, 污染, 穿, 或支撑不均匀 | 从该空腔中重复取样并检查匹配的钢表面 |
| 顶针位置周围的环 | 销与孔间隙, 穿, 或局部损坏 | 受影响的引脚位置和两个配合组件的状况 |
| 侧面开口或模制嵌件周围有毛边 | 滑动或插入式座椅, 关闭触点, 和尺寸变化 | 就位检查并与未受影响的型腔或镶件批次进行比较 |
| 排气口处有一个狭窄的舌头 | 排气深度, 封地条件, 以及对树脂的适用性 | 测量的通风口几何形状, 维护历史, 以及实际成型的树脂等级 |
这些模式指导调查; 没有一个可以证明其本身的原因. 由于局部损坏,一个空腔可能会出现闪光, 但填充和包装的差异也会暴露其最薄弱的密封区域.
记录修剪改变边缘之前的闪光位置.
阅读压力和模具配合
树脂可以通过已经存在的间隙逸出, 或通过在成型负载下打开的一个. 两种条件都能产生相似的闪光.
现有间隙可能来自磨损的接触表面, 损坏的钢材, 被困物质, 或组件未正确就位. 压力打开的间隙涉及模具和锁模系统对负载的响应. 检查模具如何在不注射的情况下关闭并不能确定其在填充过程中的行为.
巴斯夫的 注塑成型故障排除指南 识别涉及模具配合的单独毛边原因, 密封面损坏, 锁模力, 型腔压力, 熔体粘度, 和模具变形. 它的闪存部分是分离这些机制的有用起点.
用于夹具审查, 考虑开模方向上型腔的总投影面积和相关流道面积, 以及施加在他们身上的压力. 机器注射压力读数不会自动表示型腔中每个点的压力. 模具刚度, 支持, 载荷分布也会影响局部接缝是否保持闭合状态.
当可用闭合力不足时,增加夹紧力可能会有所帮助. 它无法恢复磨损的密封面. 在更改夹具设置之前检查机器和刀具限制.
通风口需要与意外间隙不同的判断. 它提供气体逸出路径,同时限制熔体流动. 简单地关闭通风口以阻止闪光可能会在其他地方造成填充问题. 根据所选树脂和模具设计检查其几何形状和状况,而不是对每种材料应用一个排气深度.
灌装与包装分开
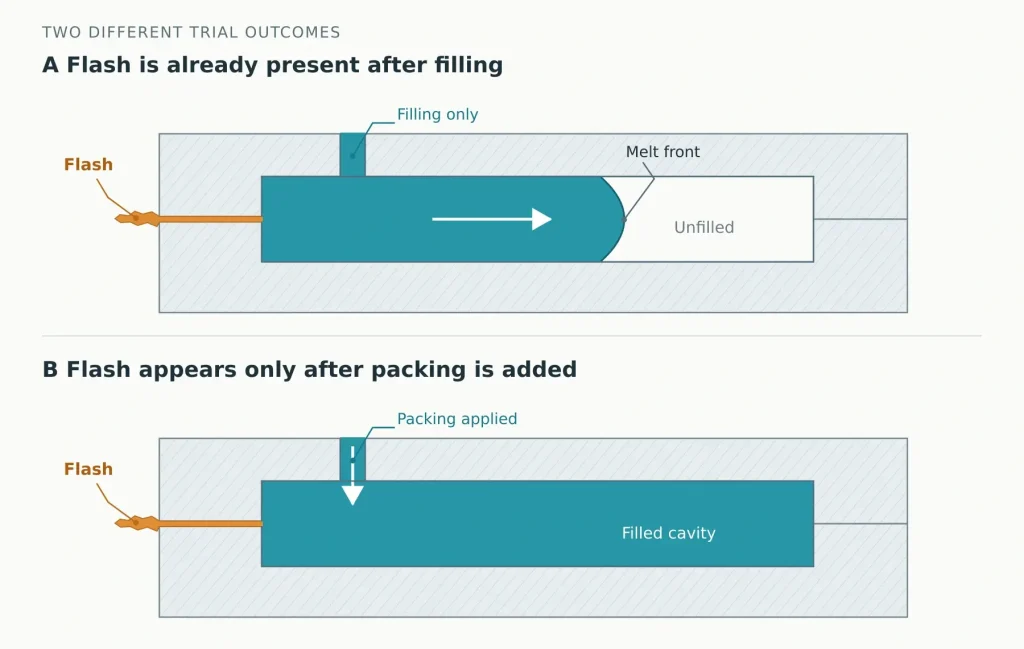
成品零件无法准确显示其毛边形成的时间. 压力历史和受控试验样本可以帮助确定时间.
灌装时, 树脂通过型腔前进. 在传统的速度控制循环中, 速度到压力的传递改变了从填充到保压和保持的控制. 后期添加材料并保持压力,同时零件冷却并且浇口仍然能够传输材料.
工艺工程师可以将合适的仅填充试验样品与使用正常包装阶段制作的样品进行比较. 保留树脂, 模具状况, 和预期的填充剖面受控, 并使用允许安全移除不完整部件的试验程序.
如果仅填充样品上已存在毛刺, 仅降低保压压力并不能解决其初始形成问题. 检查受影响的接口, 灌装速度, 转运点, 和移动熔体所需的压力.
如果加包装后才出现闪光, 研究填料轮廓和密封件承受该负载的能力. 这一发现缩小了调查范围; 它并不能证明该工具是健全的.
进行受控更改并记录其对闪光灯和零件其余部分的影响. 提前转移转移或降低保压压力可能会减少翅片,同时产生保压不足的区域, 一个水槽, 或尺寸变化.
温度调整也需要理由. 更热的, 较低粘度的熔体可能更容易进入小间隙. 然而, 过冷的熔体可能需要更大的压力来填充型腔. 遵循树脂的加工指南并比较实际的加工行为,而不是将“较低温度”视为通用的闪光补救措施.
目标是在可行的工艺窗口中可接受的填充零件, 未充满样品的边缘不干净.
当闪光灯和短镜头同时出现时
毛边和不完全填充并不相互排斥. 分开两种情况: 同一次拍摄中的两个缺陷, 以及连续射击中的交替缺陷.
例如, 空腔可能会在损坏的边缘处泄漏,而远处的薄特征仍然不完整. 这是一种诊断可能性, 并不能证明可见的间隙是唯一的问题. 流量限制, 排气, 核心运动, 压力分布也可能需要审查.
减少镜头直到鳍消失可能会使远处的特征更加不完整. 增加压力来完成该功能可能会使泄漏更严重. 试验需要同时解决泄漏界面和难以填充的区域.
交替闪烁和短射需要重复性检查. 比较射击交付, 转移行为, 软垫, 和压力记录而不是假设固定的模具间隙充分解释了这种变化. 螺钉缓冲通常记录为螺钉向前位置与其零位置之间的距离, 前面还有熔体. 比较在循环中同一定义点获取的读数. 变异是调查的线索, 其本身并非诊断.
伊士曼的 共聚酯故障排除指南 将同一镜头中的闪光和短镜头与不同镜头中发生的闪光和短镜头明确区分开. 它引导人们注意不同的检查, 包括核心转移和交付系统一致性. 仅在适合所用树脂和设备的情况下应用特定材料的建议.
定义必须接受的边缘
“移除闪光灯”留下了几个悬而未决的问题. 哪条边线重要? 允许多少剩余投影? 修剪可以改变相邻的功能表面吗?
隐藏外角上的翅片可能对组装影响不大. 连接器开口内的相同突出物可能会阻碍插入. 流体通道附近的松散溢料可能会造成污染. 修剪后的密封边缘可能看起来很干净,但其接触几何形状已损坏.
定义受影响的区域和检查的最终条件. 需要数字限制的地方, 识别参考面和测量方向. 毛边厚度, 向外投射, 和沿边的长度是不同的量.
选择适合翅片的测量方法. 接触式测量可能会弯曲薄边缘, 因此,当轮廓必须保持不受干扰时,光学检查会很有用. 访问和分辨率仍需要与功能及其指定的限制相匹配.
外观要求还需要观察设置或已识别的边界样本. 这 注塑表面光洁度指南 解释如何定义外观区域和检查条件. 模具抛光或纹理等级不建立毛边余量.
如果允许修剪, 就必须保留的方法和表面达成一致. 取决于部分, 手动切割, 专用修剪, 或者其他合格的去除过程可能是合适的. 检查生成的边缘是否有剩余的翅片, 松散的碎片, 凿痕, 和尺寸变化.
修整批准应涵盖成品边缘和任何受影响的功能, 不仅去除可见的多余塑料.
哪里密封, 滑动, 或保留事宜, 包括相关的功能检查. 视觉上可接受的边缘本身无法建立密封性或装配性能.
确认各型腔的修正并重新启动
将前后样本与产生它们的更改联系起来. 记录修正是否涉及刀具修复, 通风工作, 材料准备, 或工艺调整.
重新检查受影响的边缘以及可能随之改变的特征. 较低的保压压力可能会影响尺寸. 关闭时的工具工作可能会改变局部轮廓. 修剪可能会改变配合边缘.
对于多型腔模具, 通过型腔识别结果,而不是批准少数混合好的零件. 启动或重新启动条件导致缺陷的情况, 在验证中包含这些条件. 一次干净的射击并不能证明可重复的控制.
这 首件检验指南 帮助将图纸要求与商定的证据包联系起来. 将产品批准与订单要求的任何其他工艺稳定性证据分开.
对于具有重复闪光的零件, 发送未修剪样品的标记照片, 树脂等级, 腔体识别, 受影响的装配体特征, 以及可用的工艺或工具更换记录. 通过我们的 注塑服务, Rapid Efficient可复查缺陷位置, 工具和工艺问题, 允许的清理, 以及报价或进一步取样前的最终验收要求.