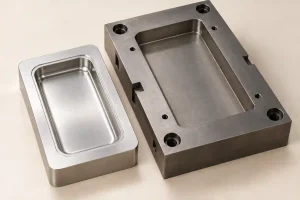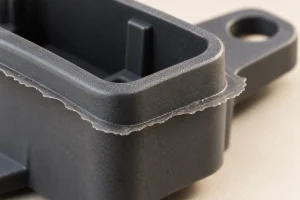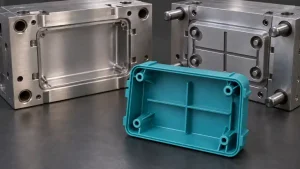

由板材铣削而成的塑料外壳可能具有较厚的安装边缘, 实心螺丝凸台, 和一个精密孔. 发送用于注塑成型的 CAD 文件可以改变的不仅仅是报价. 厚的部分可能需要取芯, 墙壁可能需要通风, 并且关键孔可能仍需要加工.
CNC 加工从毛坯形状中去除材料. 注塑填充模具并释放冷却的部件. 机加工通常适合数量有限的情况, 改变设计, 以及可用库存等级的可访问功能. 成型可以减少设计时的重复切割工作, 材料, 和需求证明工具的合理性. 具有选定加工表面的模制毛坯提供了第三种选择.
因此,比较应涵盖成品塑料部件, 包括满足其要求所需的任何设计变更和二次操作.
通过两种不同的起始形状跟随外壳
考虑一个带有开放式口袋的小型设备外壳, 安装凸台, 盖座面, 和一个定位孔. 这是一个具有代表性的设计示例, 不是已报告的客户项目.
从盘子开始, 商店移除了口袋并在安装部件周围留下了材料. 较厚的局部部分可以直接保留. 间隔紧密的肋可能需要更多的切割时间,因为工具必须去除肋之间的材料,同时保持通道和支撑.
模制版本以不同的约束开始: 树脂必须填充型腔, 凉爽的, 并留下工具. 保持加工设计的实心凸台和厚壁交叉点可能会造成冷却条件困难,并增加出现凹陷或内部空隙的风险.
| 外壳特点 | 库存加工 | 注塑前审查 |
|---|---|---|
| 厚安装凸台 | 离开老板,同时切割周围的口袋 | 考虑带有肋骨或角撑板的空心凸台; 验证螺钉支撑和局部截面厚度 |
| 深口袋和内角 | 检查刀具到达范围, 拐角半径, 和墙壁支撑 | 检查核心几何形状, 草稿, 填充, 和弹射 |
| 覆盖座面 | 相对于装配基准加工面 | 如有必要,请远离浇口和顶出痕迹; 评估平整度和可能的精加工 |
| 定位孔 | 机器尺寸, 形式, 和所选设置的位置 | 审查草案, 收缩, 核心支撑, 以及孔是否应在成型后完成 |
| 侧开 | 如果访问需要,添加切割设置 | 检查分离方向, 一个侧芯, 设计变更, 或二次加工 |
保留功能界面,同时允许周围的几何形状适应制造路线.
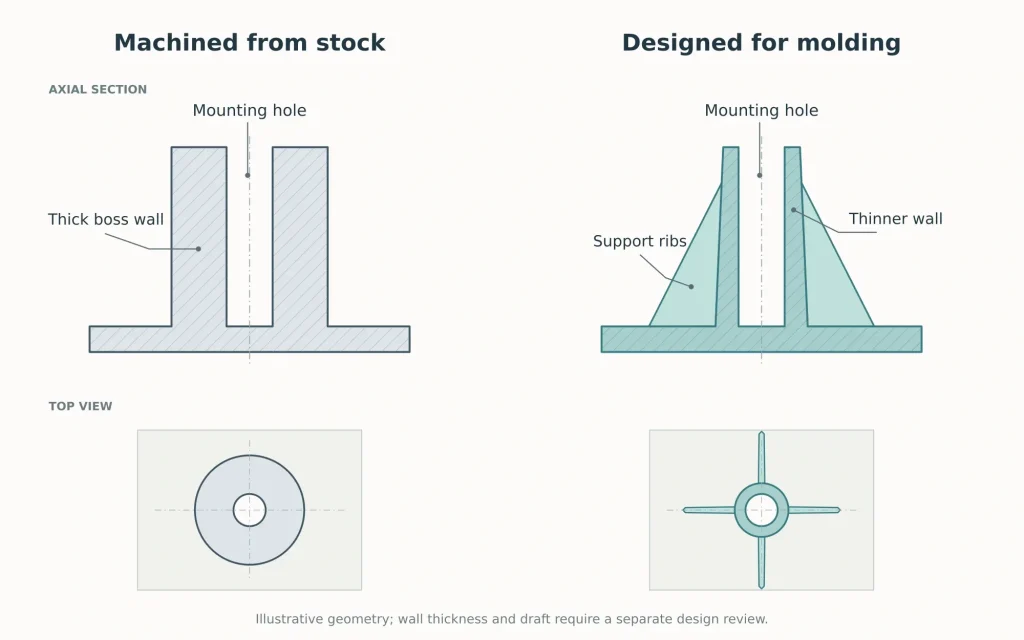
由肋支撑的空心凸台可以取代实心机加工凸台, 但这一变化仍需要结构审查. 去除材料会改变刚度和载荷路径. 原型实验室’ boss设计指导 解释了为什么笨重的凸台到墙壁的连接值得关注以及为什么支撑肋非常有用.
发布路径需要自己检查. 易于铣削的侧面特征可能需要模具机构. 我们的 底切释放指南 解释替代方案,但不假设每个受困功能都需要幻灯片.
检查“相同塑料”的实际含义
坯料形状和注塑树脂可以共享聚合物系列,而无需相同的采购规格.
对于加工路线, 识别库存制造商的等级, 它的形式和尺寸, 以及任何指定的治疗. 成型用, 识别树脂等级, 加强, 添加剂, 以及颜色要求. 然后确认应用程序实际需要哪些属性.
所需的树脂可能以颗粒形式提供,但不能以合适的板或棒形式提供. 反过来, 可加工的原材料可能会使用无法转化为普通注塑成型的生产路线. 在将两个选项视为可行报价之前应检查可用性.
物质历史也很重要. 库存生产和成型会产生不同的内应力和, 对于增强等级, 不同的纤维取向. 机加工样品不应自动被视为各向同性参考或模制零件强度的预测.
机械加工本身可以释放残余应力, 特别是当大量材料被不均匀地去除时. 恩欣格的 机械加工和退火指导 讨论了这些影响以及中间退火步骤可能有所帮助的情况. 任何处理都应遵循特定材料的指导并包含在制造路线中.
适用于湿敏材料, 就尺寸和功能验收所使用的条件达成一致. 干燥样品和经过调节的生产部件之间的不受控制的差异可能会掩盖工艺比较.
我们的 塑料加工材料指南 涵盖了常见工程塑料之间更广泛的选择差异.
关键钻孔可以证明组合路线的合理性
外壳的外壁可能适合成型,但一个定位孔需要更严格的尺寸控制, 形式, 或位置. 这并不自动需要用实心原料加工整个外壳.
组合路线可以成型主要形状,然后加工孔和选定的座面. 模制毛坯需要针对该操作进行设计, 包括工具访问, 工件夹持, 和完成的功能周围有足够的材料.
在决定模制毛坯的放置和夹紧位置之前,选择要完成的表面.
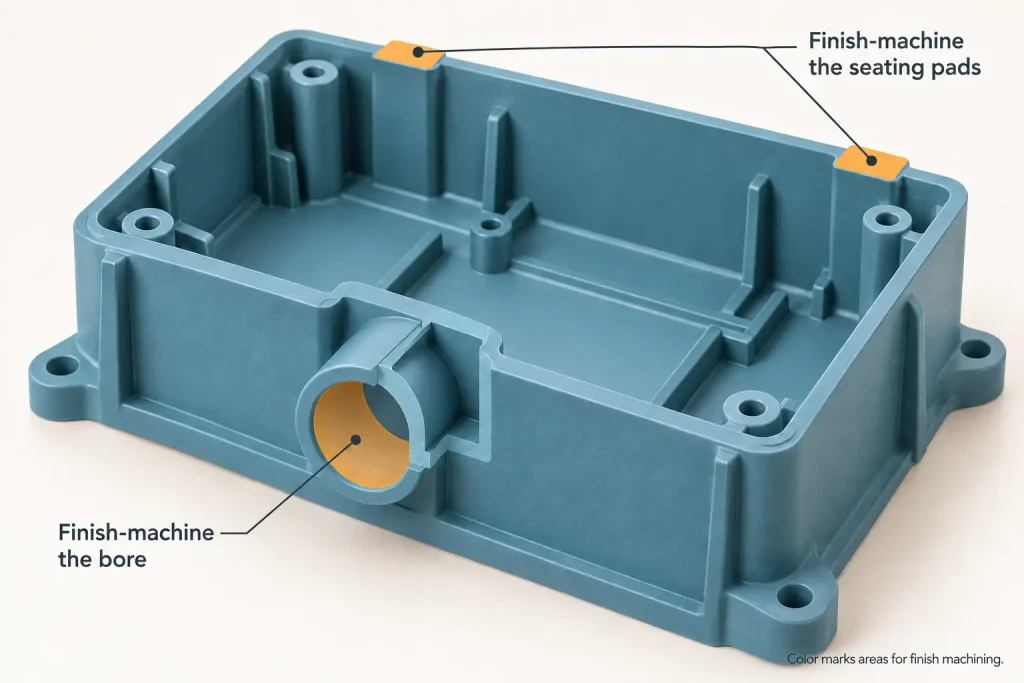
例如, 相对于固定装置精确地钻孔并不能确定其相对于外壳装配面的位置,除非设置正确地将两者关联起来. 当不规则的成型表面的变化使孔偏离所需的基准关系时,不规则的成型表面是一个不好的定位选择.
加工余量也需要一个范围. 如果名义上尺寸较小的模制孔发生移动或扭曲,其一侧仍可能缺乏清理材料. 多余的库存会增加切削负载和释放的应力量. 评估预期成品表面周围的预期毛坯变化.
夹具应固定毛坯,而不会迫使柔性外壳在释放后失去形状. 温度稳定的地方, 水分调理, 或热处理影响最终尺寸, 就其在序列中的位置达成一致.
该路线添加了另一个设置, 处理, 和检查. 当减少批量加工或简化选定的成型要求超过那些增加的操作时,它就赢得了一席之地. 它无法修复每个成型缺陷或补偿支撑不良的零件.
计算移除的库存, 然后对整个路线定价
成品零件的重量可能掩盖了库存加工和接近最终形状的成型之间的巨大差异.
考虑一个说明性的矩形毛坯测量 80 × 60 × 20 毫米:
- 空白卷: 80 × 60 × 20 = 96,000 立方毫米= 96 立方厘米.
- 假设成品体积: 24 立方厘米.
- 材料被移除: 96 - 24 = 72 立方厘米.
- 几何库存利用率: 24 ÷ 96 = 25%.
此示例不包括锯缝, 未使用的剩余库存, 和被拒绝的零件. 它描述了物质的体积, 不是供应商报价或行业基准.
去除 75% 毛坯的减少并不意味着成型会降低总成本 75%. 库存和颗粒的采购成本不同. 成型还带有模具, 设置, 验证, 和生产成本, 并且可能会消耗跑步者的材料, 净化, 或拒绝.
该示例指出了一个值得提出的问题: CNC 价格的多少来自购买库存和去除最终零件不包含的材料?
从适当尺寸的管上切下的简单垫片可能几乎没有材料浪费. 从厚板上切割而成的深袋外壳可能会带来不同的机会. 仅零件数量就忽略了这一区别.
询问实际建议路线的价格: 发布的机械设计, 审查的模制设计, 以及模压加机加工版本(如果合理). 每个价格应以相同的商定接受状态结束, 包括所需的整理, 插入物, 调理, 和检查.
分别比较第一个订单和重复订单. 成型增加了生产前的工具准备和样品批准. CNC加工可以避免专用模具, 但仍需要库存, 编程, 固定装置, 和设置. 成型周期时间和 CNC 切割时间均不代表完整的交货时间表.
评估工具时使用对已批准设计的可靠需求. 每个塑料零件成型时没有通用的数量, 当其几何形状时,机械加工可以保留生产路线, 材料, 或者需求有利于它.
决定哪些原型结果可以转移到生产中
机加工原型可以提供有关配合的有用证据, 使用权, 组装顺序, 和选定的性能要求. 它的值取决于测试的内容以及其材料和几何形状与建议的生产零件的接近程度.
对于住房, 成功的盖配合支持样品测量尺寸的界面设计. 它没有确定模制座面在型腔和生产批次中的平坦程度.
同样地, 对实心机加工凸台进行的负载测试不认可重新设计的空心凸台. 如果模制版本改变了截面, 树脂级, 纤维取向, 或局部熔接线条件, 再次评估受影响的性能.
在审批计划中记录这些差异. 确定哪些结果仍然有用, 需要对模压样品进行确认, 这取决于包括二次加工在内的完整路线.
当生产零件成型然后机加工时, 两次操作后检查最终组件. 检查孔与装配基准的关系及其直径. 如果零件在规定的自由或约束条件下被接受, 陈述条件而不是改变支持直到测量通过.
路线回顾, 发送当前加工设计, 拟议的成型变更, 正在考虑的原料和树脂等级, 以及必须保留其装配功能的表面. 包括首次订购数量和实际重复需求. RapidEfficient 可以审查 CNC加工 和 注塑成型 要求一起, 包括选定的表面是否应在成型后进行机加工.