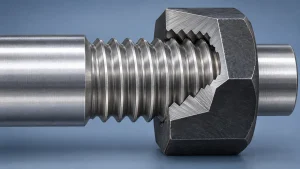

滚花在零件上创建重复的脊线图案, 通常是为了提高握力或帮助将零件保留在另一种材料中. 可以通过移动材料来形成图案,也可以通过去除材料来切割图案. 该差异会影响加工负载, 起始直径, 以及功能周围所需的空间.
常见的图案包括沿着圆柱体延伸的直脊, 对角线脊, 和交叉的脊形成菱形图案. 图案描述了表面, 但绘图还需要解释该表面必须做什么.
对于 CNC 零件, “钻石滚花”可以留下多个决定: 纹理应该有多粗糙, 它必须停止的地方, 适用哪个直径, 是否接受取决于外表, 握把, 或装配保留.
1 个调节旋钮, 几个表面要求
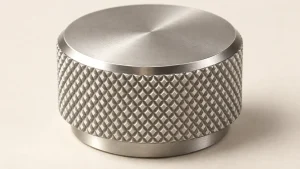
考虑带有滚花外带的说明性金属调节旋钮, 光滑的定位孔, 和乐队旁边的肩膀.
外带提供抓地力. 该孔将旋钮定位在其轴上. 肩部可以建立轴向安装位置. 为这些表面提供单独的要求有助于制造商保护控制装配的功能.
| 旋钮上的功能 | 要求定义 | 成品零件要检查什么 |
|---|---|---|
| 滚花握带 | 图案, 沥青, 带长, 可接受的牙齿锋利度, 以及任何所需的波峰直径 | 纹理连续性, 边缘损坏或松动, 握感, 和指定直径 |
| 光滑定位孔 | 孔径和相关形状或对准要求 | 滚花和任何后续精加工后的孔状况 |
| 肩带旁边 | 所需的座面和允许的滚花终止或释放 | 不需要的凸起材料, 毛刺, 或座位表面的工具痕迹 |
| 握带末端 | 起始和停止地点, 过渡形状, 和边缘要求 | 牙齿不完整, 锋利的边缘, 以及与邻近组件的干扰 |
滚花带应符合抓握要求; 定位面应满足装配要求.
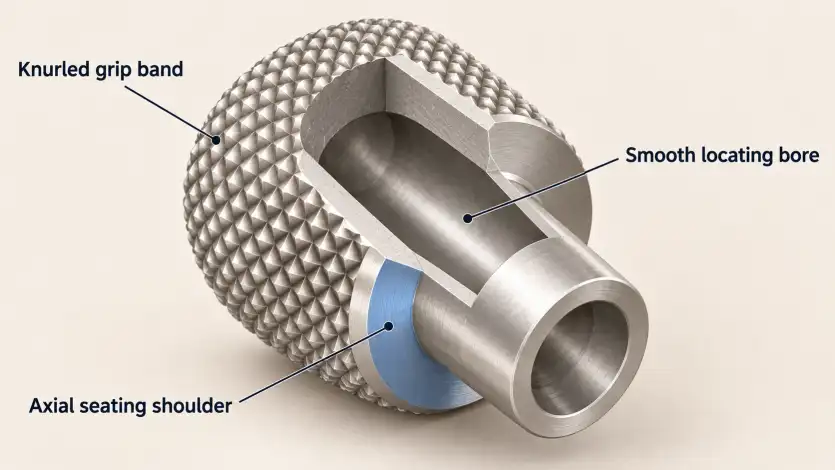
空心旋钮还将孔径纳入制造决策中. 形成外部图案将负载施加到墙壁上, 因此,在孔接受最终验收之前,应审查工艺顺序和支撑.
孔之间更广泛的关系, 肩膀, 和外部特征属于完整的 CNC车削零件设计, 而不是只留下滚花音符.
成型滚花和切割滚花改变制造路线
滚花成型
滚花将图案轮压入表面. 物质进入正在发育的山脊, 增加外径.
材料必须能够承受所需的冷变形. 它的状况与合金名称一样重要: 适用于一种硬度或热处理条件的路线可能不适合另一种硬度或热处理条件.
成形载荷也很重要. 细长的轴, 薄袖, 或不受支撑的部分可能会在操作过程中偏转或扭曲. 刀具布置和工件支撑可以减少这些问题, 但周围的几何形状仍然需要审查.
切滚花
切割滚花去除材料以生成图案. 它产生的材料位移要少得多,并且在难以支撑成形载荷的情况下非常有用.
切削力仍然存在, 并且该工具仍然需要可行的入口和行进路径. 可用模式和接近肩部的通道取决于所选的工具系统.
霍梅尔+凯勒 滚花形状和切割比较 解释不同的材料行为和工具限制.
对于调节旋钮, 薄壁可能使切割滚花值得评估. 靠近大肩部的短带可能会产生不同的限制: 工具必须到达整个所需的带而不接触肩部.
物质条件, 墙壁支撑, 在选择流程之前应一起审查工具的访问权限.
其中任何一种方法都可以满足功能要求, 保持流程开放可以为供应商提供更实用的工具选择. 材料需要时指定方法, 几何学, 或批准的生产路线.
毛坯直径和成品直径要求不同
滚花特征可以有多个相关直径:
- 毛坯直径: 滚花前准备的光滑圆柱体.
- 顶部直径: 成品图案的外部信封.
- 根径: 牙齿之间的山谷的直径.
对于成型滚花, 波峰上升到原始表面上方,而工具则穿透到原始表面下方. 最终尺寸取决于图案, 材料, 工具几何形状, 和流程设置.
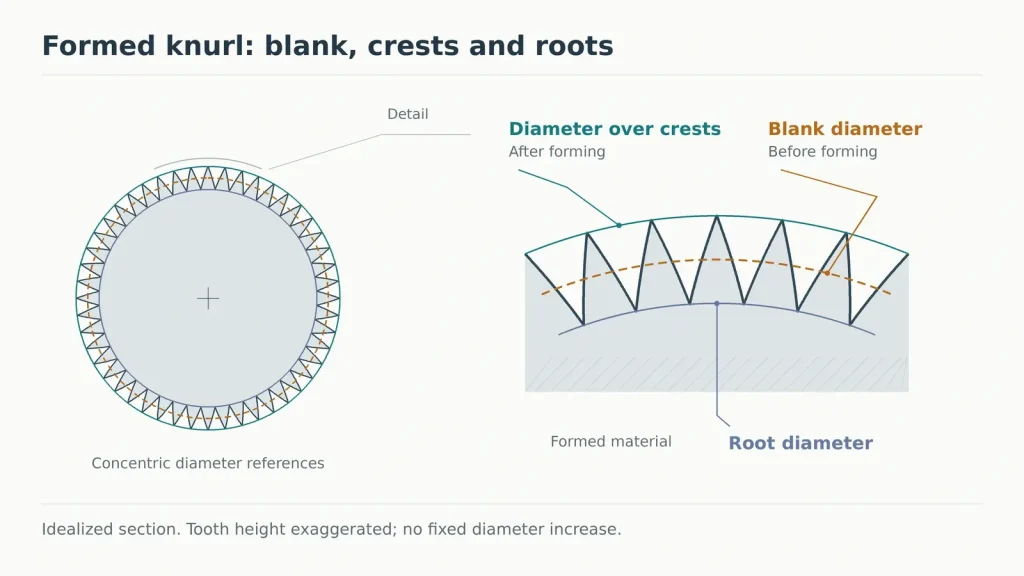
如果图纸控制完成的外部信封, 供应商需要选择合适的起始毛坯直径. 不应对每个滚花零件应用单一固定缩减量. 制造商的计算或表格提供了一个起点, 然后在预期的生产条件下进行确认.
PMPA的 滚花绘图指导 当需要特定的成品尺寸时,建议指定最大和最小滚花后尺寸.
将临界直径标记为滚花后要求,并确定它是在最终表面处理之前还是之后应用.
当滚花带必须穿过开口或接合另一个部件时,这一点变得很重要. 滚花前可接受的直径并不能确定最终间隙.
用于切削滚花, 较低的材料位移简化了这个问题的一部分, 但最终的峰值条件, 毛刺, 后续涂层仍属于验收范围.
音高和跟踪需要明确的定义
“美好的,“ “中等的,”和“粗略”可以传达一般的外观偏好. 他们没有提供准确的, 通用互换齿距.
一致性很重要, 识别变桨系统和单位. 滚花工具可以使用公制节距来描述, 每英寸齿数, 或径节. 这些名称使用不同的约定; 相似的数字并不等于它们.
对于对角图案, 测量间距的方向也很重要. 一致地使用选定的标准或工具规范,而不是仅通过比较标签来转换图形.
成形滚花时, 当工件旋转时,砂轮必须遵循显影图案. 如果它开始在预期的轨道之间制作额外的轨道, 结果可能会显示重牙或不规则牙齿.
这种情况应该触发毛坯直径的审查, 刀距, 结盟, 渗透, 和工具状况. 它不应该简单地被认为是更精细的质地. 基于周长的计算可以帮助选择空白, 但它不能取代对实际材料和工具的确认.
乐队末端也需要同样的关注. 说明哪里需要完整的图案以及哪里允许过渡或缓解. 需要完全发育的牙齿抵住难以接近的肩部可能会迫使使用不同的工具或进行额外的操作.
如果牙齿必须与精确定义的带齿配对物配合, 指定所需的牙齿几何形状和适用的标准. 一般的握把滚花注释不定义精密花键或锯齿.
批准取决于滚花的使用方式
对于手动旋钮, 在预期使用条件下检查成品纹理. 戴手套时感觉可以接受的图案,裸露手指上可能会感觉不舒服. 牙齿锋利度, 损坏的边缘, 清洁要求, 最终的涂层都会影响结果.
经批准的样品可以帮助传达外观和感觉. 它应该伴随可测量的要求,其中尺寸, 乐队位置, 或装配间隙事宜.
固定滚花需要不同的批准方法. 当牙齿与配合材料啮合时, 结果取决于两个组件: 牙冠尺寸和牙齿形状, 接收孔, 材料特性, 和接合长度.
光轴 压配合公差原则 提供有用的背景, 但滚花界面会增加牙齿周围的局部变形. 因此,应使用预期的配合材料和装配工艺来评估保留能力.
指定重要的功能结果. 抗旋转性和抗轴向拔出性是单独的要求; 通过一项测试并不代表另一项测试成立. 相关情况, 还要检查插入力和接收部件的损坏情况.
仅凭直径测量无法得出这些结果. 同样地, 视觉上一致的图案并不能证明空心部件在成型过程中保持其孔径尺寸.
对于滚花组件的审查, 标记乐队位置, 图案和间距, 所需成品直径, 相邻配合面, 以及图纸的最后处理. 解释该功能是用于抓握还是保持, 并在适用的情况下包括配合部件的详细信息. 通过我们的 数控车削服务, Rapid Efficient 可审查建议的滚花路线, 使用权, 以及报价前的检验要求.