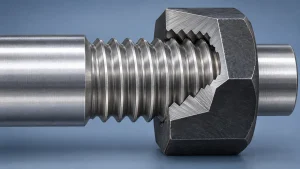

螺纹等级定义了允许的尺寸变化和, 适用时, 螺纹余量. 它们有助于确定配合螺纹的配合方式以及应如何检查每个螺纹特征.
对于统一英制螺纹, A 表示外螺纹,B 表示内螺纹. 6g 和 6H 等公制名称使用不同的系统: 该数字表示公差等级, 而字母标识了公差位置.
对于 CNC 零件, 阅读课程只是决定的一部分. 配合螺纹, 涂层要求, 且检验条件也必须符合. 在电镀前通过检查的螺纹在精加工后可能需要不同的验收限值.
读取整个螺纹名称
类不能自己定义线程. 属于公称直径, 每英寸螺距或螺纹数, 和线程系统.
| 名称示例 | 正在指定线程 | 如何阅读 |
|---|---|---|
| 1/4-20 UNC-2A | 统一英制外螺纹 | 1/4-英制公称直径, 20 每英寸螺纹数, UNC系列, 2A级 |
| 1/4-20 UNC-2B | 内统一英制螺纹 | 公称直径和螺距相同, 符合内部 2B 类要求 |
| M10×1.5-6克 | 公制外螺纹 | 10 公称直径mm, 1.5 毫米间距, 耐受等级6g |
| M10×1.5-6H | 公制内螺纹 | 公称直径和螺距相同, 具有内部 6H 要求 |
这些示例解释了符号. 它们不是制造限制表, 英制和公制示例不可互换.
对于相同的统一螺纹尺寸和系列, 1A/1B 级比 2A/2B 级具有更宽的公差, 而 3A/3B 的公差更严格. 班级 2 是一种常见的通用选择, 但所需的等级应遵循接头的功能和适用的规范.
公制符号将公差宽度与公差位置分开. 6小时内, 大写字母 H 标识基本偏差为零的内部公差位置. 6克以内, 小写字母 g 标识基本轮廓下方的外部公差位置, 提供津贴.
数字 6 并不意味着公制螺纹比统一等级更精确 3 线. 系统使用不同的定义.
一些公制标注包含两个公差代码, 比如4g6g. 第一个适用于节圆直径; 第二个适用于外径. 对于内螺纹, 第二个代码适用于小直径. 当适用的年级和职位相同时,使用单一代码.
使用指定螺纹标准和版本中的极限表. 有关螺纹孔图纸所需的其他信息, 包括可用螺纹深度, 看看我们的 螺纹孔与螺纹孔导轨.
津贴和宽容改变不同的事情
余量在配合螺纹限制之间有意设置偏移. 公差定义了受控尺寸可能变化的程度.
节圆直径是这一区别的核心. 它是假想圆柱体的直径,其中, 对于理想的螺纹, 螺纹脊和相邻螺纹槽在轴向截面上具有相等的宽度. 用卡尺测量外径并不能确定中径.
对于统一外螺纹, 2A 级包括低于基本节圆直径的余量. 3A 级没有余量并使用更严格的公差. 零容差并不意味着零制造公差, 并且它不会变成标准类 3 螺纹形成过盈配合.
当图纸从 2A 变为 3A 时,区别很重要. 该变化会影响允许的变化以及外螺纹极限和基本轮廓之间的可用空间.
Fastenal的螺纹设计参考 解释这些容差和公差关系, 包括电镀如何使用某些外螺纹上的余量.
对于配对来说, 检查两个组件的限制. 在保持内螺纹不变的情况下指定更紧的外螺纹并不意味着, 就其本身而言, 定义成品组件的完整间隙范围.
更严格的班级并不能解决所有关节问题
换班级之前, 找出失败的原因.
如果调整过程中零件移动过度, 配合节圆直径限制可能值得审查. 如果紧固接头在紧固后松动, 预载, 接触面, 加载中, 锁定方式也需要注意. 仅靠更紧密的螺纹配合并不能产生足够的夹紧载荷.
同样地, 螺纹等级未指定材料强度. 度量属性类,例如 10.9 描述紧固件机械性能; 6g描述螺纹公差. 他们回答不同的问题.
攻丝铝外壳还需要足够的螺纹啮合和材料强度. 将其内螺纹从 2B 更改为 3B 不会自动提供抵抗剥离所需的啮合.
对于必须精确定位另一个组件的功能, 单独定义定位要求. 肩部或导向直径可以建立所需的位置,同时螺纹提供保持力. 不要假设线程类单独控制整个组件的对齐.
更严格的公差可以减少制造窗口. 刀具磨损, 过程变异, 毛刺, 相对于允许的限制,完成的更改变得更加重要. 当装配体需要时指定更紧的窗口, 并确认如何生产和检验.
攻丝和螺纹铣削之间的选择仍然是一个单独的工艺决策. 我们的 螺纹铣削与攻丝导轨的比较 涵盖了该选择背后的刀具使用和加工考虑因素.
预算中径处的涂层
螺纹侧面和顶部都有镀层. 获得具有均匀熔敷厚度的理想 60° 螺纹 \(t\), 垂直于侧面测量, 节径变化大约为:\[ |\德尔塔PD| \约4吨 \]
外节圆直径增大. 内节圆直径减小.
这和我们熟悉的不一样 \(2t\) 涂层普通圆柱表面的直径变化. 佛蒙特州盖奇 预镀螺纹引导 解释了 60° 关系以及为什么在计算制造限制时最小和最大涂层厚度都很重要.
考虑一个说明性的配合对,其初始内负外节径差为 0.060 毫米. 假设理想的匹配螺纹几何形状和均匀的沉积 0.008 毫米 在每个被电镀的表面上.
这些是计算输入, 不是 2A/2B 或 6H/6g 的标准限值.
| 涂装条件 | 外部节径变化 | 内节径变化 | 剩余节径差 |
|---|---|---|---|
| 螺纹均未镀 | 0 | 0 | 0.060 毫米 |
| 仅外螺纹电镀 | +0.032 毫米 | 0 | 0.028 毫米 |
| 两根螺纹均经过电镀 | +0.032 毫米 | −0.032毫米 | −0.004毫米 |
对于最后一行:\[ 0.060 – (4 \次 0.008) – (4 \次 0.008) = -0.004\文本{ 毫米} \]
负结果表明该简化模型中存在节径干涉. 这不是轴向间隙的计算, 并且它没有考虑导程误差, 牙侧角误差, 或沉积不均匀.
涂覆两个配合螺纹会消耗两侧的配合空间.
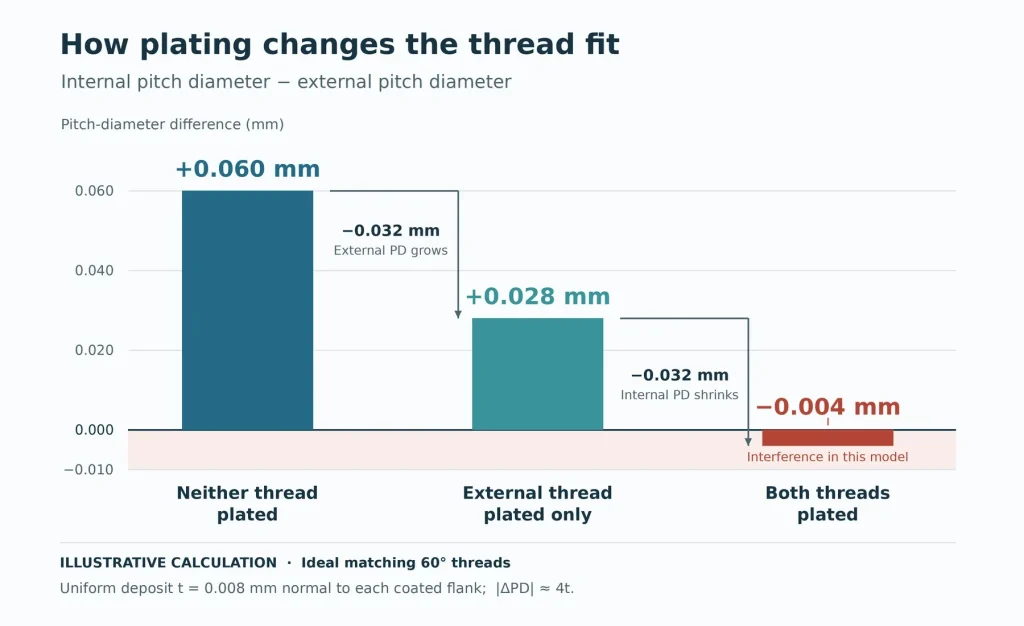
用于生产, 使用指定的涂层范围和适用的螺纹验收规则. 某些规格允许涂层消耗外螺纹余量. 其他人需要规定的最终限制才能在完成后保持满足. 不要假设涂层前后适用相同的规格限制.
阳极氧化也需要单独处理,因为部分氧化物在原始材料内形成. 总氧化物厚度并不自动等于向外尺寸增长. 这 表面处理指南 为协调表面处理要求与加工特征提供更广泛的背景.
将仪表与产品及其验收状态相匹配
检验从产品要求开始: 螺纹标准, 标称尺寸, 沥青, 班级, 和验收条件.
外螺纹通常用工作螺纹环规检查. 内螺纹使用工作螺纹塞规. 仪表必须符合指定的验收限值, 包括对涂层的任何特殊要求.
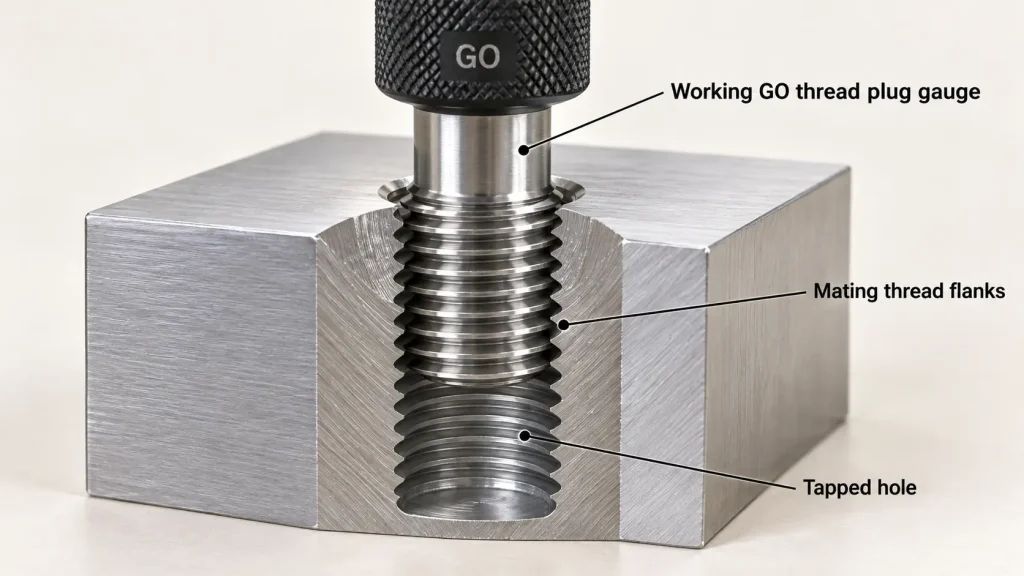
设置插头不同. 用于设定或检查可调螺纹环规. 检查螺纹孔时,不应用它代替工作塞规.
切削刀具的名称是另一回事. H3 丝锥极限描述了丝锥的中径范围; 这并不意味着生成的孔自动为 3B 级螺纹. 选择工具来生成所需的产品限值, 然后检查这些限制.
对于电镀元件, 就加工前的预镀工艺限制和最终验收限制达成一致. 预镀检查可以控制精加工留下的余量. 最终检验必须确保螺纹处于交付状态.
GO 和 NO-GO 检查必须遵循适用的测量标准. 不要对每个线程系统应用通用的 NO-GO 转数. 还要确认哪些要求需要单独检查, 例如大直径或小直径, 全螺纹深度, 以及相对于绘图基准的位置.
使用一个可用螺栓进行试验组装是有用的故障排除证据. 它不会取代指定的检查方法或在允许的配合部件范围内建立互换性.
对于螺纹 CNC 部件, 共享两个配合螺纹标注(如果有), 涂层类型和厚度范围, 待涂覆或遮蔽的表面, 以及所需的检验条件. 通过我们的 数控加工服务, RapidEfficient 可以在报价前审查加工要求并协调提议的精加工和螺纹检验计划.