
CNC加工外包是指将加工工作分配给外部供应商. 订单可能涵盖对买方提供的毛坯或带有材料的完整零件的一项操作, 精加工, 检查, 和包装.
这些安排留给买方不同的工作. 比较报价之前, 定义零件到达时必须处于什么状态, 哪些文件管理生产, 谁可以批准变更.
第一个订单应该建立可重复的切换. 供应商需要明确的制造要求, 而买方需要与已交付零件相关的证据以及可以进行进一步生产的明确时间点.
决定供应商工作的结束地点
当内部能力有限时,外包才有意义, 零件需要内部无法提供的设备或技能, 或需求不能证明专门的内部流程是合理的.
它还可以在买方组织内部留下重要的工作. 仅机械加工的采购可能仍需要进货检验, 外部精加工, 处理器之间的传输, 和最终验证.
将建议的外部路由与实际使用的内部路由进行比较. 包括您的团队剩余的工作. 当两种选择在不同的制造阶段结束时,较低的加工价格并不意味着较低的总成本.
对于买方提供的铸件或部分机加工的毛坯, 也定义传入条件. 库存津贴, 定位面, 材料鉴定, 任何所需的进货检查都会影响供应商是否可以执行下一步操作. 就切割开始前如何处理有问题的毛坯达成一致.
对于完整零件购买, 确定谁协调任何外部热处理, 涂层, 或其他处理. 订单应说明随零件返回的记录和最终检查.
起始问题很具体: 你在购买加工时间吗, 已完成的操作, 或已准备好进行约定的接收检查的成品组件?
发布一组一致的制造文件
可以根据初步模型准备报价. 生产应使用该订单批准的文件.
识别零件号, 图纸修改, CAD模型版本, 参考规格, 以及任何批准的例外情况. 图纸和模型不需要相同的版本标签, 但他们的关系一定要明确.
如果模型和图纸不一致, 在受影响的工作开始之前解决冲突. 必要时说明哪个文件控制每项要求. 车间不必推断不同的孔径是否代表设计变更或过时的文件.
同样的原则也适用于面向制造的设计反馈. 提议的较大圆角半径或宽松的公差仍然是提议,直到授权人员接受为止. 在已发布的文档或与订单链接的受控例外中记录批准的变更.
有用的信息也可以存在于绘图之外. 内部设置可以使用特定的支撑条件来防止薄法兰弯曲, 或者装配测试可能会揭示基本直径检查遗漏的灵敏度. 转移相关知识,而不将每个历史商店习惯变成强制性要求.
接受价格并不能解决悬而未决的技术问题. 如果是材料采购, 夹具准备, 或者在全面审查完成之前可能开始加工, 明确标识正在授权的工作.
比较相同成品条件下的两个报价
考虑一个假设的带法兰的铝制定位套筒. 其外部需要阳极氧化, 而精密孔和法兰接触面必须保持无涂层. 精加工路线完成后,必须验证孔的指定尺寸和形状.
这是一个制造示例, 不是客户项目.
一位供应商报价机加工套筒. 另一位引用带有遮蔽的阳极氧化套筒, 最终检验, 和保护性包装. 两种报价都可能是合理的, 但它们涵盖了不同的交付成果.
| 袖子要求 | 仅机械加工购买 | 成套采购 |
|---|---|---|
| 阳极氧化前的精密孔 | 机加工供应商验证商定的中间条件 | 供应商计划并验证完整路线内的中间条件 |
| 无涂层孔和法兰接触面 | 买方将遮蔽要求纳入整理订单中 | 供应商与精加工供应商协调定义的掩蔽要求 |
| 孔加工完成后验收 | 买方安排最终验证并解决阶段之间的任何差异 | 供应商提供与交付零件相关的商定最终结果 |
| 完成记录 | 买方获取精加工者的记录并将其连接到加工批次 | 供应商返回所需的记录以及已识别的成品批次 |
| 孔和接触面的保护 | 买方为每笔剩余转让定义保护 | 供应商按照商定的保护要求包装成品零件 |
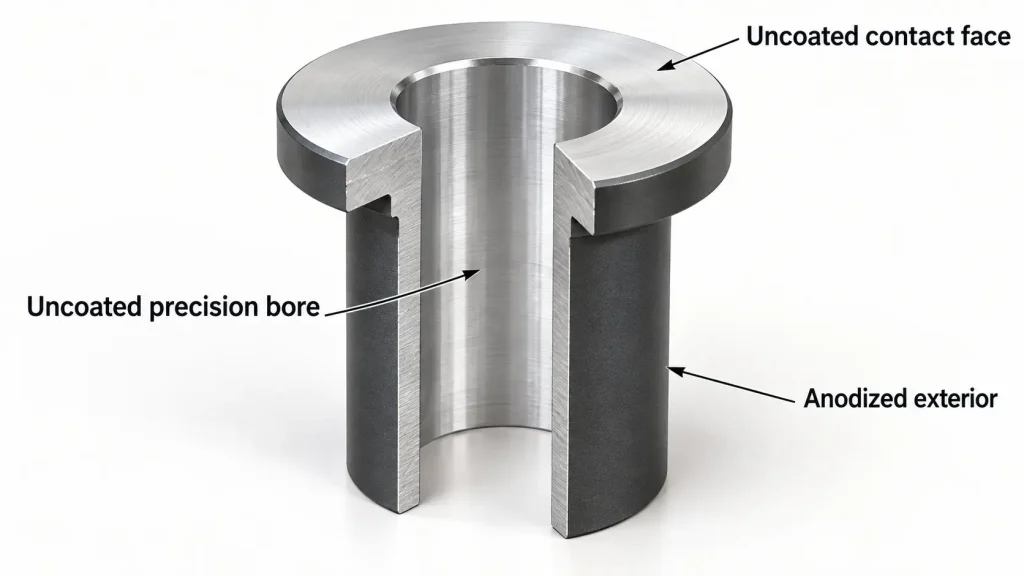
掩盖孔并不能消除指定的最终检查的需要. 买方仍需要证据来证明零件将被接受的条件.
供应商之间工作交叉的地方, 识别每次转移时的检查记录. 合格的中间件和合格的成品件是不同的验收点.
这 CNC加工成本指南 解释主要定价因素. 对于外包决定, 首先使引用范围具有可比性: 物资供应, 制造阶段, 所需证据, 包装, 和交付端点.
对日程表应用同样的规则. 确认报价的交货时间是否在加工完成时结束, 整理完成, 运输, 或到达. 包括在工作继续之前必须进行的任何客户审查.
使用试用批次来测试转移
第一个订单应测试供应商是否可以通过预期路线制造和记录零件.
围绕零件的风险选择试制数量和检验范围. 简单的垫片和具有关键孔的薄壁套筒不需要相同的批准计划.
实用的地方, 试验应代表计划的物质条件, 工件夹持, 终点路线, 及检验方法. 记录试验与预期重复过程之间的显着差异. 手动调整的样品可能会证明适合性,但无需演示如何进行重复批次.
将提交的结果与零件修订版和实际提供的零件连接起来. 单独的尺寸结果, 材料记录, 整理记录, 以及适用这些要求的功能检查.
我们的 首件检验指南 解释如何将设计要求与检查证据联系起来. 这里, 购买决定是在审查证据后发生的.
接受试制件和授权制造剩余数量应有明确的决定.
令人满意的第一篇文章并不能建立长期的过程能力. 这 NIST 过程能力指南 根据规格限制评估稳定过程的变化. 一个合格部件无法提供该证据.
对于小批量工作,有意义的能力研究不切实际, 就适合数量和风险的检查和过程控制达成一致. 不要请求可用数据无法支持的功能编号.
定义工作变动时会发生什么
重复订单可能会在图纸中使用相同的零件号, 物质条件, 整理源码, 或生产安排发生变化.
商定哪些变更需要通知以及哪些变更需要在实施前获得批准. 这些要求应反映其对零件可能产生的影响以及任何适用的客户义务. 常规工具更换并不自动需要与材料替代相同的审查.
对于定位套, 将阳极氧化操作转移到另一个来源可能会影响商定的掩蔽, 处理, 或文件安排. 应在供应商做出变更之前确定该变更是否需要客户批准.
图纸变更还需要在已经进行的工作中明确界限.
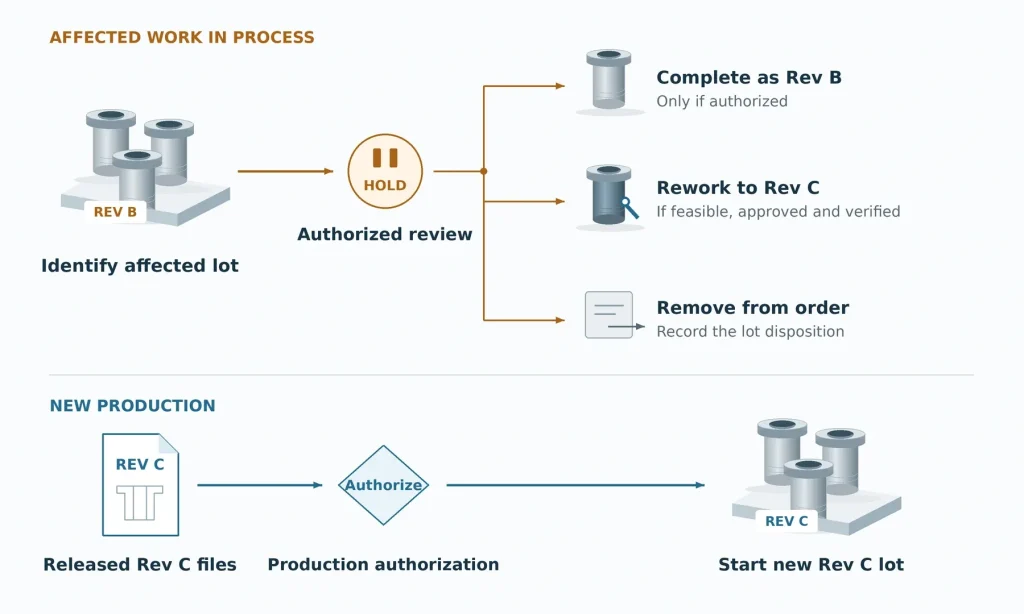
假设修订版 C 更改了套筒的法兰厚度,而修订版 B 批次已部分加工. 发送新图纸并不能决定现有零件会发生什么.
确定受影响的数量及其制造阶段. 然后授权人员需要决定这些部分是否可以完成到旧版本, 根据新要求重新设计, 或从订单中删除. 让决策与地段保持联系.
新版本不应默默地将旧批次变成新版本发货.
同样地, 接受特定的不合格批次不会自动改变未来订单的要求. 记录任何让步的范围以及以后的生产是否仍然遵循原来的要求.
使用可用记录关闭第一个订单: 发布的配置, 接受的例外, 检查证据, 受影响部件的处置, 以及下一个数量的授权. 这为下一个订单提供了明确的起点.
CNC 传输审查, 共享当前图纸和模型, 确定您的团队将保留的运营, 并解释谁将审查试用部件并授权进一步生产. 通过我们的 数控加工服务, Rapid Efficient 可以审查建议的制造范围, 整理协调, 报价前的检验交接.