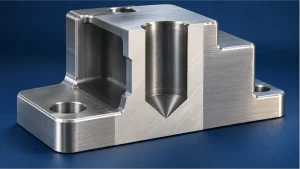

盲孔停止在零件内部而不突破相反的表面. 与通孔不同, 它在底部留下了物质. 该封闭端可以保护外表面, 独立的内部空间, 或提供受控装配功能.
然而, 盲孔不一定有平底. 传统的尖头钻头会留下锥形端部, 并且螺纹盲孔包含不提供完整螺纹的区域.
指定配合零件所需的深度, 然后检查工具和剩余的墙壁是否可以安装在它周围. 当端点不明确时,单个“孔深度”尺寸可能是不够的.
决定底部必须做什么
从组装开始,而不是钻孔操作.
如果销钉位于零件其他位置的肩部上, 盲孔底部可能只需要提供间隙. 当钻尖底部位于所需接合区域之外时,它是可以接受的.
当紧密配合的销进入盲孔时, 还要检查滞留的空气或液体是否有逃逸路径. 一个通风销钉, 救济平地, 或者单独的通风通道可能是合适的, 前提是它保留了所需的定位接触和任何密封功能. 仅额外的底部深度并不能提供通风路径.
如果插入的组件必须靠在底部, 底部成为功能表面. 它的深度, 形状, 表面饰面, 与孔的关系可能需要控制. 尖底无法提供与平座相同的接触效果.
可以使用合适的工具生产平底盲孔, 但“平底”本身并不能定义地板与墙壁相交的角落. 允许的拐角半径, 中心特征, 或缓解可能会影响配合部件是否正确就位.
对于封闭外壳或含流体组件, 确定剩余材料必须分离的内容. 防止可见的突破与为零件的负载和操作条件保留足够的壁的要求不同.
突破是可以接受的, 通孔可以简化工具退出, 排屑, 和检查. 在更改设计之前检查出口毛刺和装配通道.
将全直径深度与钻尖深度分开
对于简单的尖头钻头几何形状, 全直径深度结束于圆柱壁与钻锥相交处. 最深的点位于零件的更深处.
因此,同一盲孔部分上可能会出现三个维度:
- 全径深度: 从指定参考面到所需圆柱孔末端的距离.
- 至最深点的总深度: 从该面到钻尖底部的距离.
- 全螺纹深度: 完整内螺纹的规定轴向长度, 当需要穿线时.
入口倒角可以减少可用于全圆柱或螺纹啮合的长度. 明确定义参考面和控制范围,而不是将这三个维度视为可互换的.
获得理想的锥形钻尖:
点长度 = D ÷ [2 × 棕褐色(θ ÷ 2)]
这里, D 是钻头直径, 我 是夹角.
考虑一个假设的 Ø10 mm 孔,需要 18 全径深度mm, 从入口面测量. 忽略此几何示例的直径和点角变化.
| 包括钻尖角度 | 计算点长度 | 所需的尖端深度 18 毫米全径深度 |
|---|---|---|
| 118° | 3.004 毫米 | 21.004 毫米 |
| 135° | 2.071 毫米 | 20.071 毫米 |
Haas 在其论文中发布了相应的近似点深度系数 机械师参考e 指导: 0.300 118° 的直径乘以 0.207 135° 乘直径.
118°几何形状, 将钻尖放在 18 mm仅生产约 14.996 全径深度mm.
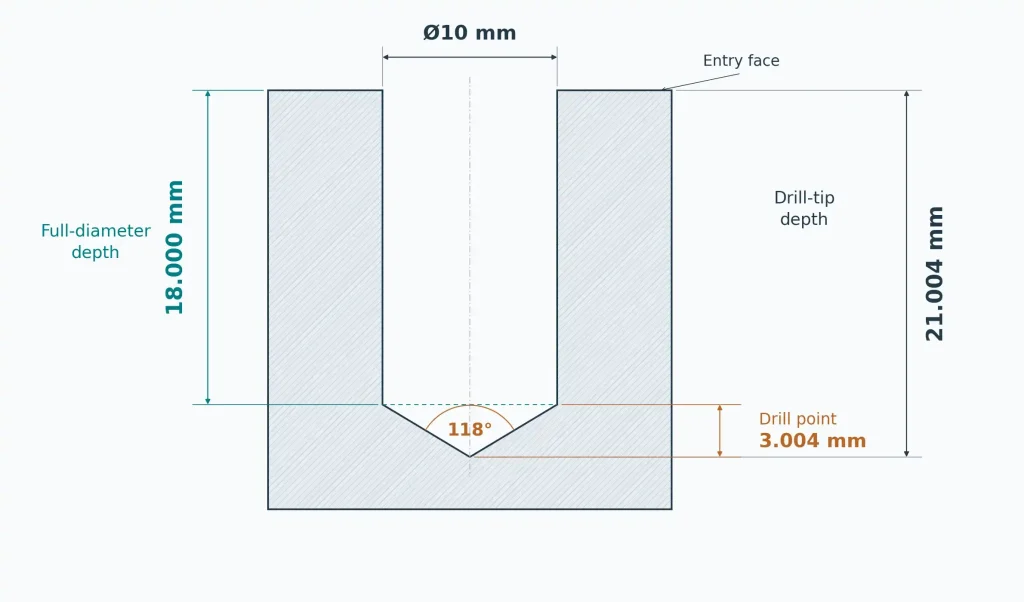
实际的钻尖形状可能与简单的锥体不同. 规划生产时使用所选工具的几何形状. 较短的钻头不会自动使钻头适合材料或切削条件.
对于要铰孔或精镗的孔, 整理工具引入了另一个访问要求. 我们的 铰孔与镗孔导轨 解释了为什么刀尖达到一定深度并不能证明成品直径达到该深度.
检查最深处的剩余墙体
钻锥消耗的材料低于可用孔. 当对面的脸靠近时这很重要.
继续 Ø10 毫米, 118° 具有这些假设设计要求的示例:
- 最小全径深度: 18.000 毫米
- 沿孔轴线的成品件厚度: 24.00 ±0.10毫米
- 最深点下方所需的最少材料: 2.50 毫米
假设入口面和相对面平行且垂直于孔轴线. 这 2.50 mm 要求是设计输入示例, 不是一般的最低墙建议.
最小零件厚度, 允许的最深点是:
23.90 - 2.50 = 21.40 毫米
理想的钻头几何形状需要大约为钻尖深度:
18.000 + 3.004 = 21.004 毫米
由此产生的几何窗口大约为:
21.400 - 21.004 = 0.396 毫米
该窗口必须适应相关的刀具几何形状, 尺寸变化, 深度控制, 及验收要求. 它不会自动成为可用的加工公差.
如果所需的全直径深度增加到 18.500 毫米, 同样的理想钻点达到大约 21.504 毫米. 最小零件厚度, 仅有的 2.396 毫米 仍然低于该点, 低于指定的 2.50 毫米要求.
增加可用深度可能会使所建议的几何形状无法满足底壁要求, 即使标称部分看起来仍然足够厚.
可能的改变包括减少所需的参与, 增加局部厚度, 或查看不同的底部几何形状和加工路线. 适当的选择取决于功能的功能.
对于有角度的孔, 附近的口袋, 弯曲的外部, 或交叉通道, 轴向厚度计算可能会错过最近的材料边界. 检查完整的几何形状及其公差.
全线程需要自己的深度
盲螺纹孔需要紧固件必须啮合的完整螺纹. 切削丝锥的引线和端部几何形状也需要空间.
底部丝锥的导程比许多其他丝锥设计更短, 但它的末端并没有形成完整的螺纹. “触底”一词并不能消除底部间隙.
将这些要求分开:
- 所需全螺纹深度及其参考.
- 准备好的孔的可用直径和深度.
- 所选工具引线的空间, 末端几何形状, 和运动.
- 需要间隙来管理切屑并避免底部接触.
不要用每个盲螺纹的固定额外深度余量来取代该审查. 水龙头设计, 沥青, 材料, 切屑形成, 和可用空间都会影响需求. 成型攻丝可避免切屑,但仍需要合适的材料, 受控预备孔, 和工具间隙.
切屑也必须有疏散通道. 在许多盲孔切割应用中, 合适的螺旋槽丝锥将切屑拉向入口. 刀具选择应根据实际材料和孔的情况.
空间有限的地方, 比较可用的攻丝和螺纹铣削选项. 这 螺纹铣削与攻丝导轨的比较 更详细地涵盖该流程决策.
最后, 检查装配位置的紧固件. 它在配合部件下方的投影取决于紧固件长度和夹紧的堆叠. 尖端或不完整的螺纹可能会在接头座之前发生干涉.
在配合面闭合之前变紧的螺钉未表现出正确的夹紧力.
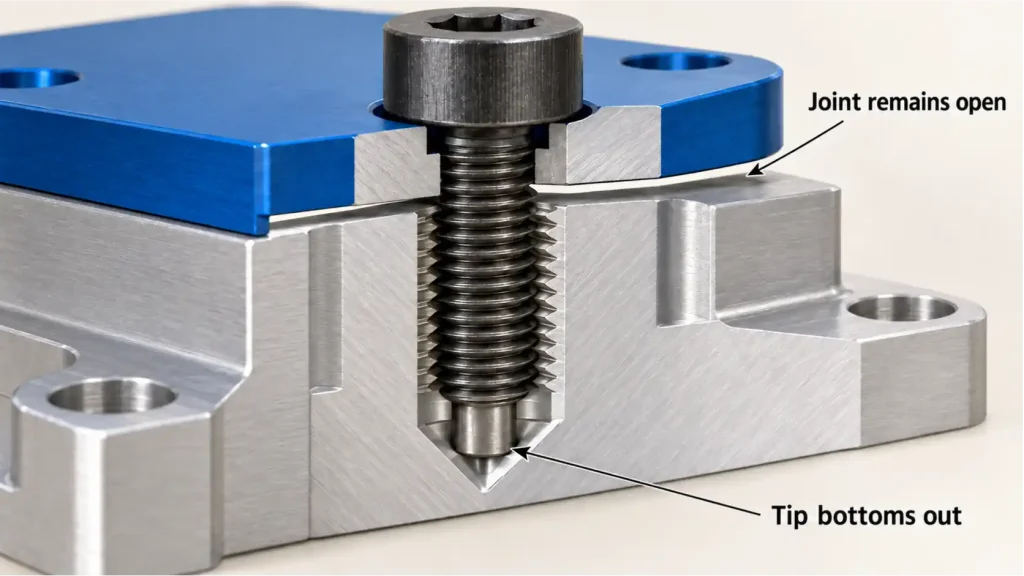
更深的钻锥可以提供尖端间隙,同时不增加完全的螺纹啮合. 反过来, 较长的螺纹区域并不能保证过长的螺钉可以在不触底的情况下就位.
将测量触点与指定深度匹配
选择深度计之前, 识别被接受的表面或边界.
窄探头和宽探头, 平头杆可以停在同一锥底孔的不同位置. 宽杆在到达最深点之前可能会接触圆锥体. 该读数并不直接确定圆锥尖端或全直径壁的末端.
| 图纸要求 | 检查必须确定什么 | 无法解释的深度阅读可能会错过什么 |
|---|---|---|
| 最小全径深度 | 所需圆柱直径结束的地方, 相对于参考面 | 窄探头可能会进入锥体并报告更深的值 |
| 至最深点的最大深度 | 允许的最深材料去除 | 广泛的接触可能会停在锥体的更高处 |
| 平坦的座位深度 | 实际座位位置及所需条件 | 一个毛刺, 中心特征, 或角接触可能会提前停止探头 |
| 最小全螺纹深度 | 使用商定的测量方法的完整螺纹的可用范围 | 量规引线几何形状和底部接触会影响表观插入 |
| 最小剩余墙 | 内部底部与相关外表面之间的关系 | 仅从一个面测量的深度可能会忽略零件厚度的变化 |
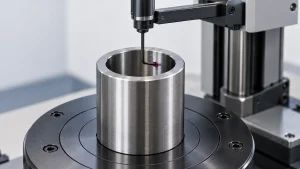
对于全直径深度, 适当设计的深度塞可能会有用, 但它的直径, 端部形状, 带领, 和参考必须符合预期的检查. 插入孔中的方便销钉并不自动成为有效的深度计.
同样地, 如果没有定义的深度验证方法,则不应假定正常的 GO/NO-GO 线程检查报告可用的线程深度. 确定仪表的参考值和导程与图纸要求的关系.
CMM 可以评估可接近的孔和底部几何形状, 前提是触控笔可以到达必要的表面. 将直接测量的特征与通过拟合锥体或其他几何模型推断的尺寸区分开来. 这 三坐标测量机检验指南 解释为什么探头访问和评估策略属于检查计划.
测量前清洁孔. 碎屑或毛刺可能会造成错误接触,并且还会干扰后续组装. 残留的液体或碎片会影响功能的地方, 在制造审查中包括清洁和验证要求.
供报价, 提供显示所需可用深度的剖面图, 允许的底部形状, 和最近的材料边界. 当装配间隙至关重要时,包括配合销或紧固件突出部分. 通过我们的 数控加工服务, RapidEfficient 可以在报价前审查这些要求是否留下了实际的加工和检验路线.