
机加工套筒可以具有圆形横截面和可接受的孔径,但仍不符合其圆柱度要求. 缺少的信息是这些部分如何沿着孔形成一个连续的表面.
圆柱度控制整个圆柱面的形状. 该表面必须安装在两个按指定径向距离分开的同轴圆柱体之间. 该要求不使用数据, 并且它没有确定孔相对于安装面或其他孔的位置.
对于买家或检验员, 实际问题是测量是否覆盖绘图控制的表面. 直径读数, 圆度结果, 圆柱度结果回答不同的问题.
将圆柱度值读取为径向间隙
圆柱度符号为 ⌭. 将此符号与以下内容结合起来的标注 0.010, 在使用毫米的绘图上, 指定径向厚度为的公差带 0.010 毫米.
两个边界圆柱体共享一根直轴. 它们的半径因公差而异:
公差带厚度=外筒半径-内筒半径
三丰的 几何公差带 插图 显示圆柱表面区域和其他几何公差区域之间的区别.
该值不是 ±0.010 mm 直径余量. 它也没有描述直径的实心圆柱体 0.010 孔轴线必须位于的毫米范围内. 控制对象为表面.
标准圆柱度标注没有基准参考,并且当特征偏离最大材料条件时不会获得额外公差. 绘图仍需要单独的尺寸限制, 以及装配所需的任何位置或方向控制. 适用的尺寸信封要求也仍然相关.
表面纹理是另一个单独的要求. 表面可以具有较低的粗糙度但仍保持锥形或桶形.
圆形截面可以形成桶形孔
考虑具有这些绘图要求的说明性套筒:
- 孔径: 20.000–20.040 毫米
- 受控的圆柱长度: 60 毫米
- 圆柱度公差: 0.010 毫米
假设孔是轴对称的: 每个横截面都是一个完美的圆, 所有截面中心均位于一根直轴上, 并且直径沿长度平滑变化. 最小直径出现在末端附近, 最大的出现在中间.
这些是用于解释几何形状的假设尺寸, 不是生产结果或加工能力声明.
| 沿受控表面定位 | 断面直径 | 截面半径 |
|---|---|---|
| 靠近入口处 | 20.010 毫米 | 10.005 毫米 |
| 中间 | 20.034 毫米 | 10.017 毫米 |
| 靠近远端 | 20.010 毫米 | 10.005 毫米 |
每个直径均在规定的尺寸限制内. 在这个理想化模型中,每个部分的圆度误差为零.
然而, 圆柱表面需要一个径向区域:
10.017 - 10.005 = 0.012 毫米
因此,孔径超过 0.010 mm 圆柱度公差 0.002 毫米.
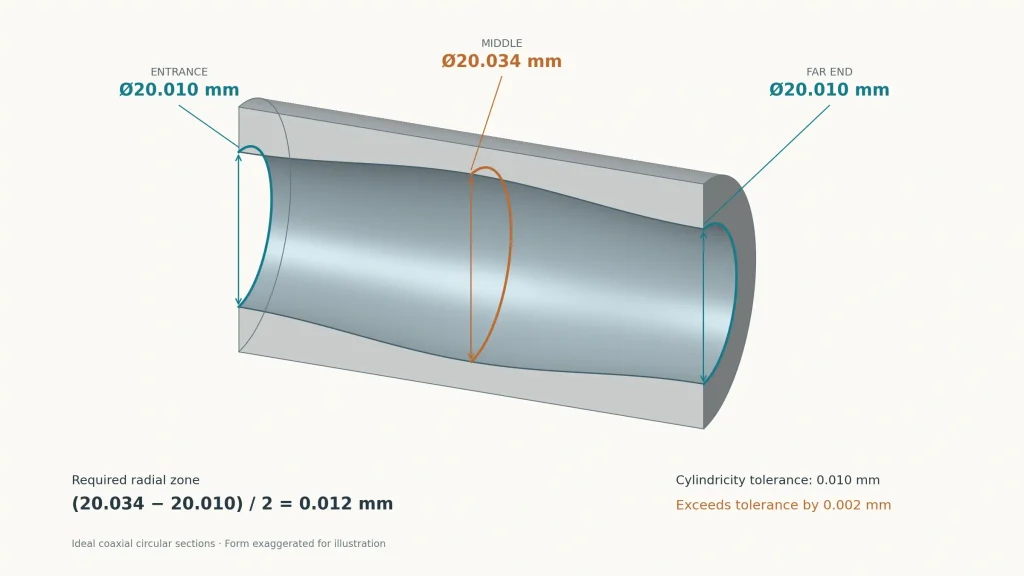
中间部分比较大, 所以孔有一个桶形的内部轮廓. 每个部分可以是圆形的,而整个表面需要更宽的圆柱形区域.
循环性评估各个部分; 圆柱度通过控制的长度评估表面.
对于这个特定的模型, 径向形状差等于直径分布的一半:
(20.034 - 20.010) ÷ 2 = 0.012 毫米
请勿将该快捷方式应用于任意测量的孔. 洛宾, 流离失所的分区中心, 弯曲的中心路径需要一起评估表面点. 最大和最小直径列表无法涵盖所有这些条件.
保持成形轴与装配轴分开
用于评估圆柱度的同轴圆柱体安装在受控表面上. 它们的轴不会自动成为装配体的基准轴.
几何形状完美的孔可以相对于安装面倾斜,并且仍然具有零圆柱度误差. 两个单独的孔均可满足圆柱度,但无法达到所需的对准要求.
当图纸旨在控制轴承座时,这种区别很重要, 定位孔, 或旋转日记帐. 设计师需要确定功能关注点是否是一个表面的形状, 它与另一个特征的关系, 或两者兼而有之.
总跳动引入了基准轴关系. 圆柱度独立于该关系来评估形状. 我们的 同心度和跳动指南 解释那些相邻的控件.
使用拟合轴进行无基准形状计算是合适的. 从单独的位置或跳动评估中删除所需的基准关系是不同的操作,并且可能会使结果无效.
选择可以揭示误差的测量路径
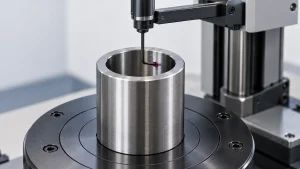
专用形状测量仪器或合适的坐标测量机可以评估圆柱度. 仅凭仪器名称并不能确定测量是否充分.
该计划需要要素周围的周向覆盖和沿要素的轴向覆盖. 从孔几何形状和过程可能产生的形状误差中选择路径.
| 待调查的表面状况 | 有限的检查可能会错过什么 | 需要审查的测量覆盖范围 |
|---|---|---|
| 桶形或沙漏形 | 端部直径可以一致,而中间直径不同 | 中间和中间深度的剖面, 由轴向覆盖支撑 |
| 入口附近的喇叭口 | 在更内部进行的测量可能会错过放大的区域 | 靠近圆柱端的紧密间隔测量, 定义了倒角和边缘排除 |
| 围绕一个截面进行波瓣切割 | 一些接触方向可能会错过高峰和低谷 | 圆周轨迹或足够密集的角度采样 |
| 弯曲或漂移的中心路径 | 单独的圆度结果可以隐藏截面之间的关系 | 在一个圆柱体计算中同时评估多个深度的表面数据 |
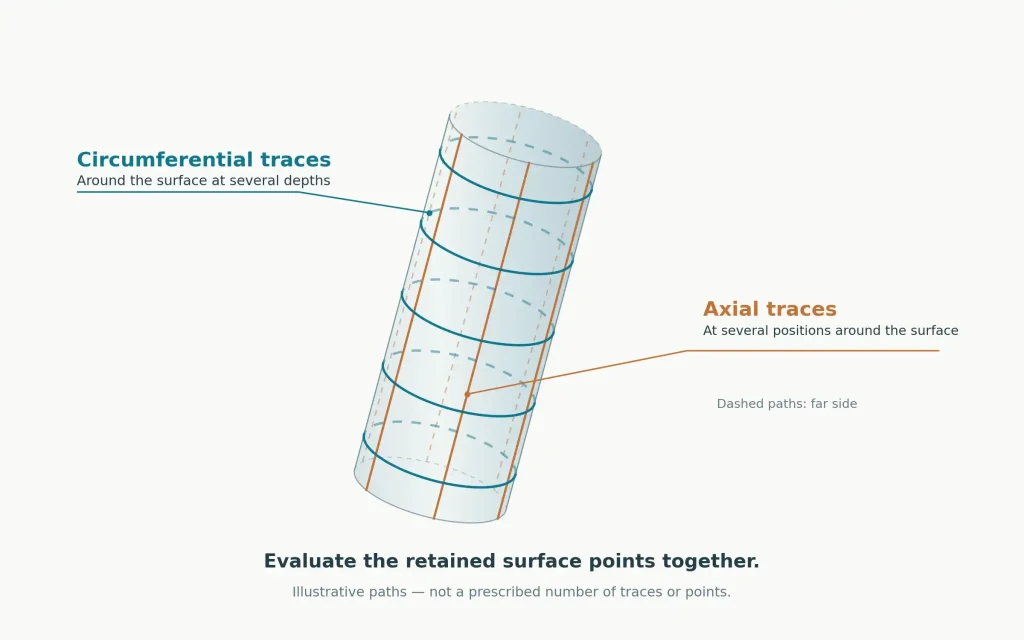
没有证明每个孔的通用截面数或点数. 必要的覆盖范围取决于特征长度, 预期错误模式, 宽容, 使用权, 和测量不确定度.
校准的两点孔径计可用于检查局部尺寸并检测深度的某些变化. 它不重建完整的圆柱表面. 同样地, 通过塞规可以验证该塞规设计的边界,而无需产生单独的圆柱度值.
对于盲孔, 确认手写笔可以到达底部的距离以及实际控制的是哪个表面. 无法进入的区域不应从验收要求中悄然消失.
保持零件清洁和热稳定. 沿套筒的处理和温差会影响测量. 从零件建立稳定时间, 环境, 并需要不确定性,而不是假设一个等待期适合每个组件.
对于薄袖来说, 定义支撑或约束条件. 当套筒被夹具扭曲时进行的测量可能无法代表其释放的形状.
一起评估表面点
CMM 无需评估圆柱度即可报告多个良好的圆度结果. 仅报告独立拟合的圆,不会评估它们与共享圆柱体的关系.
保留表面数据并应用预期的圆柱形状计算. 六边形的 圆柱度评估文件 解释采样和拟合如何影响报告的结果.
最小区域计算寻找包围测量点的径向间距最小的两个同轴圆柱体. 最小二乘拟合可最大限度地减少与参考圆柱体的平方偏差.
对于相同的保留点, 绕最小二乘轴的径向分布不能小于最小区域最优值. 配件, 过滤, 和拒绝点是单独的操作; 它们不应被视为不同结果的可互换解释.
更好的拟合程序无法恢复从未测量过的表面峰值.
比较供应商和客户报告时, 审查:
- 受控长度和任何排除的区域.
- 部分位置, 角度采样, 和扫描路径.
- 气缸装配及评价方法.
- 拒绝点的过滤和处理.
- 零件支持, 温度, 和测量不确定度.
不要仅仅为了获得通过的号码而更改这些设置. 接近容忍极限, 应用商定的验收规则并了解测量不确定度.
这 三坐标测量机检验指南 为将报告结果与绘图要求联系起来提供更广泛的指导.
调整直径前先修正形状
桶孔示例还解释了为什么均匀直径偏移可能无法解决问题.
在简化模型中, 将每个直径增加相同的量将使两个极限半径均等地向外移动. 他们的差异依然存在 0.012 毫米. 尺寸发生变化, 但形式错误并没有.
选择纠正操作之前, 确定表面与所需圆柱体的偏离位置. 可重复锥度, 扩大的入口, 和有叶部分需要不同的调查. 相关因素可能包括工具偏转, 支持, 钳位畸变, 工具状况, 或精加工刀具沿孔的接触.
薄套筒会在局部下颌压力下变形,并在释放时改变形状. 取决于几何形状, 分布夹紧接触, 减少夹紧力, 或者使用合适的轴向夹紧装置可能会有所帮助. 在将切削刀具视为唯一的误差源之前,比较夹紧和释放的形状.
珩磨可以纠正选定的孔形状误差,当工具, 津贴, 和几何支持该校正. 它还可以去除材料. 在示例中, 将较小的部分移向较大的中间部分可以改善形状, 但最终孔径仍必须满足其尺寸上限.
这 珩磨工艺指南 解释了为什么在规划路线时传入错误和可用库存很重要.
图纸应清晰标明圆柱面和控制范围. 独立的轴承区域, 减压槽, 倒角, 和中断的区域可能需要澄清. 热处理后确认是否验收, 涂层, 或其他可以改变最终表面的操作.
对于圆柱度关键的零件, 共享孔径或轴直径限制, 控制长度, 壁厚, 以及任何现有的表格报告. 通过我们的 数控加工服务, RapidEfficient 可以在报价前审查建议的加工顺序和检验要求, 包括可用的测量访问是否支持指定的控制.