
孔可以通过直径检查但仍然无法使用. 入口可能比洞的其余部分更宽. 中间可能是桶形的. 横截面可以是波瓣状的, 或者表面的润滑和密封纹理可能错误. 哪怕是一个回合, 光滑孔的轴线可能位于错误的位置.
“磨光孔”的指令使这些问题没有得到解决. 选择珩磨工艺之前, 识别错误, 检查材料的剩余位置, 并决定如何检查成品孔.
快速解答: 传统的刚性珩磨使用磨石,在预加工的孔上膨胀. 刀具旋转并沿孔来回移动. 剩余库存充足, 它可以改善直径, 所选表格错误, 和表面纹理. 它无法使过大的孔变得更小. 普通浮动精加工珩磨通常沿着现有的孔轴线, 因此不宜作为校正相对于外部基准的位置或角度的主要操作. 指定尺寸, 形式, 基准关系, 和纹理分别.
从孔径误差开始
选择刀具之前测量传入孔. 一个小, 统一余量提供了与锥形孔不同的工作, 宽阔的入口, 或弯曲的中心线.
下图主要适用于常规刚性珩磨. 其目的是确定哪些错误可以纠正以及哪些错误可能阻止纠正.
| 来料条件 | 珩磨可以纠正什么 | 主要限制 | 如何检查 |
|---|---|---|---|
| 孔径均匀偏小 | 使直径接近最终尺寸 | 在整个工作长度内必须保留足够的可移动库存 | 多个深度和角度位置的直径读数 |
| 锥度 | 经常减少沿孔的直径变化 | 最大的部分仍须留有余量; 行程和工具接触必须适合误差 | 直径图和轴向形状轨迹 |
| 喇叭口处于开放端 | 有时减小宽入口和较小孔径之间的差异 | 入口的尺寸必须保持在允许进一步拆除的范围内 | 端到中心尺寸比较和形状测量 |
| 桶形孔 | 有时使较小的端部区域更靠近中间直径 | 最大的中间部分仍须留有可用余量 | 通过全长和形状分析进行测量 |
| 波瓣或不圆截面 | 经常改善真圆度 | 工具接触, 石材状况, 墙体刚度, 和津贴限额修正 | 指定深度处的圆度痕迹 |
| 纵向波纹度 | 可以减少沿墙的选定波浪 | 结果取决于波长, 接触长度, 指导, 和剩余库存 | 轴向轨迹或圆柱度测量 |
| 沿孔中心线弯曲 | 长的或引导的工具可以改善弯曲的中心线 | 这需要有计划的纠正过程; 外部位置和角度仍需要单独控制 | 中心线分析和基于数据的检查 |
| 轴位置或角度超出公差 | 普通浮动精加工珩磨通常不是可靠的修正 | 在合适的数据控制操作中建立所需的轴 | CMM 或专用的基于基准的测量 |
| 孔已经过大 | 仅靠珩磨无法恢复原来尺寸 | 进一步的材料去除使孔径更大 | 选择维修或更换路线之前先确认尺寸 |
| 尺寸和形状是可以接受的, 但需要去釉或去毛刺 | 合适的柔性研磨工具可以修整表面或边缘 | 材料去除不得使孔超出其尺寸或边缘限制 | 质地, 边缘条件, 和最终尺寸 |
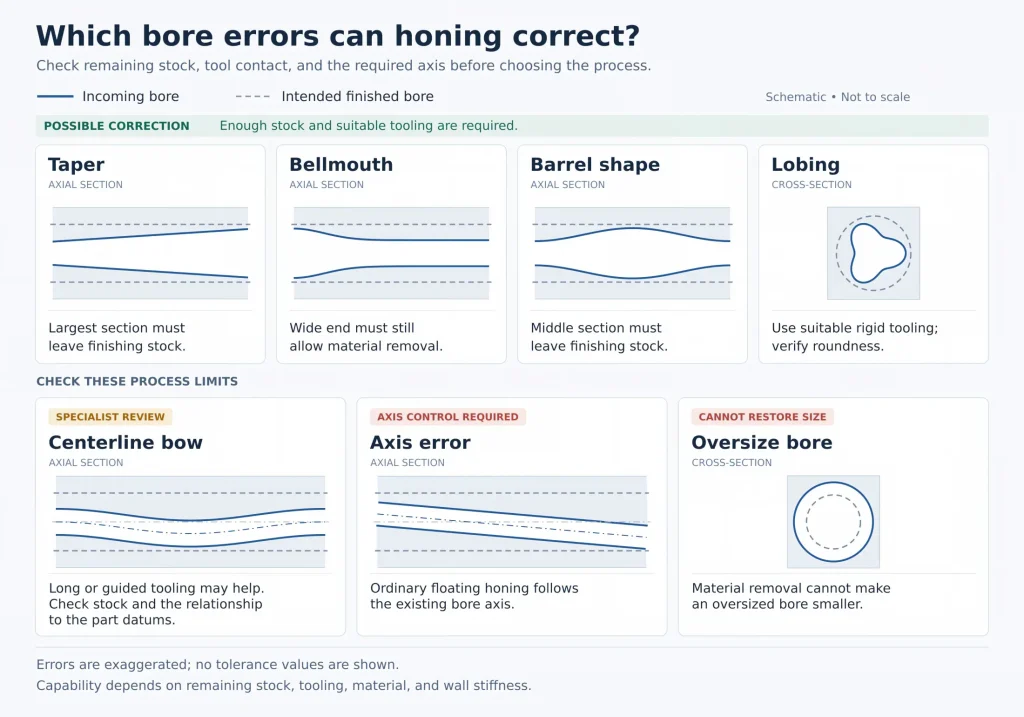
地图标识了可能的路线, 不保证机器能力. 将测量误差与实际材料进行比较, 硬度, 孔径长度, 使用权, 工装, 以及批准操作前的剩余津贴.
不同的珩磨方法有不同的作用
“珩磨”一词涵盖了多种刀具布置和精加工任务. 它们不应被视为可互换.
| 方法或整理方法 | 主要工作 | 合适的启动条件 | 重要限制 |
|---|---|---|---|
| 刚性长行程珩磨 | 控制尺寸, 所选表格错误, 和交叉阴影纹理 | 具有足够精加工余量的预加工孔 | 不会自动校正相对于外部基准的轴 |
| 单程珩磨 | 重复生产孔的尺寸和精加工, 通常通过计划的工具顺序 | 一致的预钻孔和为零件开发的工艺 | 其校正行为不同于往复式长行程珩磨 |
| 灵活或毛刷珩磨 | 脱釉, 去除选定的毛刺, 或减少表面峰 | 尺寸和基本形状已经可以接受 | 当需要进行有意义的几何校正时,无法替代刚性珩磨 |
| 线路珩磨 | 调整相关孔的尺寸并改善其共同对准 | 具有合适库存的串联孔, 间距, 和工具支持 | 仍需要指定和检查与外部零件基准的对齐 |
| 高原珩磨 | 减少高表面峰值,同时保留有用的谷值 | 滑动或密封副的明确表面要求 | 仅低 Ra 值并不能证明平坦表面 |
高原珩磨描述了表面目标和精加工顺序. 可使用刚性或柔性研磨工具, 所以它与表中的其他方法重叠.
刚性珩磨工具也可以使用浮动或铰接安装装置. 刚性磨料接触不会, 就其本身而言, 根据零件基准建立孔轴线.
例如, 液压套筒可能需要刚性珩磨来校正锥度, 接下来是一个单独的步骤来产生所需的纹理. 仅需要跨孔去毛刺的孔可能需要更轻的研磨处理.
珩磨改变尺寸, 形式, 和纹理在一起
更改一项珩磨设置会影响孔径大小, 形式, 和表面纹理.
- 在狭窄区域进行更多的停留可以消除多余的库存, 但它也会改变局部纹理和循环时间.
- 旋转和轴向行程创建交叉表面线. 改变它们的速度比会改变剖面线角度.
- 磨料类型, 纽带, 砂砾, 石材状况, 珩磨液影响切削, 热, 结束, 和工具磨损.
- 宝石长度和导向会影响工具可以纠正的形状误差.
- 珩磨压力和夹紧会使薄套筒变形. 这些力消除后,其孔径可能会发生变化.
选择提高 Ra 的设置也可能改变直径. 为减小锥度而进行的冲程调整可能会改变孔端部. 检查更改工艺后的其他验收特性.
通用珩磨表面光洁度表无法定义完整的操作. 它的值可能来自不同的材料, 工具, 或测量方法. 使用绘图来定义所需的结果, 然后选择实际孔的工艺设置并在合适的零件上验证它们.
进料孔必须留下可修正的毛坯
珩磨通常在钻孔之后进行, 转动, 旋转, 磨削, 或者 镗孔加工. 当必须首先从安装面建立轴时,镗孔很有用, 外径, 另一个钻孔, 或绘图的基准参考系.
余量是珩磨去除的剩余材料. 一个标称余量并不表明该材料是否可以在整个圆周和沿工作长度上使用.
较宽的入口可能会留下太少的原料来去除喇叭口. 较深的划痕可能需要比尺寸限制允许的更多去除. 偏置预孔的一侧可能会超出预期的成品气缸, 即使测量的直径小于尺寸. 不能依靠普通的浮动珩磨来恢复与基准相关的误差.
珩磨前, 查看:
- 多个深度的最小和最大传入直径.
- 锥度, 洛宾, 波纹度, 和任何中心线弓.
- 热处理后剩余余量, 适用时.
- 从基准建立所需轴的操作.
- 可能会改变孔径的后续操作, 包括涂层, 热处理, 或压装.
- 夹紧力和珩磨力下的壁刚度.
如果硬化改变了孔形状, 最终珩磨可能属于热处理之后. 如果涂层形成工作表面, 该过程必须考虑涂层厚度以及涂层是否可以磨削. 根据零件要求设置顺序.
说明余量是径向的还是直径的. 对于同心圆孔, 直径余量是径向余量的两倍; 混合约定可能会导致错误的起始大小.
最终的配合还取决于配合部件和检查状态. 这 CNC加工公差指南 解释了尺寸如何, 几何学, 和加工条件影响验收.
孔端控制珩磨结果
入口附近的工具接触发生变化, 通孔出口, 或盲底. 这些区域往往决定全通径能否满足图纸要求.
在通孔中, 受控的超行程让部分石材移动到工作表面的末端之外. 过冲程过少或过多都会造成去除不均匀和形状错误. 正确的数量取决于宝石的长度, 支持, 和孔几何形状.
盲孔限制一端的行程. 底部附近的释放槽可为石头提供超出工作表面的空间. 凹槽还必须适合零件的强度, 密封, 和清洁度要求.
如果不允许救济, 特殊盲孔工具, 较短的石头, 受控的笔画, 适当的流体输送仍然可以使珩磨变得实用. 供应商在报价前必须检查所需的成品长度和底角几何形状.
在底部额外停留并不能自动解决问题. 激进的短行程可能会不均匀地磨损宝石的前部,并在这些行程反向的地方产生局部扩大的区域. 沿孔检查结果, 不仅在底部.
浮雕长度和底部附近任何允许的过渡应与实际宝石相匹配, 导鞋, 和心轴. 不要根据通用槽宽比来分配它们,或者假设盲孔需要宽松的公差而不检查工具.
短孔可能为标准工具提供的指导太少. 串联孔增加了另一个问题: 可接受的单个直径并不能证明有共同的轴线. 共同协调很重要的地方, 评估线珩磨或其他合适的引导过程.
交叉孔和中断改变工具接触
径向端口, 油槽, 键槽, 和槽中断孔壁. 当石头穿过一个开口时, 联系消失并返回. 这可能会导致磨料磨损, 边缘损坏, 或冲蚀——开口周围额外的材料去除.
更宽的石头, 更宽的导靴, 或者合适的多石工具可能有助于弥补中断. 所需的支撑取决于开口尺寸和间距, 墙体刚度, 库存去除, 和刀具几何形状. 如果没有特定工艺的支持,固定的石材宽度与端口直径的比率不应成为图纸要求.
加工计划应定义:
- 交叉孔是在最终珩磨之前还是之后制作.
- 工具如何在不抓住或失去支撑的情况下穿过每个开口.
- 允许的边缘断裂和端口扩大的限制.
- 如何毛刺, 筹码, 并从交叉通道中去除松散的磨料.
- 哪些孔洞完工后需要进行局部检查.
如果珩磨后钻十字孔, 其突破毛刺可能会损坏成品孔. 如果先钻孔, 珩磨工具必须能够处理断续接触. 选择特征及其功能的序列.
当孔径和形状已经可以接受时,灵活的工具可以帮助进行跨孔去毛刺. 它不应取代旨在校正锥度或圆度的严格流程.
Sunnen提供单独的 珩磨技术指南 用于盲孔, 间断钻孔, 和串联孔. 在检查特定零件的工具接触和访问权限时,这些是有用的参考.
剖面线和高原纹理必须与功能相匹配
旋转和往复运动工具在孔壁上产生交叉线. 它们的角度取决于旋转表面速度和轴向行程速度.
液压密封件, 滑动线轴, 发动机气缸, 和静定位套有不同的表面要求. 没有适合所有应用的单一剖面线角度.
当角度很重要时, 指定其允许范围以及测量方式. 说明角度是从孔轴还是交叉线之间测量的. 这些约定对同一表面给出了不同的数字.
Ra 本身可能隐藏重要的差异. 具有相似 Ra 的表面可以具有不同的峰高, 山谷结构, 波纹度, 或孤立的划痕. 这些差异会影响磨合, 润滑, 和密封.
高原珩磨减少高峰,同时保留有用的山谷. 当函数需要超过 Ra 的值时, 该规范可能包括来自材料比率曲线的参数:
- RPK: 降低峰高, 描述上峰区域.
- 瑞克: 核心粗糙度深度, 描述轮廓的中心区域.
- 房车: 减少谷深, 描述下山谷地区.
定义适用的标准, 过滤, 评估长度, 追踪方向, 和接受限度. 这些参数描述了表面; 他们没有独立证明密封性能.
ISO 21920-2:2021 定义了轮廓表面纹理术语和参数并取代了已撤销的 ISO 13565-2:1996. 对于现有绘图, 在更改表面测量方式之前确认指定版本.
我们的指南 CNC加工零件的表面光洁度要求 涵盖更广泛的绘图要求. 用于珩磨孔, 还要检查金属是否有撕裂或折叠, 深划痕, 嵌入磨料, 以及工具尚未完全清理的区域.
一个孔需要四个单独的验收问题
每个验收问题都需要图纸要求和合适的测量方法.
| 验收问题 | 需要指定什么 | 为什么仅直径是不够的 | 合适的证据 |
|---|---|---|---|
| 孔径尺寸是否正确? | 直径限制, 合身, 测量温度, 以及是否包含涂层 | 一种读数会忽略沿长度或孔周围的变化 | 在定义的深度和角度位置处校准尺寸读数 |
| 孔的形状是否正确? | 圆度, 直线度, 圆柱度, 或功能所需的其他形式限制 | 局部尺寸可以通过,而孔仍保持凸角, 锥, 鞠躬, 或喇叭口 | 形成具有适当覆盖范围的痕迹或商定的测量图 |
| 轴的位置和方向是否正确? | 基准和所需位置, 方向, 或与其他功能的关系 | 良好的内部形状不会与零件建立轴关系 | 基于基准的 CMM 或专用功能测量 |
| 表面是否适合其工作? | 粗糙度参数, 平铺或交叉划线, 高原要求, 和清洁度 | 尺寸读数并不能说明峰值, 山谷, 划痕, 或残留物 | 纹理痕迹, 指定角度检查, 以及表面和清洁度检查 |
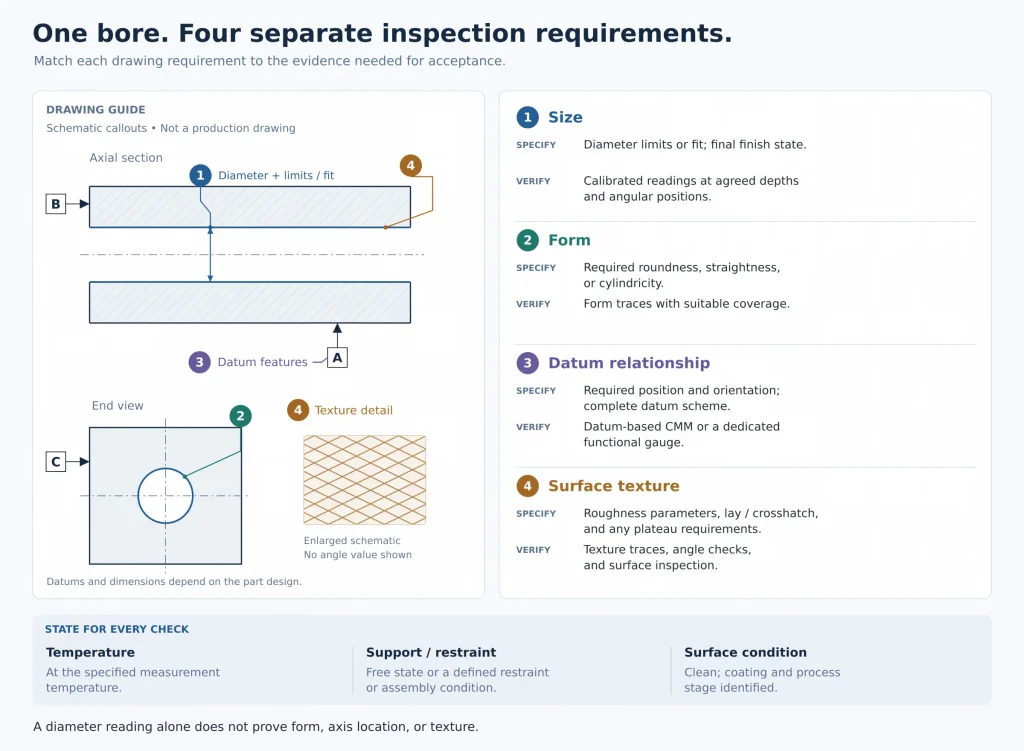
生产前同意这些要求. 这使得机械师和检验员能够获得相同的验收结果.
适用于薄套管或组装外壳, 还说明这些检查是否适用于自由状态或规定的约束或组装条件. 夹紧时测量的孔在释放后可能会发生变化.
测量您要求珩磨修正的误差
塞规可以提供有用的限制或功能检查, 取决于其设计. 没有提供详细的锥度图, 洛宾, 或轴位置.
两点孔规比较选定深度和角度位置的直径. 它可以揭示一些尺寸变化, 但某些叶形形式可能会逃脱两点检查. 不要提供一些直径读数作为完整的圆度验证.
空气测量可以支持快速重复检查. 其响应取决于喷射装置, 电路, 大师, 和测量程序. 仅针对直径设计的装置并不能证明所有形状或基准要求.
当圆度或圆柱度控制功能时, 使用适当的形状测量,具有足够的截面和轴向覆盖范围. 当关注孔位置或角度时, 使用基于数据的检查. 这 三坐标测量机检验指南 解释为什么对齐, 探针访问, 并且抽样必须符合所报告的特征.
表面纹理需要自己的测量设置. 触针几何形状, 追踪方向, 过滤, 评估长度, 跟踪位置可以改变结果. 剖面线角度可能需要受控成像. 验收测量前,清洁零件并使其达到规定的检验温度.
生产仪表可以缩短每次检查的时间, 但有专用的航空插头, 大师, 固定装置, 和校准增加了设置成本. 详细的形状和纹理测量可能需要更多的检查时间. 从特征风险中选择方法和采样频率, 制程能力, 客户要求, 和生产量.
一个有用的 首件检验 可以建立传入孔条件, 最终尺寸图, 所需表格痕迹, 基准关系, 和纹理结果. 然后可以按照商定的控制计划进行例行生产检查. 没有适合每个珩磨孔的通用检查时间或采样数量.
四项决定在报价前定下路线
使用以下问题来决定珩磨是否属于该过程以及它必须实现什么目标.
| 决定 | 如果是 | 如果没有 |
|---|---|---|
| 需要修正的地方是否还有足够的库存? | 将测量的余量与建议的工具和修正进行比较 | 在批准珩磨之前解决尺寸过大或缺货的情况 |
| 该计划是否包括所需轴的控制和验证? | 检查数据控制的操作并通过整理保护该关系 | 添加合适的轴控制操作或评估专家引导路线 |
| 剩下的任务只是表面或边缘调理吗? | 评估合适的精加工刀具,同时保护尺寸和边缘限制 | 选择刚性或专业工具来进行所需的几何校正 |
| 形式和功能纹理均已指定? | 规划磨料顺序和检查 | 在添加之前检查缺少的需求是否对功能重要 |
这些决定有助于防止供应商对需要几何校正的孔引用光表面处理, 或引用珩磨属于另一操作的轴错误.
报价前检查来料孔径
发送足够的信息以将起始孔与所需的最终结果进行比较:
- 材质等级, 状况, 和最终硬度.
- 进料钻孔工艺, 测量尺寸范围, 和已知的形式错误.
- 最终直径, 合身, 几何公差, 和基准方案.
- 缸径长度, 壁厚, 以及通孔或盲孔几何形状.
- 浮雕, 肩膀, 端口, 凹槽, 键槽, 和交叉孔.
- 热处理, 涂层, 集会, 和清洁顺序.
- 表面纹理参数, 剖面线或平台要求, 和适用的标准.
- 检验状态, 所需报告, 抽样要求, 和生产数量.
- 配合组件, 润滑, 海豹, 和影响孔的负载条件.
提交图纸, CAD模型, 以及通过我们的传入孔测量 精密加工服务 页. Rapid Efficient可以查看预磨余量, 数据要求, 工具访问, 表面规格, 以及报价前的检验计划.
审查可以确定零件是否需要专业内径珩磨, 线珩磨, 不同的整理工艺, 或先前建立轴的操作. 这给报价提供了明确的范围: 要纠正的错误, 产生的表面, 以及接受所需的证据.