
尼龙衬套可以使车床保持正确的孔径, 冷却后检查合格, 在储存或安装后仍然无法达到预期的轴配合.
后来的配合变化不一定来自相同的加工误差.
第一个尺寸变化可能来自切削热, 锁模力, 或库存释放的压力. 后来的变化可能来自吸湿, 使用温度, 或持续的装配负载. 将所有这些机制视为一个问题可能会导致供应商补偿错误的维度.
快速解答: 尼龙可以数控加工成齿轮, 衬套, 滚筒, 耐磨垫, 袖子, 指南, 以及其他功能部件. 稳定的结果取决于确定准确的 PA 等级, 选择合适的库存形式, 控制热量和夹紧, 去除毛刺而不改变功能边缘, 并检查零件是否处于约定的物理状态. 没有通用的干燥规则, 切削参数, 或适用于每个尼龙等级和几何形状的公差.
一个尼龙尺寸可以在两个时钟上移动
当机加工尼龙零件分为两个时钟时,其尺寸行为更容易理解.
第一个是 进程恢复时钟. 它在加工过程中开始,并在零件松开时继续, 冷却, 并释放加工或库存应力.
第二个是 调节时钟. 随着零件在储存期间获得或失去水分,这种情况会持续发生, 运输, 集会, 和服务.
这些时钟可能重叠, 但它们是由不同的机制驱动的.
温度会影响两个时钟: 切后冷却属于工艺恢复, 而检查或维修时的温度会改变环境状态,也可能影响水分交换.
| 次元时钟 | 主要驱动力 | 最有可能移动的功能 | 误导性的验收条件 | 控制问题 |
|---|---|---|---|---|
| 进程恢复时钟 | 切削热, 卡盘或虎钳压力, 材料去除不均匀, 弹性回复, 和库存压力 | 博雷斯, 细环, 平板, 财力雄厚, 壁厚, 和圆度 | 趁热测量零件, 夹紧的, 或释放后立即 | 加工后何时以及如何测量自由零件? |
| 调节时钟 | 水分增加或损失, 环境湿度, 浸没, 清洁暴露, 和使用温度 | 适合, 齿轮齿隙, 壁厚, 整体尺寸, 和电气间隙 | 接受用于潮湿或潮湿使用的零件的干燥加工尺寸 | 哪种湿度和温度条件代表可接受和使用? |
因此,尼龙部件可能在第一个时钟上的某个点上是准确的,而在第二个时钟上的另一个点上则不合适。.
持续负载引入了另一种机制: 蠕变和应力松弛. 水分会影响材料的反应, 但蠕变不应被视为吸湿膨胀. 压入式套筒, 螺纹接头, 或必须检查负载轴承的负载, 温度, 和时间以及初始大小.
在任一时钟上的错误点测量的尺寸可能是精确的,但仍然与服务无关.
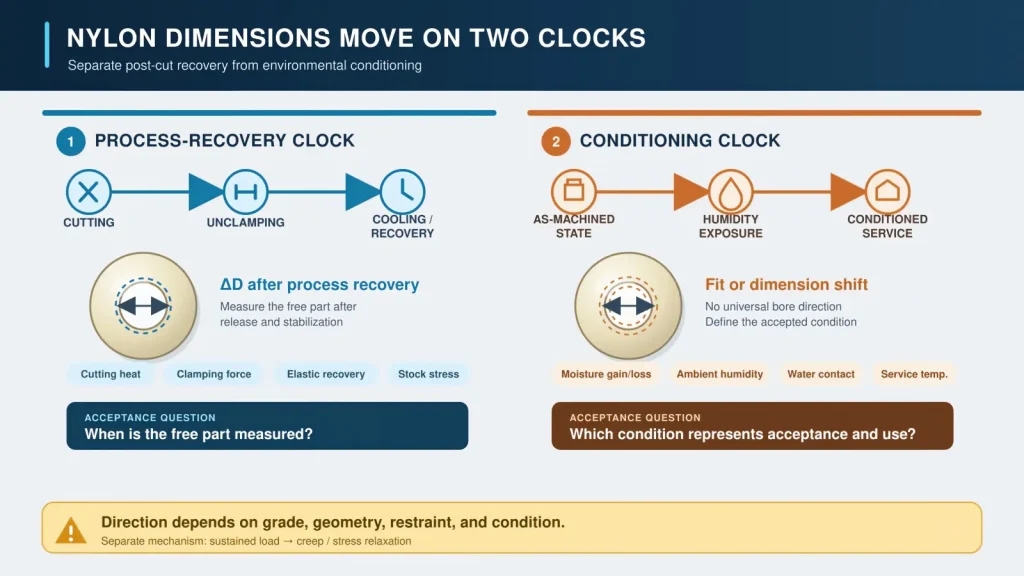
因此绘图需要两个单独的决定: 加工后测量零件的时间以及可接受的尺寸代表的环境条件.
“尼龙”不是加工规格
尼龙是一个材料家族, 不是一种统一的塑料.
仅指定“尼龙”的图纸让供应商在不同的聚酰胺中进行选择, 填料, 库存生产方式, 和物质条件. 这种选择会影响切屑的形成, 刚性, 毛刺, 刀具磨损, 湿度反应, 和检查.
| 材质说明 | 这可能意味着什么 | 为什么它会改变加工计划 |
|---|---|---|
| 聚酰胺6 | 挤压式, 投掷, 未填充的, 或改性PA6 | 库存路线, 内部条件, 和湿度响应仍不确定 |
| 尼龙66 | 未填充, 强化的, 或特定应用的 PA66 | 刚性, 热反应, 和切割行为取决于实际等级和条件 |
| 聚酰胺12 | 几种低水分聚酰胺选项之一 | 它的性能可能比普通 PA6 或 PA66 库存更灵活; 准确等级仍需核实 |
| 铸造PA6 | 大型铸造板, 杆, 或管材 | 通常考虑用于大截面和重型材料去除, 但最终的稳定性仍然取决于库存质量和几何形状 |
| 玻璃填充尼龙 | 玻璃纤维增强 PA 基体 | 更大的刚度可以改善支撑, 而填料改变了切削刃的磨损, 表面外观, 和边缘行为 |
| 轴承或润滑尼龙 | PA 改性以提高滑动或耐磨性能 | 添加剂可以改变摩擦力, 力量, 机械加工性, 颜色, 认证, 和可用性 |
仅有品牌名称也是不够的,除非图纸要求确切的产品. 如果允许同等条件, 批准标准应确定属性, 状况, 以及替代方案必须满足的文件.
如果尚未选择材料, 使用 CNC 加工最佳塑料指南 尼龙与 POM 的比较, ptfe, 窥视, 和其他工程塑料在确定加工路线之前.
成品几何形状选择库存路线
库存选择应从成品几何形状开始, 不普遍偏好铸造或挤压尼龙.
由实心杆加工而成的厚衬套可能需要去除其大部分中心. 合适的管子可以减少材料去除, 缩短产热切口, 并留下更平衡的墙. 然而, 可用管尺寸, 库存状况, 所需的加工余量仍需审核.
一个大滚筒, 滑轮, 或耐磨板可能证明铸造 PA6 是合理的,因为铸件通常可用于大截面,并且可能比某些挤压替代品具有更低的内应力. 这并不能使每个铸造毛坯在强力加工后尺寸稳定.
从不必要的厚坯料上切割下来的薄板可能会在去除一个面时移动. 更接近的起始厚度可以减少应力释放和循环时间, 前提是有足够的材料来建立所需的基准和表面光洁度.
股票审查应考虑:
- 是否有杆, 管子, 盘子, 或者近净毛坯更好地匹配成品横截面
- 每侧必须去除多少材料
- 粗加工时几何形状是否保持平衡
- 夹具可以接触零件而不会迫使其变平或变圆的位置
- 是否剩余足够的临时材料来支撑薄壁
- 填充物或修改是否影响刀具选择和边缘质量
- 供应商能否提供所需等级, 颜色, 和物证
铸件无法纠正不良的固定装置, 单面材料去除, 或从未定义的接受条件.
无需加热或施力即可切割尼龙
尼龙比大多数金属更软, 但更软并不意味着尺寸被动.
机加工过程应去除材料而不给零件施加可避免的热量, 夹紧应变, 或重新切割切屑.
让刀刃切割而不是摩擦
锋利的切削刃, 合适的正几何形状, 光滑的切割表面, 足够的切屑空间有助于工具剪切尼龙,而不是推动或涂抹它.
钝边会摩擦表面, 增加热量, 并留下光滑的外观,隐藏不良的几何形状. 切削刃半径过大还可能在材料被去除之前将薄特征推离刀具.
尼龙通常比普通金属配合部件对温度变化的反应更强烈, 但确切的热运动取决于 PA 等级, 水分状况, 温度范围, 几何学, 和克制.
热时测量的孔可能不代表其冷却的自由状态尺寸. 最终变化的方向和幅度无法根据通用的“缩径”规则来确定, 因此偏移量应基于实际特征的稳定测量.
正确的刀具材料和几何形状取决于 PA 等级, 填料, 特征, 和生产量.
玻璃填充尼龙比未填充尼龙产生更快的磨料磨损. 磨损的切削刃会增加热量, 将柔性材料推离编程路径, 并有助于锥度, 纤维断裂, 或边缘质量不一致.
锋利的硬质合金刀具可能适合许多工作. PCD 刀具可能适合适当的生产数量或磨损敏感特征, 但不应该在不考虑几何形状的情况下自动指定, 工具访问, 边缘要求, 和体积.
通用主轴速度或进给率在不了解的情况下是没有用的:
- 刀具直径和槽数
- 刀具材料和刃口状况
- 车削, 铣削, 或钻孔作业
- 未填充或增强等级
- 墙壁支撑
- 啮合和切削深度
- 排屑
- 冷却方式
- 所需的边缘和表面条件
有用的规则不是“尼龙跑得快”。是在控制热量的同时保持真正的切割动作, 偏转, 和切屑再切削.
夹紧基准而不强制最终形状
薄尼龙套可被卡爪挤压成椭圆形, 在约束下加工成圆形, 释放后恢复椭圆形.
切割路径可能是正确的. 夹紧的参考形状错误.
可能的工件夹持响应包括:
- 柔软的钳口,接触面宽
- 用于圆柱形毛坯的分体套筒或夹头
- 适当时支撑孔或心轴
- 更大的夹具接触面积
- 低且可重复的夹紧力
- 临时标签, 肋骨, 或支持材料
- 为合适的扁平部件提供真空或定制支撑
- 在接受最终偏移之前发布的检查步骤
夹具应在不使用外力的情况下定位零件以制造临时形状.
粗糙的, 发布, 并在几何需要时完成
小型实心垫片可能不需要分段布线. 一个大戒指, 薄板, 或深不对称口袋可能.
适用于运动敏感部件, 该过程可能包括:
- 建立稳定的参考面.
- 在平衡粗加工阶段去除材料.
- 在关键特征上留下精加工余量.
- 释放并重新安装零件.
- 根据需要让零件冷却或恢复.
- 再次确认数据.
- 完成钻孔, 合身, 墙, 或功能表面.
- 最终发布后检查.
此顺序是一个过程选项, 并非每个尼龙组件的强制仪式. 它的值取决于去除了多少材料以及最终几何形状对应力释放的响应有多强烈.
让切屑远离成品表面
某些尼龙等级可生产连续或柔性切片. 切屑可能会缠绕在钻头或车刀上, 重新进入剪辑, 划伤成品孔, 或在切削刃附近捕获热量.
切屑间隙应设计到刀具路径和刀具中. 根据机器的不同,合适的空气或切削液可能会有所帮助, 材料, 和安全要求. 流体兼容性, 打扫, 最终的物质条件仍有待审查.
与冷却剂的短暂接触与湿度或水中的平衡调节不同. 这两个条件不应被视为可以互换.
最先失败的功能
最困难的尼龙特性通常是那些结合了低刚度的特性, 重物去除, 和功能性贴合.
| 特征 | 切割过程中的风险 | 发布后的风险 | 调节或维修后的风险 | 更好的接受方法 |
|---|---|---|---|---|
| 精密孔或衬套内径 | 切削热, 工具压力, 和卡盘变形 | 孔恢复, 锥度, 或不圆的情况 | 间隙可能会随湿度和温度而变化 | 测量自由态尺寸, 圆度, 并在多个角度和轴向位置逐渐变细; 确认配合轴 |
| 薄环或套筒 | 下颌压力和中断支撑 | 椭圆度和局部回弹 | 贴合度和保持力可能会因湿度或持续负载而变化 | 使用分布式支持并在接受最终偏移量之前验证已发布的环 |
| 薄壁或袋装板 | 墙体挠度, 喋喋不休, 以及受热不均匀 | 弓, 捻, 或墙壁运动 | 整体宽度和平整度可能会随环境而变化 | 定义支撑点, 自由状态检查, 和功能关键表面 |
| 内螺纹或外螺纹 | 灵活的毛刺, 涂污的波峰, 并在螺纹处加热 | 表力可能会使薄壁变形 | 预载和啮合可能会因湿度而变化, 蠕变, 和温度 | 定义线程类, 订婚, 重复装配要求, 和约定的表压条件 |
| 齿轮齿或花键 | 牙齿偏斜, 出口毛刺, 和局部边缘损伤 | 切削后牙齿厚度可能会恢复 | 齿隙和网格可能会因条件而改变 | 检查牙齿的几何形状和, 相关的, 验证预期配合组件的功能 |
| 小孔或窄槽 | 芯片封装, 钻出口毛刺, 和墙体挠度 | 弹性恢复可能会改变开口 | 水分可能会改变间隙或销配合 | 使用合适的销钉, 光学的, 或释放和稳定后的功能检查 |
精密孔需要不止一个直径读数
一个直径读数无法确定圆度, 锥度, 或薄套管的行为.
孔可能在开放面附近是正确的,而在内部更深处是紧密的. 它也可以沿着和横跨夹紧方向进行不同的测量. 检查计划应与对装配重要的故障相匹配.
如果衬套与实际轴配合使用, 所需的间隙, 轴公差, 结束, 涂层, 工作温度, 湿度, 和润滑应一起考虑.
线程需要负载决策
机加工尼龙线可能适用于轻型组装和可维修部件. 反复拧紧, 高预载, 或者短暂的接触会产生不同的设计问题.
取决于应用, 设计审查可以考虑:
- 接合长度更长
- 更大的实用线程
- 贯穿螺栓连接
- 金属嵌件
- 承载装配负载的肩部
- 扭矩控制
- 与尼龙等级兼容的机械锁定方法
金属嵌件并不能自动解决问题. 安装力, 凸台壁厚, 局部应力, 和使用温度仍需审查.
齿轮和滑动特征需要配合面
尼龙齿轮或衬套不能单独运行.
磨损和摩擦取决于负载, 速度, 温度, 润滑, 碎片, 表面饰面, 结盟, 和配合材料. 光滑的加工表面并不能证明该对在使用中会保持可接受的磨损或间隙.
图纸或采购规范应标识功能接口,而不是仅列出尼龙零件尺寸.
干净的边缘仍然可以隐藏不良的尺寸
尼龙毛刺可能会弯曲, 折叠, 或者作为薄的柔性材料保持附着,而不是像脆片一样脱落.
这会产生两个风险.
第一的, 折叠的毛刺可能会干扰轴, 海豹, 螺纹量规, 或配合面. 第二, 积极的去毛刺可以去除部分预期的几何形状.
关键领域可能包括:
- 线程开始
- 轴承面
- 齿轮齿数
- 小钻孔出口
- 跨孔交叉口
- 滑动边缘
- 密封槽边缘
- 细肋和槽
一般的“去毛刺所有边缘”指令不会告诉供应商哪个边缘控制功能.
绘图时应区分:
- 只需去除松散材料的边缘
- 受控的边缘断裂
- 锋利的功能优势
- 密封或刮擦边缘
- 齿轮或花键轮廓
- 美观的边缘
- 边缘不得为圆角
手动刀, 研磨介质, 刷牙, 和其他去毛刺方法对边缘的影响不同. 应根据特点选择方法,而不是按习惯应用于整个部分.
干燥是一个决定, 不是一种仪式
“加工前干燥尼龙”并不是完整的工艺说明.
干燥可以指几个不同的目标:
- 纠正异常潮湿或储存不当的库存
- 建立受控干燥参考条件
- 为后期热力准备材料, 粘合, 或组装操作
- 保护电气或尺寸要求
- 遵循特定库存供应商的程序
这些目标不可互换.
用于注塑颗粒的干燥计划不应自动复制到挤出棒上, 铸板, 或成品机加工件. 坯料厚度, PA级, 供应商条件, 以及干燥所有物质的目的.
干燥也可能产生错误的验收参考. 如果干燥部件稍后将在潮湿空气中运行, 冲洗条件, 或液体接触, 可接受的干燥尺寸可能并不代表适用性.
加速水调节也不是万能的捷径. 在厚的部分, 表面比核心更快地获得水分, 创建临时湿度梯度和尚未代表商定平衡条件的尺寸.
当需要人工调理时, 该程序应适合确切的等级和截面厚度. 然后,在将结果尺寸用于验收之前,应允许零件在定义的环境中均衡.
在添加干燥或调节要求之前, 定义:
- 为什么必须控制水分状态.
- 涉及哪些PA牌号和库存形式.
- 验收部分是否干燥, 收到时, 有条件的, 或在另一个定义的状态下评估.
- 哪些维度或属性是敏感的.
- 如何建立和验证条件.
- 包装是否必须在组装之前保持该状态.
包装可以减缓水分交换, 但不应将其视为环境设计决策的永久替代品.
在设置容差之前定义接受状态
当零件的物理状态未知时,尼龙公差是不完整的.
这 CNC加工公差指南 解释了为什么材料, 几何学, 日期, 温度, 和检查方法必须一起考虑. 尼龙为这种关系增添了水分和调理作用.
| 要求 | 图纸或采购规范应定义什么 | 为什么它很重要 |
|---|---|---|
| 聚合物特性 | PA型, 年级, 填料, 修改, 颜色, 以及品牌要求 | “尼龙”可以代表具有不同加工和吸湿行为的材料 |
| 库存形式 | 杆, 管子, 盘子, 铸件, 挤压原料, 或经批准的替代方案 | 起始横截面和制造路线影响材料去除和应力 |
| 验收条件 | 干燥, 收到时, 加工后的, 有条件的, 或另一个定义的状态 | 维度仅在其被接受的状态下才有意义 |
| 测量时机 | 加工后所需的恢复或稳定条件 | 温暖的或最近发布的部件可能并不代表最终的自由状态 |
| 检验支持 | 自由状态, 定义的支撑点, 或功能性限制 | 柔性部件可以符合检查夹具 |
| 关键配合 | 配合组件, 清除, 干涉, 反弹, 或保留要求 | 仅标称尺寸并不能定义装配功能 |
| 螺纹要求 | 线程类, 订婚, 计量法, 插入, 和预紧条件 | 薄尼龙壁可以响应规格和装配力 |
| 毛刺敏感边缘 | 功能边缘, 允许休息, 并禁止舍入 | 去毛刺可以改变密封性, 滑动, 齿轮, 或螺纹几何形状 |
| 服务环境 | 湿度, 水接触, 温度, 清洗液, 和曝光模式 | 使用条件可能会改变尺寸并改变材料响应 |
| 包装状态 | 组装前是否需要湿度控制或清洁处理 | 储存和运输可能会改变可接受的条件 |
检查设备并不能消除定义状态的需要.
千分尺可以压缩薄壁. 孔径计可以装载柔性套筒. CMM 探头可能会偏转细长特征或建立与功能支撑不匹配的对齐.
非接触式测量可以减少接触力,但可能会引入涉及边缘检测的其他限制, 灯光, 或表面外观.
正确的方法取决于功能和验收问题. 这 CNC 加工零件指南的 CMM 检测 提供了对齐的更广泛的解释, 抽样策略, 和报告解读.
验收状态属于图纸或采购说明书, 不在第一次检查争议后发送的电子邮件中.
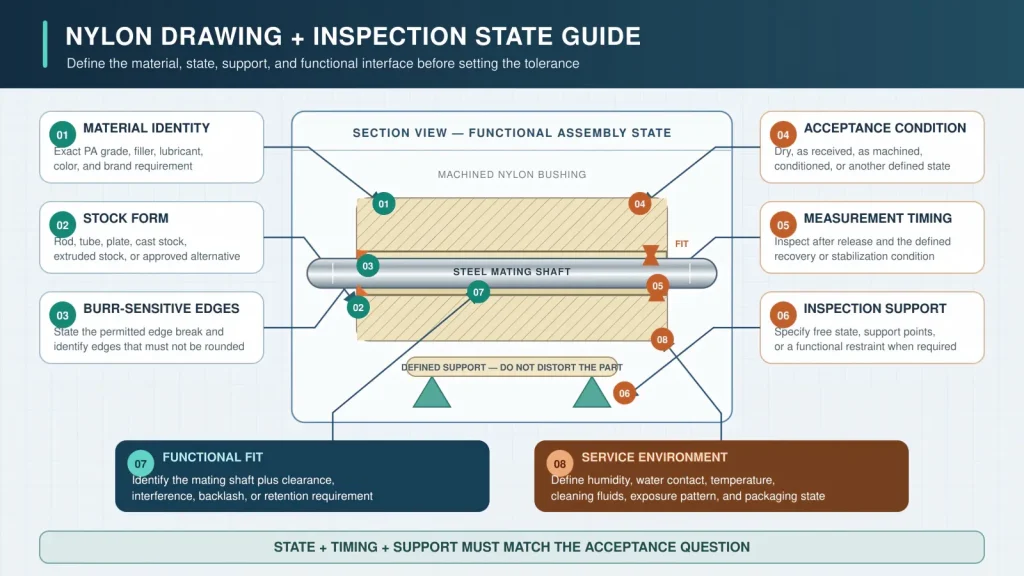
一旦该状态被修复, 供应商可以选择工具, 工件夹持, 稳定化, 以及围绕既定目标的测量方法.
了解尼龙何时应该失去重大决策
尼龙不应仅仅因为它很轻而保留在图纸上, 耐磨, 或者容易购买.
当零件需要时,应重新考虑重大决定:
- 不受控制的湿度或水暴露的狭窄间隙
- 持续负载下的长期压配合保持力
- 随着湿度变化电气特性高度稳定
- 重复蒸汽, 热水, 或化学清洗
- 非常锋利的微型特征,具有严格的毛刺限制
- 实际使用温度下的高刚度
- 蠕变极低
- 未经配合材料测试的表面或摩擦要求
- 拟议等级的监管或可追溯性证据不可用
- 公差仅在与服务无关的实验室条件下实用
低水分尼龙, 填充等级, 或改良轴承材料可能会解决其中一些问题. 在其他情况下, 聚甲醛, 宠物, 聚苯硫醚, 窥视, 金属嵌件, 或者不同的组件架构可能更合适.
如果主要在 POM 和尼龙之间做出决定, 这 Delrin 与尼龙比较 解释如何滋润, 刚性, 穿, 合身, 和配合面条件可以逆转最初的材料选择.
替代方案仍必须针对负载进行检查, 温度, 化学暴露, 穿, 成本, 和可用性. 取代尼龙并不会自动带来改进.
为什么尼龙报价会发生变化
原材料价格只是机加工尼龙报价的一部分.
成本可能会发生变化,因为零件需要:
- 特定 PA 等级, 品牌, 颜色, 或受控库存
- 不太常见的管子或大型铸造毛坯
- 额外库存可确保稳定的工件夹持
- 平衡的粗加工和单独的精加工设置
- 软爪, 心轴, 或其他专用夹具
- 额外的恢复或调节时间
- 不止一种材料状态下的检验
- 使用配合轴进行功能检查, 齿轮, 或组装
- 可控地去除小功能特征的毛刺
- 针对增强材质等级更频繁地控制刀具
- 特殊包装以保持约定的条件
- 用于环境或装配验证的附加样品
如果接受的材料状态不是零件运行的状态,则更严格的公差也会增加成本,而不会改进装配.
因此,有用的引用问题不仅是:
机器能承受多大的公差?
这是:
哪个维度必须保持功能性, 处于哪种物质状态, 针对哪个配合组件, 以及在什么环境下?
查看成绩, 钟, 并在报价前进行拟合
Rapid Efficient 可以审查尼龙组件的材料定义, 库存路线, 加工几何形状, 对毛刺敏感的特征, 功能合身, 以及报价前的检验要求.
进行有用的评论, 提供:
- 2D 图纸和 3D CAD 文件
- 确切的 PA 等级或经批准的替代品必须满足的特性
- 填料, 润滑剂, 颜色, 以及品牌要求
- 受控时的优先股形式
- 临界孔, 墙壁, 线程, 齿轮齿, 和功能边缘
- 配合轴, 齿轮, 住房, 或装配信息
- 所需间隙, 干涉, 反弹, 预载, 或保留
- 干燥, 已收到, 有条件的, 或其他接受状态
- 预期湿度, 水接触, 温度, 和清洁暴露
- 自由状态或限制性检验要求
- 毛刺和断边限制
- 所需材料证明及检验记录
- 数量和包装状况
通过我们的提交这些详细信息 数控加工服务 页所以尼龙等级, 两个维度的时钟, 最终的功能配合可以一起审查.