

CNC 加工从库存中去除材料; 3D 打印逐层构建零件. 对于功能组件, 有用的比较是哪条路线可以运送其材料, 工作表面, 并以可接受的成本提供服务.
当可访问的功能需要受控配合并且可用的库存材料满足应用时,数控加工是一个强有力的选择. 当形状造成切割困难时,值得考虑印刷, 可以组合多个组件, 或者频繁的修改使不同的结构变得有用. 这两个过程都不限于原型. 具有选定加工特征或单独金属触点的印刷体也可以是一种生产解决方案.
从该部分必须做什么开始. 然后比较一下需要做的工作, 结束, 检查, 并维护它.
一个装配巢可能需要多个流程
考虑在操作员安装组件时支撑弯曲外壳的嵌套. 它有一个异型摇篮, 定位联系人, 以及将其连接到工作台的安装点. 这是一个说明性设计, 不是客户项目.
支架可能需要保护成品外壳免遭刮擦. 定位器必须确定其位置. 在重复使用过程中安装点必须保持牢固. 这些要求不会自动要求在整个巢中使用一种材料或一种制造工艺.
机加工主体可以在通用设置中提供可访问的定位功能和安装表面. 然而, 切割深轮廓支架可能需要长工具, 几个方向, 或单独的部分. 印刷体可以简化该形状, 前提是其材料和结构能够承受装配载荷并承受工作环境.
比较三种可能的结构:
| 巢穴要求 | 机加工体 | 印刷体 | 具有独立金属触点的印刷体 |
|---|---|---|---|
| 支持弧形外壳 | 检查刀具通道以及所选垫是否可以替换完整匹配的轮廓 | 检查非接触区域周围的印刷接触纹理和间隙 | 保持身体远离单独接触确定的位置 |
| 保持定位器位置 | 从绘图基准控制相关特征 | 验证预期负载条件下完成的特征位置 | 控制接触座, 硬件适合, 和组装位置 |
| 抵抗反复接触磨损 | 选择适合任务的主体材料或可更换触点 | 确认打印材料在反复装载和清洁后仍然适合 | 在触点处放置耐磨材料; 仍评估支持机构 |
| 将巢固定在长凳上 | 检查紧固细节和安装面 | 检查局部加固和所选的紧固方法 | 检查紧固件和接触载荷如何进入打印结构 |
| 适应住房修改 | 评估哪些表面需要返工或更换 | 评估修改后的车身是否可以保留现有硬件 | 明确可重复使用的硬件和可更换的几何形状 |
金属定位器仅控制它提供的接口; 它的位置仍然取决于支撑它的身体.
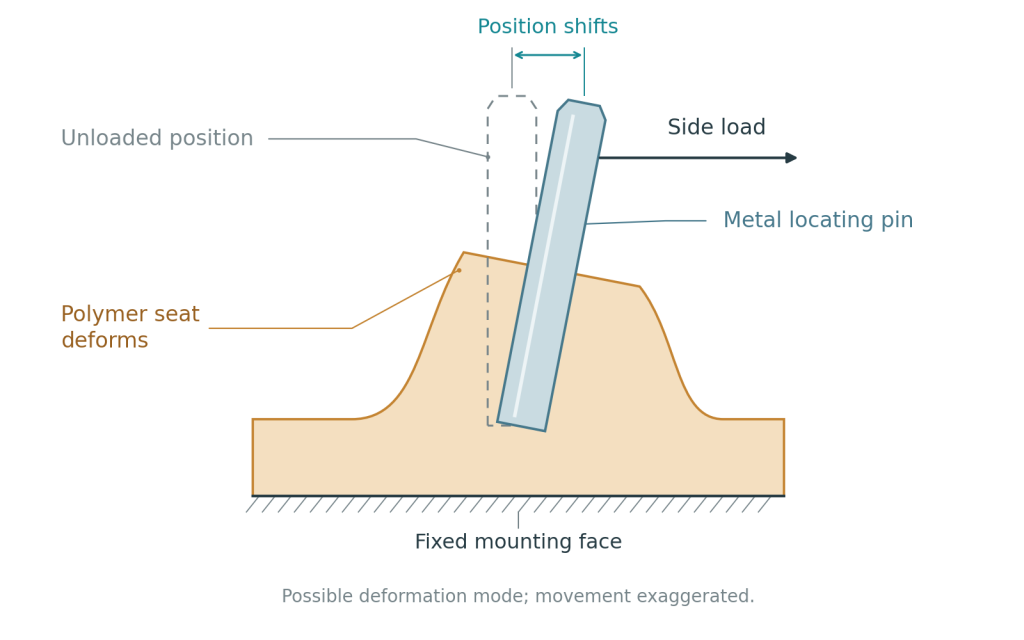
例如, 安装在扭曲或移动底座中的精确销不能形成精确的组件. 检查安装的触点位置及其稳定性, 而不是仅根据引脚供应商的尺寸来批准设计.
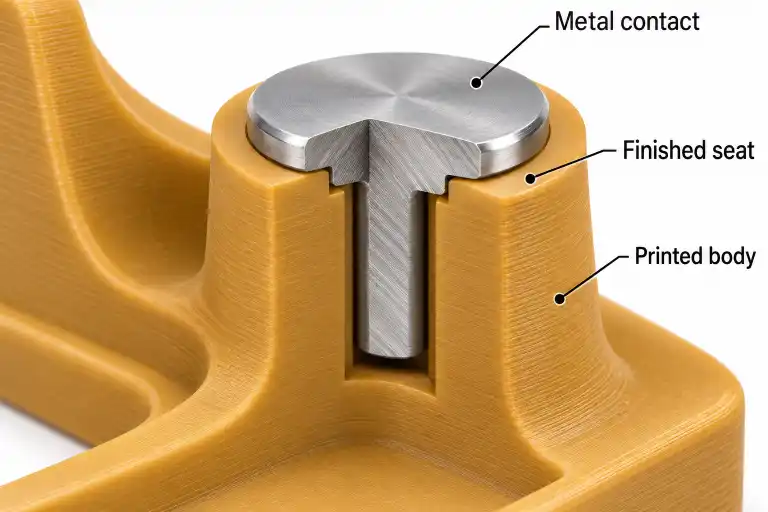
单独的硬件还引入了组装工作和关节处可能的移动. 当当地穿着时,它就赢得了一席之地, 紧固, 或替换要求证明这些接口是合理的. 将所有内容组合成一个印刷件可以简化组装, 但它也可能使磨损的触点更难以更换.
用于切割过程中使用的夹具, 这 CNC加工夹具指南 涵盖工件夹具, 加载中, 以及更详细的重复性. 装配嵌套不应仅仅因为它容纳相同的部件而被批准用于切割负载.
“3D打印”不是材料规格
“3D打印”的报价留下了一个尚未解决的重大决定. 长丝挤出, 树脂印刷, 聚合物粉末床工艺, 和金属粉末床熔合不产生可互换的材料条件.
为了巢, 确定建议的材料等级和印刷工艺. 询问构建方向和内部结构与荷载有何关系. 即使 CAD 外表面保持不变,从实心截面更改为稀疏填充也会改变结构.
斯特拉塔西斯 FDM 夹具和夹具指南 讨论方向, 填写选择, 二次加工, 并添加了硬件. 这些是 FDM 工具的设计选项, 并非每个增材工艺的通用说明.
机加工替代品需要同样具体的材料描述. 机加工聚合物, 印刷热塑性塑料, 描述为具有相似特性的光聚合物不会自动替代. 同样地, 工艺名称“CNC”不会消除库存中已有的定向特性或保证特定的材料质量.
将证据与应用程序相匹配. 为了这个窝, 短期强度可能不如持续紧固负载下的运动重要, 接触磨损, 或对清洁液的抵抗力. 如果温度或湿度改变其尺寸, 评估巢穴实际定位房屋的条件.
仅凭短期拉伸性能值无法预测持续负载下的蠕变或建立对接触磨损和清洁液暴露的抵抗力. 使用代表性部件测试已完成的巢, 加载中, 和暴露条件. 如果机身材质, 构建方向, 或联系施工变更, 审查哪些早期结果仍然适用.
打印解决了访问问题
切削刀具需要有一条到达其加工表面的物理路径. 刀具直径, 抵达, 持有人间隙, 和工件夹持会限制 CNC 设计. 名义上尖锐的内角或封闭特征可能需要更改设计, 另一个过程, 或多件式结构.
打印可以消除一些切割访问限制. 它引入了不同的访问问题: 将如何支持, 散粉, 或除去未固化的树脂, 以及工作表面将如何完成?
答案取决于所选的印刷工艺. 不要假设每个打印腔都需要相同的支撑系统, 或者一个足够大的开口可以出现在 CAD 中提供实用的清洁路线.
在装配巢上, 定位表面上的支撑接触可能会产生额外的精加工工作. 将该表面移动到不同的构建方向可能会改变其他功能. 打印后是否要加工孔, 切削刀具和夹具仍然需要访问它.
可打印的特征不一定是可清洗的特征, 完成的, 并验证.
金属印刷使区别尤其明显. EOS’ 金属增材制造后处理概述 描述热处理等操作, 与构建平台分离, 支撑去除, 和机械加工. 所需的顺序取决于材料, 几何学, 和应用.
对于具有简单可触及的孔和面的金属零件, 添加打印阶段可能会在不解决有用的几何问题的情况下创造工作. 对于需要多个机加工部件的形状, 印刷可能证明其下游业务的合理性. 仅进程名称无法解决这种比较.
精度也属于成品特征级别. 指定哪些尺寸, 几何关系, 和表面条件很重要. 层高不是完整的尺寸精度规格, 一般加工公差并不能定义每个功能接口.
提出二次加工的地方, 审查库存津贴, 定位方法, 以及检查期间零件的状况. 按照约定的制造顺序后,最终的结果必须满足图纸要求.
比较保持零件可用的成本
CNC 加工成本低于 3D 打印加工的成本并没有统一标准. 一个简单的车削垫片, 一个深轮廓的巢, 需要大量后处理的金属部件具有不同的成本结构.
数控用, 确定库存采购, 编程, 工件夹持, 切割作业, 精加工, 和检查. 用于印刷, 确定构建准备, 材料和机器占用, 清除和清洁操作, 任何所需的治疗, 二次加工, 和检查. 当设计需要时,在任一路线中包括硬件和装配.
比较相同批准设计和交付条件的数量. 未完成的印刷体的报价不包括与组装体相同的工作, 检查巢. 反过来, 包含不必要的间隙表面精加工的 CNC 报价可能会夸大应用的要求.
交货时间需要同样的待遇. 较短的打印持续时间后可能会出现一个整理队列. 较短的加工周期可能取决于可用的库存或尚未制造的夹具. 通过接受询问顺序, 包括控制交付的操作.
为了巢, 还可以比较磨损或产品修改后发生的情况. 接触件硬件可以更换吗? 必须全身重造吗? 更换是否需要再次检查组装好的定位器位置? 较低的购买价格可能会有用, 但应与可预见的成本一起考虑.
保持评估重点. 对于经常修改的装配辅助工具, 更新和重新认证的努力可能会占主导地位. 用于反复使用的稳定生产工具, 耐用性和更换频率可能更重要. 单独选择“加法”或“减法”都不会产生任何结果.
请求路线比较时, 识别工作表面, 间隙区域, 负载, 接触磨损, 环境暴露, 和预期的修订频率. 包括第一个数量和可能的重复需求. RapidEfficient 可以审查以下要求 CNC加工 和 33D打印, 包括单独的接触或选定的精加工操作是否属于拟议的施工.






