
一个 CNC 订单可以包含数百个重复孔,并且只有几种不同的直径. 另一个订单可以包含更少的孔,但需要多种尺寸, 进入条件和底部形状. 这些作业并不提供相同的钻孔与铣削决策.
钻孔通常是适合可用钻头的重复孔的实用起点. 当直径变化或局部几何形状使钻孔路线不太合适时,铣削会很有用. 单个部件可以同时使用. 这里, 比较的是 CNC 加工中心上的孔加工操作; 机器可以执行任一操作.
直径变化和孔重复
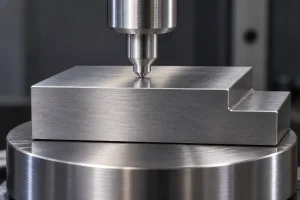
在常规钻井中, 旋转钻头沿孔轴线前进. 它的切割直径很大程度上决定了它产生的开口. 插补孔铣削中, 较小的旋转刀具遵循围绕孔轴的圆形路径. 添加轴向运动会产生螺旋进入材料.
这种差异改变了工具列表. 多个钻孔直径可能需要多个钻头. 合适的立铣刀可以通过改变其路径来覆盖一系列孔径. 它无法覆盖每个直径或深度: 刀具必须能够进入材料, 清除中心, 达到所需表面并去除切屑.
对于一种尺寸的重复孔, 询问是否已有合适的钻头并且可以在建议的条件下完成切割. 对于一些较大或不寻常的直径, 询问现有铣削刀具是否提供实用的替代方案. 山特维克可乐满 制孔引导 识别直径变化, 刀库空间和产量是考虑铣削的原因之一.
将刀具路径计算与购买决策分开. 这 螺旋铣削导轨 解释孔径之间的关系, 刀具直径, 俯仰和进给. 供应商建议为多个孔组使用一种铣刀,但仍然需要根据该刀具的限制检查每个组.
寻找不需要直接钻孔循环的孔
按孔的入口对孔进行分组, 深度, 出口和底部要求及其直径. 具有相同公称直径的两个孔可能需要不同的准备或工具.
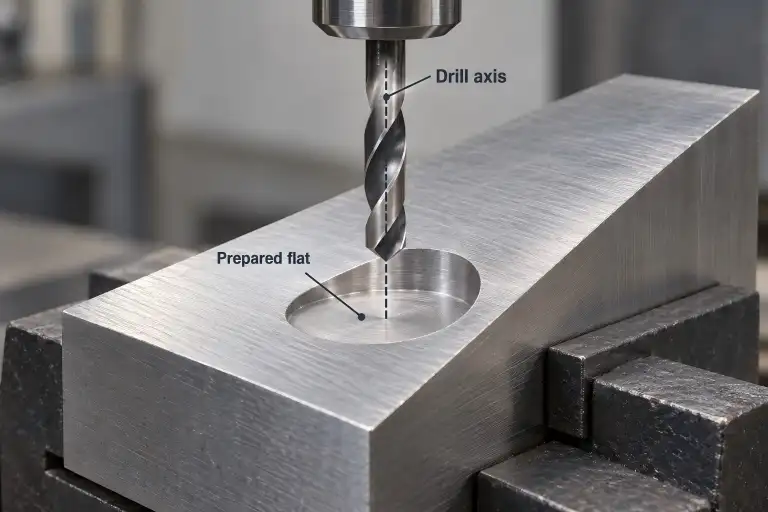
倾斜或弯曲的入口可能需要准备. 钻头的切削刃可能会不均匀地啮合, 增加偏转和边缘负载风险. 一种可能的方法是在钻孔之前铣削一个小平面, 如果零件设计允许局部材料去除. 另一种是根据实际进入条件选择的钻头. 出射表面也很重要. 山特维克的 不规则表面钻孔引导 按钻头类型区分这些建议; 它并不会使每个倾斜表面成为拒绝钻孔的理由.
盲孔需要商定的底部形状. 用普通尖头钻头, 最深点超出全直径圆柱部分. 确认可用的圆柱深度以及必须保持在最深加工点以下的最少材料. 简单地钻得更深以获得更大的全直径深度可能会破坏保留的地板.
可以通过适当的铣削操作生产平坦的地板, 专门设计的平底钻头, 或单独的底部精加工操作. 因此“平底”本身并不选择铣削. 建议的工具必须适合所需的地板, 拐角几何形状, 深度和材料. 铣削地板还需要适当的工具和精加工路径来满足其规定的要求.
一个深, 窄孔需要可靠的刀具和排屑路线. 开口内的长立铣刀配件并不能证明它可以加工整个深度. 检查切割范围, 刀具和刀柄间隙, 刚度和排屑. 合适的钻井系统可能是更有力的建议, 但还必须检查材料的深度能力, 冷却液布置和所需的孔质量. 没有单一的深度比为每个订单选择流程.
交叉通道添加了间断切割和内部边缘. 该路线必须解决不断变化的参与度, 切屑进入另一个通道并在交叉点出现毛刺. 铣削开口不会自动消除清洁和检查内部边缘的需要. 在接受路线之前,请包括建议的任何所需去毛刺通道.
钻孔, 按孔计划进行铣削和精加工
记录每个孔组的建议第一次操作和剩余工作. 下面的示例展示了如何在订单中组合钻孔和铣削.
| 孔组 | 钻探建议审查 | 待审查的铣削提案 | 完整的路线必须解决什么问题 |
|---|---|---|---|
| 重复通孔清晰, 方形入口和出口 | 所需直径的合适钻头, 突破后的间隙 | 刀具可以进入和清除孔的插补 | 出口边缘处理和任何所需的最终施胶 |
| 几个直径仅出现几次 | 单独演习的可用性和准备 | 所选刀具能否覆盖实际直径和深度范围 | 任何单独的墙壁精加工和所需的直径验证 |
| 盲孔需要平坦的地板 | 合适的平底工具或钻孔,然后进行底部精加工 | 可以到达并完成所需楼层的工具和路径 | 全径深度, 地板形状和允许的拐角几何形状 |
| 进入斜面的孔 | 钻孔前使用合适的钻头或允许的局部平坦处 | 斜坡上的工具进入和接合 | 任何局部表面变更的批准; 退出条件仍需审查 |
| 穿过另一通道的孔 | 适合中断的钻孔顺序和工具 | 刀具到达交叉口时的进入和接合 | 去除切屑和内部毛刺而不损坏所需表面 |
在任一初始路线之后,定位孔可能需要精加工操作. 反过来, 钻孔或铣削的孔可能已经满足其要求. 根据指定的尺寸做出决定, 地点, 形状和表面要求以及拟议的工艺证据. 不自动添加铰孔, 或者仅仅因为替换操作称为铣削而将其删除.
准备好的孔需要进一步修正或调整尺寸的地方, 这 铰孔与镗孔比较 解决下一个决定. 将其成本和库存要求附加到相关孔组,而不是将其隐藏在一般注释中.
分别计算孔循环和换刀次数
孔数不是换刀次数. 在一次装置中加工所有可触及的同一尺寸的孔时,钻头可能会保留在主轴中. 按工具分组还可以扩展到一个夹具中固定的多个零件, 当访问和计划的顺序允许时. 因此,对每个钻孔都需要更换新刀具进行比较可能会夸大一把铣刀的优势.
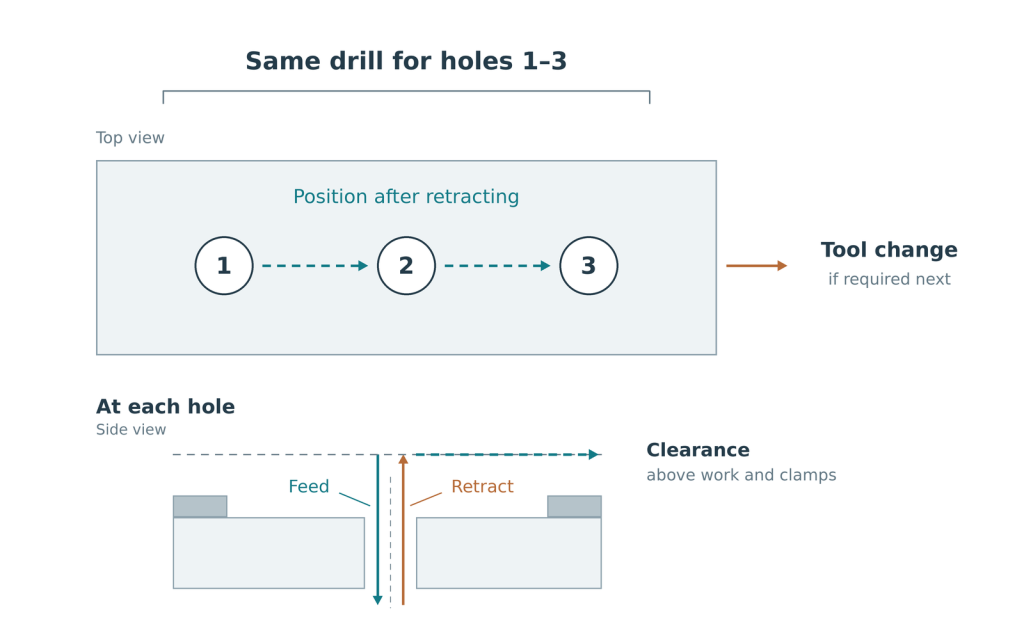
单独统计重复切削次数. 每个孔的适度差异可以在密集图案和重复顺序中累积. 同时, 为短期运行准备多个钻头可能涉及合适的现有铣削刀具所避免的工作. 这些都是不同的效果, 供应商的实际工具清单和顺序决定了其价值.
询问哪种制剂收费一次, 每个设置或零件重复哪些操作, 以及两个提案中是否都包含所需的精加工和去毛刺. 现有的钻头仍需要适当的固定, 设置和条件检查. 现有的立铣刀仍然需要合适的程序和经过验证的孔路径. 这两种选择都不应仅仅因为该工具已经上架而被视为零准备.
对于具有混合孔组的订单, 通过 RapidEfficient 请求提案 数控铣削服务 确定保留钻孔的位置, 建议铣削的位置以及保留后续操作的位置. 明确标记任何所需的加工方法. 方法公开的地方, 要求供应商返回孔明细表以及建议的操作以及初始订单和重复订单的范围.