电火花切割槽可以满足其宽度和粗糙度要求,但其表面层尚未验证. 如果订单需要重铸层控制, 尺寸报告和 Ra 读数并不能满足该要求.
对于包含 EDM 功能的 CNC 零件, 就受控表面达成一致, 允许的层条件和接受它们所需的证据. 在加工前计划好: 破坏性检查需要样品, 并且移除操作需要通道和足够的材料余量以保留最终的几何形状.
EDM重铸层是在放电加工过程中熔化的金属,然后凝固在工件上而不是被去除. 其可接受性取决于材料, 该功能的功能和管理规范. 它的存在并不意味着每个 EDM 零件都有缺陷.
与其下方的金属分开重铸
重铸层, 通常称为白色层, 属于电火花加工产生的热变表面. 在它下面, 材料也可能因热而改变而不熔化. 因此,去除再凝固层不会自动去除整个热影响区域.
当绘图仅显示“删除 EDM 层”时,这种区别很重要。该要求是否涉及再固化材料, 裂缝, 热影响区, 或定义的组合? 这些是不同的接受问题.
Uddeholm 工具钢电火花加工指南 描述表面层的变化及其对加工条件的依赖性. 其工具钢指南不应被视为每种合金的通用描述或每个 CNC 零件的热处理配方.
对于硬化刀片, 审查可能涉及负载边缘附近的裂纹和材料变质. 对于另一个组件, 适用的规范可能允许 EDM 表面具有规定的层数限制. 遵循实际的功能和合同要求,而不是添加毯子移除说明.
在绘图上标记受影响的面. 对窄槽壁的要求不应被解释为仅适用于可触及的顶面.
Ra 读数未测量该层
Ra 描述了指定测量条件下表面轮廓的粗糙度. 它不测量熔化和重新凝固的材料的厚度. 更光滑的表面仍然可以包含重铸材料.
同样地, CMM 报告可以建立采样的特征几何形状,而无需确定表面下金属的状况. 在审查供应商的证据时将这些测量分开.
| Evidence supplied | 它解决了什么问题 | 尚待解决的问题 |
|---|---|---|
| 槽宽或轮廓报告 | 在规定的生产阶段测量的几何形状 | 重铸厚度和地下状况 |
| Ra测量 | 在指定设置下沿测量轨迹的粗糙度 | 重铸是否仍低于该表面 |
| 精加工撇油记录 | 使用的加工顺序 | 实际剩余层,除非流程有相关验证 |
| 制备金相切片 | 检查截面的层结构和厚度 | 未抽样地点和其他生产部件 |
| 抛光或其他去除操作的记录 | 进行的治疗 | 是否到处都移除了所需的材料并保留了最终的几何形状 |
以最大层厚度表示的要求也需要与平均厚度不同的结果. 较薄的区域会降低平均值,而局部较厚的区域仍然存在. 如果规格限制最大观测厚度, 仅平均报告无法证明合规性.
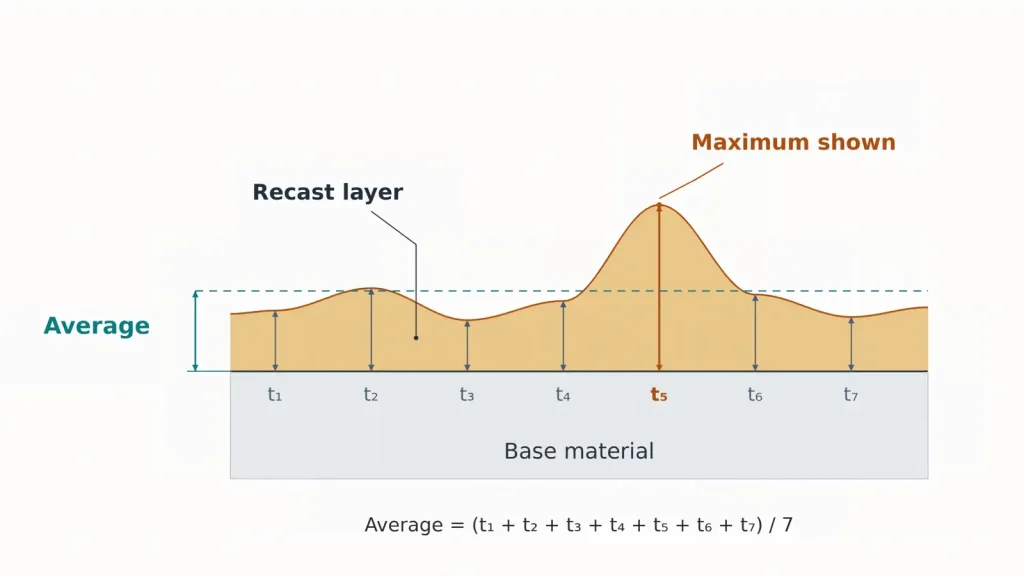
避免将“未检测到重铸”解释为无限薄或普遍不存在层的证据. 声明需要商定的审查方法, 合适的检测能力和规定的检查范围.
切割样品前选择截面
金相检查涉及制备表面的切片,以便可以用显微镜检查该层. 截面位置和方向决定了检查可以揭示的内容.
在一个 电火花加工哈氏合金 C-22 的研究, 研究人员垂直于加工表面切割样品, 准备并蚀刻它们, 并重复测量厚度. 他们观察到不均匀和不连续的重铸层. 这些发现说明了抽样计划为何重要; 该研究测量的厚度并不是其他零件的可接受限度.
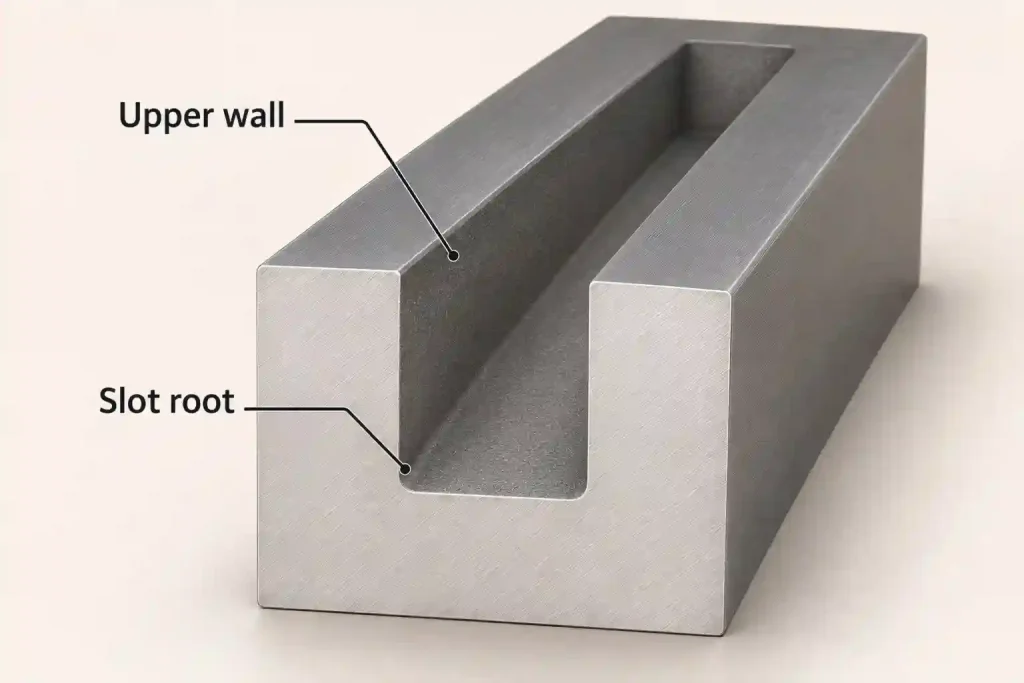
考虑钢嵌件中的窄槽. 靠近其嘴部的部分可能显示上壁的状况, 但它没有建立底部附近或墙到地板过渡处的条件. 这些区域可能有不同的加工和后续精加工条件.
从受控面和建议的过程中选择位置. 其中槽根是需求的一部分, 检查计划应针对该区域,而不是仅选择最容易切割的地方.
单独的见证优惠券可以保留可销售的部分, 但必须确定其相关性. 如果优惠券具有开放面,而生产特征很深且难以冲洗或精加工,则仅匹配合金是不够的. 审查材料状况, 电火花加工设置, 几何学, 冲水, 精加工以及优惠券与生产批次的关系.
如果优惠券不能充分体现该功能, 可能需要牺牲部分或其他商定的验证方法. 在为检查定价之前确定范围.
报告应标明零件或优惠券, 图纸修改, 部分位置, 生产阶段及检验方法. 包括带有比例的图像和规范要求的结果, 例如最大观测厚度, 平均厚度或裂纹观测值. 样品制备必须保留被评估的边缘; 制备过程中引入的损坏不应被误认为是生产表面.
检查删除过程可以到达的位置
精加工电火花加工可以减少受影响的表面层. 用于线切割加工, 低能量撇去切割是初次切割后改善表面的一种方法. 这 完成 EDM 手册中关于重铸和热影响区域的讨论 解释电力供应和撇油削减的影响.
指定的遍数是一条流程指令, 然而. 仅当得到与材料相关的验证支持时,它才成为层条件的证据, 几何形状和加工条件. 不要假设相同的通过次数在每个部分上都会产生相同的结果.
当需要额外移除时, 检查实际的工具或治疗途径. 打磨或受控抛光可能适合裸露的脸部. 狭窄的内部插槽会带来不同的问题: 到达它的墙壁, 地板和过渡而不改变所需的形状.
到达槽口的抛光工具可能达不到根部. 通过扩大槽或圆化内角来增加工具的使用范围会改变零件并需要设计批准.
化学或电化学去除还需要适合合金和几何形状的工艺. 液体进入凹槽的能力并不能建立均匀的去除或尺寸合规性. 与加工商一起审查预期的处理并要求指定表面状况的证据.
如果无法达到或验证所需的表面, 在批准 EDM 路线之前解决该问题. 一个可访问的替代功能, 不同的制造顺序或合格的流程可能会改变决定.
接受相同最终状态的曲面和几何图形
表面去除改变尺寸. 从相对的槽壁上去除材料可以加宽槽; 从外舌头上去除材料可以使其变窄. 局部抛光还可以改变拐角半径, 边缘形状和相邻面之间的关系.
无法从通用重铸厚度值中选择所需的去除量. 它必须适合实际的表面状况和经过验证的工艺, 为最终功能要求提供足够的余量.
抛光前的宽度报告无法确定抛光后的交付宽度. 相似地, 在最终 EDM 路径或去除处理之前检查的部分描述了较早的情况. 识别每个结果代表的生产阶段.
我们的 电火花加工公差指南 涵盖更广泛维度的风险. 对于重铸控制功能, 验收计划必须在所有指定的完成后将层证据与几何形状连接起来.
在相同基础上比较报价. 破坏性标本, 部分准备, 显微镜检查, 受控移除和尺寸重新检查是单独的工作项目. 确认包含哪些内容以及结果如何保持可追溯至交付的部件. 我们的 质量保证概述 解释更广泛的检查和记录范围.
对于具有重铸控制 EDM 功能的 CNC 零件, 发送标记的表面要求, 物质条件, 控制规范和任何所需的取样或去除程序与图纸. 通过我们的 数控加工服务, Rapid Efficient 可以审查提议的路线,并与其供应商网络协调所需的精加工和检查范围. 报价前需对项目进行专家测试和工艺验收确认.