成品轴直径和化学镀镍厚度范围具有相同的公差预算. 如果加工使用电镀前的全直径公差, 满足其自身要求的涂层仍然可能使成品轴超出其尺寸限制.
用于在已安装的 CNC 零件上进行化学镀镍, 定义存款, 其允许的厚度范围和最终处理条件一起. 然后返回加工尺寸并确定必须检查涂层的位置.
本文涵盖镍磷矿床, 通常称为 EN 或 EN-P. 镍硼和复合矿床需要自己的规格. 如果涂层系列仍未确定, 我们的 镀镍与镀锌的比较 解释不同的保护机制.
在设置限额之前指定存款
化学镀镍磷通过在适当处理的表面上的自催化化学反应形成. 它不使用外部电镀电流. 这种区别有助于解释其厚度分布, 但它并不能使每笔 EN 存款等值.
磷含量影响涂层性能. 低磷镀层可满足镀态高硬度或耐强碱性环境的要求. 高磷沉积物通常被认为具有在酸性环境中的耐腐蚀性. 两种描述都不能取代对实际化学品的评估, 温度, 曝光和最终涂层条件.
ASTM B733 按成分分离镍磷镀层, 使用条件与相关的最小厚度, 以及镀后热处理. 图纸应标明适用的规范和修订版本, 以及所需的分类.
当成分很重要时,使用定义的磷范围或相关标准名称. “中磷”等标签可以涵盖供应商文献中的不同范围.
最小涂层厚度仅满足装配功能要求的一侧. 图纸可能还需要最大厚度以限制尺寸累积. 确认两者都可以在指定表面上实现.
从成品直径向后加工
对于均匀涂层的光轴, 直径增加两倍于径向涂层厚度:
成品直径=镀前直径 + 2 × 涂层厚度.
考虑具有这些要求的说明性轴:
| 要求 | 说明性限制 |
|---|---|
| 成品轴直径 | 20.000–20.030 毫米 |
| 圆柱表面涂层厚度 | 0.020每边 –0.030 毫米, 或 20–30 微米 |
| 涂层直径增加 | 0.040–0.060 毫米 |
假设一个固定的预镀直径范围必须保持可接受,并且任何涂层厚度都在这些限制内. 最小的预镀直径仍必须满足最薄涂层的成品最小直径:
最小预镀直径= 20.000 - 2 × 0.020 = 19.960 毫米.
最大预镀直径必须保持在镀层最厚的成品最大直径范围内:
最大预镀直径= 20.030 - 2 × 0.030 = 19.970 毫米.
只有一个 0.010 毫米预镀直径窗口保留在这个简化的示例中. 这 0.010 每面消耗的涂层厚度毫米范围 0.020 成品直径公差mm.
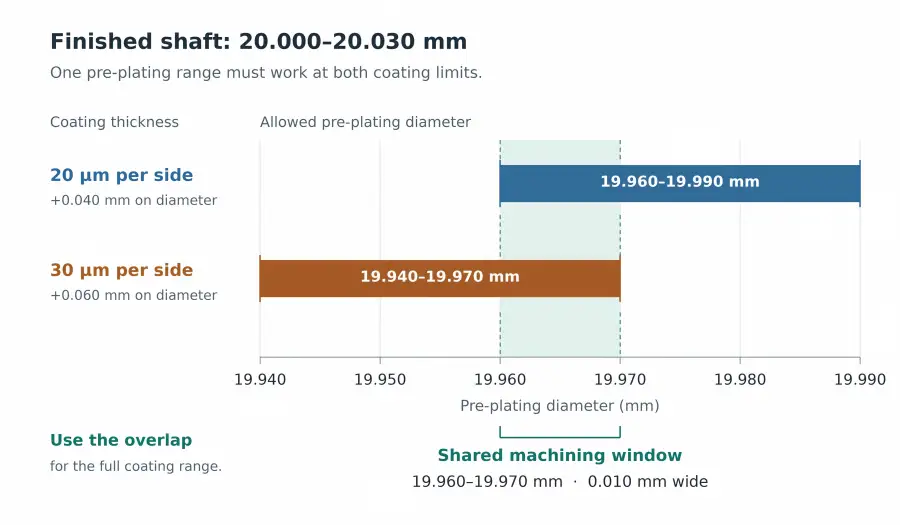
仅减去标称涂层厚度会错过该效果. 使用标称 0.025 电镀前每侧移动 19.950–19.980 毫米以改变完整的成品尺寸范围. 将这些限制与允许的涂层范围相结合可以产生成品直径 19.990 到 20.040 毫米. 两个极端值均超出所需的 20.000–20.030 毫米范围.
该示例假设均匀径向沉积, 制备过程中无需去除材料, 无需后期磨削,无热处理变形. 这些数字不是建议的涂层限制或规定的生产能力. 真正的计划必须考虑这些影响和测量不确定性; 化学制备前指定的尺寸可能需要单独的余量.
如果剩余尺寸窗口不切实际, 查看涂层范围, 功能性配合或电镀后的受控精加工操作. 每个选项都会改变制造计划. 随后的打磨还要求成品表面上有指定的剩余涂层厚度.
用于钻孔, 涂层减小了直径. 螺纹余量取决于螺纹几何形状,不能从光轴计算中复制. 使用更广泛的方法将这些决策与最终绘图要求联系起来 CNC加工公差指南.
厚度要求需要位置
当溶液到达准备好的表面并在其上循环时,无电沉积可以在复杂形状上提供相对均匀的沉积. 一个深孔, 狭窄的凹槽或被困的口袋仍然需要流程审查. 可触及的外表面并不能确定零件内部发生了什么.
标记厚度对功能很重要的表面, 以及任何必须保持未电镀的区域. 以下区别有助于将一般 EN 注释转变为可用的涂层计划.
| 部分区域 | 绘图应区分什么 | 必须确认什么 |
|---|---|---|
| 安装外部轴颈 | 最终直径和局部涂层最小和最大 | 加工和涂层范围符合成品尺寸限制 |
| 内孔或凹槽 | 所需的涂层深度和局部厚度限制 | 准备, 解决方案访问和可以评估所需位置的方法 |
| 螺纹或表面保持未镀层 | 屏蔽边界和允许的过渡 | 屏蔽是可行的, 并且暴露的表面有可接受的保护计划 |
| 电镀后需打磨的表面 | 最终尺寸, 粗糙度和最小剩余涂层 | 整理不会去除所需的功能层 |
遮蔽在边缘处有实际限制, 凹槽和小特征. 在生产前解决允许的过渡, 特别是当裸露到镀层的边界位于安装或暴露表面附近时.
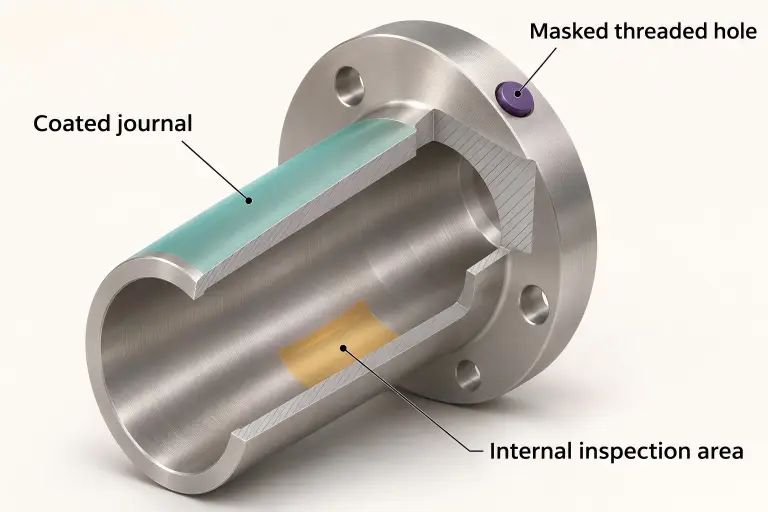
选择沉积物的厚度测量方法, 基材和几何形状. 记录测量位置和可接受限度. 用零件加工的平面见证优惠券可以支持商定的测试, 但它不会自动展示深层特征底部的覆盖范围.
同样地, 最终直径读数并不能确定局部涂层厚度,除非测量方法和假设支持该结论. 成品尺寸和涂层要求都需要适当的证据.
检查母材的热处理
一条注明“电镀后热处理”的注释留下了几个未解决的不同目的:
- 沉积硬化: 改变涂层结构以获得指定的硬度.
- 粘连处理: 改善特定基材和工艺的粘合.
- 氢脆缓解: 根据适用规范解决敏感材料中与氢相关的风险.
不要将它们视为可互换的循环. 单独的硬度处理不会自动满足所需的浮雕处理, 熔敷硬化循环并不是适用于每个电镀零件的通用指令.
用于高强度或淬火钢, 提供实际强度或硬度条件以及热处理历史. 准备路线, 适用的救济要求和处理时间需要在处理前进行审查. 没有外部电镀电流并不能消除该审查.
基材还必须能够承受所提议的热循环. 检查现有脾气, 所需的机械性能和尺寸稳定性, 特别适用于热处理铝合金和淬火钢. 硬涂层不能补偿基材中不可接受的变化.
硬化可以与耐腐蚀性进行权衡. 先进电镀技术描述了如何 热处理改变 EN 沉积结构和腐蚀行为. 完成完整的处理顺序后评估所需的特性.
当涂层硬度是验收要求时, 说出测试方法, 测试负载, 测试地点或约定的样本, 和供货条件. 请勿用基材的硬度结果代替涂层结果.
这些选择也解释了报价差异. 固定轴颈上的涂层范围较窄, 选择性掩蔽, 内部特征验证, 热处理和最终研磨代表了与不受限制的一般涂层不同的工作. 将报价与相同定义的要求进行比较.
通过我们的审核 数控加工服务, 发送带有 EN 规范的图纸, 磷需求量, 局部厚度限制, 成品配合尺寸和遮蔽边界. 包括基材状况, 允许的热处理和电镀后任何计划的精加工. RapidEfficient 可以协调加工, 报价前与相关供应商进行涂层和检验审查.