批准数据矩阵标记作为成品 CNC 组件的一部分. 它的位置, 在供应商选择标记路线之前,编码数据和验收检查属于图纸和采购要求.
手机成功扫描代码仅证明特定设备可以在这些条件下对其进行解码. 它没有建立指定的标记质量等级, 确认标识符属于该部分, 或表明该标记将在完成后继续存在.
用于在金属上激光雕刻数据矩阵代码, 解决四个相关问题: 可以在哪里阅读, 数据需要多少空间, 哪些表面工艺遵循标记, 以及什么证据可以放行该批次.
选择读者可以到达的标记面
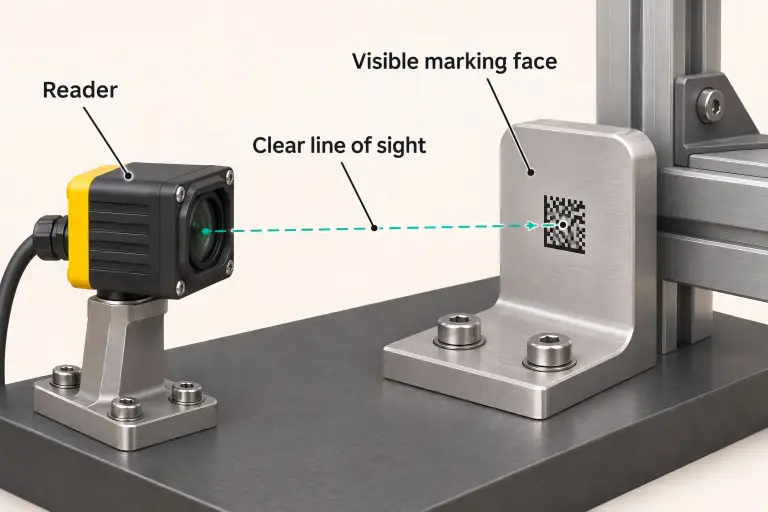
从必须读取代码的阶段开始. 一旦将支架用螺栓固定到组件中,松动支架上可见的代码可能会被隐藏. 激光可以到达凹槽内的代码,但接收检查系统很难照亮和成像.
识别阅读阶段以及标记位置. 显示允许的面孔, 相对于可识别零件特征的位置和方向. 包括限制访问的任何装配条件.
在圆柱面上, 代码围绕变化的表面角度延伸. 这会影响标记的制作方式以及读者如何看待它. 检查曲率, 观察方向和工作距离一起. 平坦的标记垫可能会有所帮助, 但添加一个会改变零件的几何形状并需要设计批准.
保持标记区域远离密封轨道, 轴承配合, 电触点和其他受保护的表面,除非设计明确允许在那里进行标记. 允许的标记深度和表面变化与可读性无关. 可读代码并不意味着批准从功能面上去除材料.
图纸还应标明标记区域的表面状况. 机加工纹理, 爆破, 抛光和涂层可以改变反射光和读者看到的对比度. Ra 值本身并不能定义这些光学条件.
数据固定后调整代码大小
确认系统是否需要普通Data Matrix ECC 200 或 GS1 数据矩阵. GS1 DataMatrix 有额外的编码和数据结构规则; 它不仅仅是一个看起来不同的图案. 使用客户批准的格式,而不是从标记软件的默认菜单中选择一种.
在调整标记尺寸之前先确定实际内容: 零件标识符, 修订, 批次或序列号, 以及任何所需的分隔符. 保留有意义的前导零并同意由谁分配唯一标识符. 示例图像无法定义序列号在订单中如何变化.
网格中的每个小单元都是一个模块. 其标称宽度是 X 尺寸. 更多数据可能需要更大的网格; 保持相同的外部尺寸将使模块更小.
周边静区也需要空间. 这 GS1 数据矩阵指南 指定每侧一个模块宽的最小安静区域. 保留文字, 清晰边缘之外的边界和其他干扰特征.
考虑一个说明性的 24 × 24 模块网格, 包括它的取景器图案, 与 X = 0.20 毫米:
- 标记网格宽度: 24 × 0.20 = 4.80 毫米.
- 两侧都有安静区域: 0.20 毫米.
- 网格加上最小静区: (24 + 2) × 0.20 = 5.20 平方毫米.
一个 5.00 毫米宽的标记区域不能包含指定模块尺寸的特定布局. 这是一个几何例子, 不是推荐的模块大小或可读性的保证. 位置公差, 附近的边缘和任何人类可读的文本可能需要额外的空间.
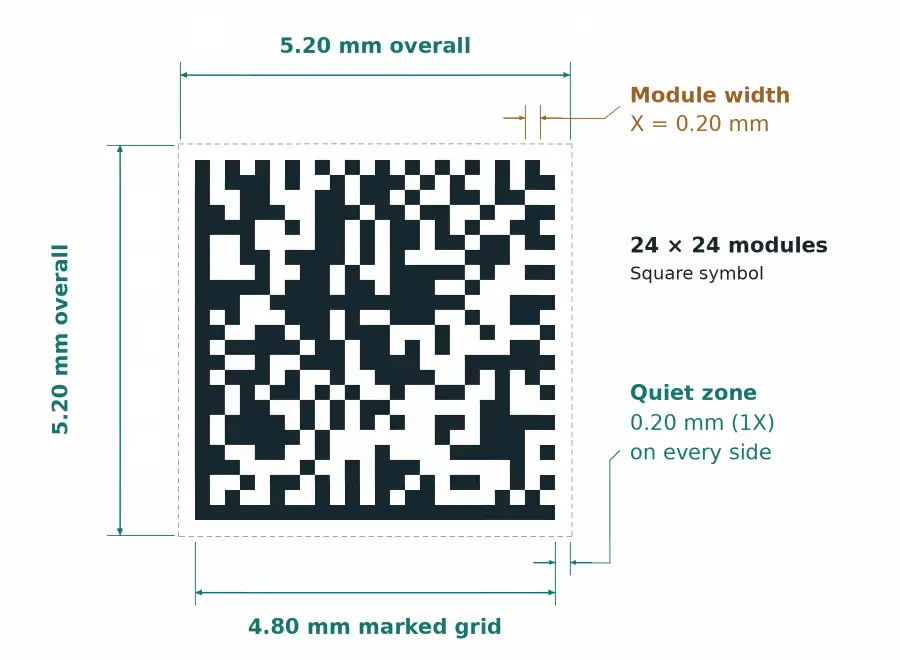
从批准的数据生成代码, 然后检查其实际模块数量和尺寸. 不要向一个方向拉伸或仅仅为了适合插图而缩小它. 根据适用的应用要求以及预期的标记和读取设备确认最终布局.
最终表面处理后批准标记
“激光雕刻”一词并不能完全定义表面变化. 雕刻去除材料, 而其他激光打标方法可以通过改变表面而无需制作相同的凹槽来产生对比度. 适当的方法取决于合金, 涂层, 允许的表面改造和使用条件.
生产前就结果和允许的流程达成一致. 如果图纸需要凹进标记, 对比表面标记并不自动等同. 如果材料去除受到限制, 请求更深的代码以提高耐用性可能与零件要求相冲突.
将标记操作映射到实际操作 表面精加工顺序. 阳极氧化前打标, 电镀, 喷砂或涂层意味着代码在这些操作之后必须保持可接受的状态. 随后标记可避免用该表面处理覆盖新标记, 但可能会局部改变成品表面. 这两种顺序都不是普遍规则.
对于第一次批准, 使用代表指定合金的样品, 标记面和生产完成. 抛光平面优惠券上显示的标记本身并不能确定有纹理的结果, 弯曲生产零件. 优惠券可以帮助开发设置; 实际的几何形状仍需要审查.
检查代码是否符合要求的交付条件. 清洁后是否必须保持可读性, 穿, 化学暴露或其他规定的使用条件, 就单独的调节测试及其验收标准达成一致. 初始质量等级并不决定使用寿命.
表面处理的后期变化, 涂层或标记设置可能会改变结果. 在将原始样品视为重复生产的代表之前,确定哪些变更需要重新获得样品批准.
单独解码, 评分和记录匹配
有用的验收计划区分三项检查.
| 查看 | 保留证据 | 结果未确定什么 |
|---|---|---|
| 解码预期读取设置中的标记 | 解码后的字符串, 零件状况和商定的读卡器设置 | 每个其他设置中指定的标准化质量等级或可读性 |
| 验证符号的光学质量 | 识别方法的报告, 设置, 等级和检验符号 | 编码标识符属于正确的物理部分, 或者该商标将在服役后继续存在 |
| 将数据与零件和订单相匹配 | 与批准的标识符清单和所需的生产记录进行比较 | 物理标记的光学质量或耐久性 |
需要正式的直接零件标记分级的地方, 指定适用的标准和版本. 国际标准化组织/国际电工委员会 29158:2025 修改ISO/IEC 15415 直接零件标记方法, 包括照明条件, 参数测量和分级.
仅写入“符合 ISO 标准的条形码”会使验收标准不完整. 同意所需等级, 适用的测试条件和合适的验证设备. 保留报告的设置, 包括照明和测量孔径(如果适用). 读者的置信度分数不应替代指定的验证结果.
生产计划应说明哪些检查适用于每个零件以及哪些检查使用商定的抽样计划. 读取每个序列号并不意味着每个标记都已接受标准化质量验证. 反过来, 对一些样品进行分级并不能检测到批次中每个重复或错误分配的标识符.
将解码值与批准的数据进行比较, 不仅仅是代码旁边的可见文本. 控制更换零件, 拒绝零件并重新标记,以便标识符不会在未经授权的情况下重复或重新分配. 就如何提供和保留评分记录达成一致.
当代码指向材料或加工记录时, 单独验证该连接. 正确编码的炉号无法修复毛坯和加工部件之间缺失的链接. 这 材料认证指南 解释文档与零件的关系.
对于一个 CNC machining review, 发送带有允许的标记面和区域的图纸, 批准的数据格式, 序列号责任, 最终表面状况和所需的验收证据. 包括预期的阅读设置或其要求. Rapid Efficient可以根据加工路线查看标记顺序和检查范围; 任何所需的分级方法和设备可用性应在报价前确认.