拉削前准备的圆孔可以保留为成品内部轮廓的一部分. 内六角插座中, 过大的预孔可能会在幸存的平坦部分之间留下弯曲的浮雕. 一位买家希望购买六套不间断的公寓,需要在接受流程之前解决差异问题.
拉削通过排列切削刃去除材料以产生所需的形状. 内部应用包括键槽, 样条线, 正方形和六边形. 沿着, 渐进齿拉刀, 旋转拉刀和单点数控拉刀使用不同的切削运动. 它们不需要相同的访问或零件准备.
对于机加工零件, 指定必须保留的配置文件, 然后询问哪种拉削方法可以生产规定的材料条件和数量.
圆形预孔可以保留在成品多边形中
内拉刀从开口开始. 准备好的孔会影响工具必须去除的材料量以及之后可以存在的表面.
对于六边形, 区分相对平面的距离和相对角的较大距离. 圆形预孔可以延伸超出标称平坦表面,同时仍然在拐角处留下待切割的材料. 然后,完成的开口包含被原始孔的弧中断的直平坦部分.
考虑一个理想, 同心的例子:
- 公称六角对边尺寸: 8.00 毫米.
- 准备好的圆孔: Ø8.10毫米.
- 轴到标称平面的距离: 4.00 毫米.
- 预制孔半径: 4.05 毫米.
在每个名义单位的中点, 预孔已经去除了材料 0.05 超出那个平面毫米. 拉削拐角无法恢复已被预孔去除的材料. 在规定的几何形状下, 六个单位中的每一个都保留了弯曲的浮雕.
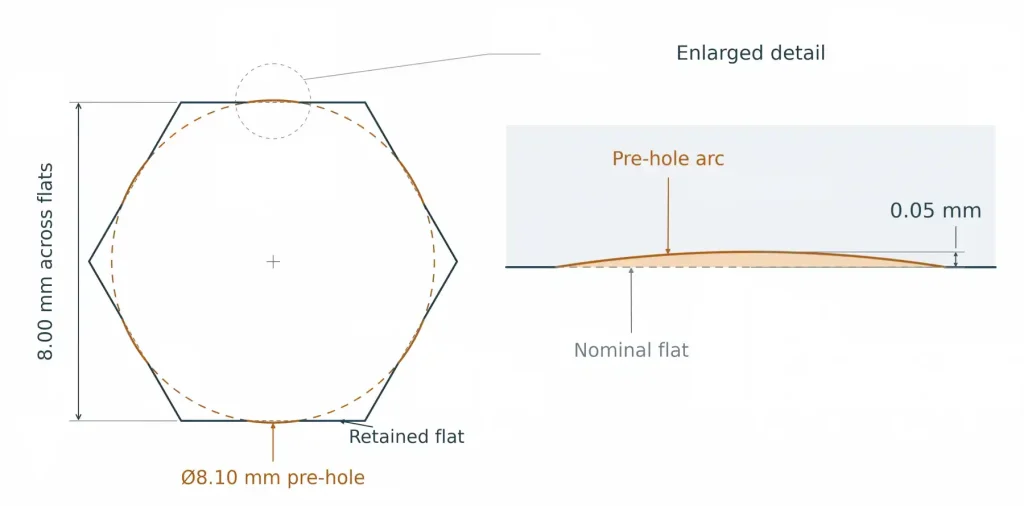
这些尺寸仅说明几何形状. 它们不是推荐的预孔尺寸, 加工余量或公差. 孔尺寸变化和错位会改变浮雕的范围和对称性.
如果需要不间断的公寓, 明确该要求并让供应商选择兼容的准备和工具. 如果允许减免, 定义其允许范围,而不是批准任何接受配合六边形的开口. 是否接受取决于所需的联系方式, 间隙和负载转移; 单独插入并不能建立这些属性.
同样的区别也出现在方孔模具中: 用于浮雕轮廓的工具不能自动与用于生产完整方形的工具互换. 对于内花键, 指定完整的花键形状和配合要求,而不是将齿数和一个直径视为完整的定义.
选择可用空间的切割动作
通孔可能适合渐进齿推拉刀. 当刀具穿过工件时,连续的切削齿会去除增量的材料. 设置必须适合该工具, 其指导安排, 超出零件的切削负载和行程.
旋转拉削使用合适的夹具中的有角度的拉刀,逐渐围绕其周边啮合形状. 它可以在盲孔中生产合适的多边形套筒,而无需将长工具拉过另一侧. 这并不意味着所有的盲板都适合: 表格尺寸, 深度, 材料, 支架间隙和芯片空间仍需审查.
单点数控拉削使用重复切削行程, 行程间受控进给. 它可以为选定的内部功能提供另一条路线, 包括合适的盲板功能. 该工具仍然需要一个可行的切削行程, 返回运动和排屑装置.
| 建议路线 | 零件和设置必须提供的空间 | What the buyer should confirm |
|---|---|---|
| 渐进齿拉削 | 一个开始的开口, 引导通道和足够的行程以使所需的牙齿通过 | 所选刀具是否产生指定的完整轮廓或浮雕轮廓, 以及灯具的出口是否畅通 |
| 旋转拉削 | 准备好的条目, 合适的支架通道和空间超出盲孔中所需的形状 | 允许的孔前残留物, 导程倒角, 可用成形深度和切屑间隙 |
| 单点数控拉削 | 接触最前沿, 重复的行程和返回路径 | 任何建议的最终救济, 它改变的表面以及切屑如何离开切口 |
“一次拉削”描述了一种特定的工具和操作. 该定义并不适用于所有拉削路线. 一些推拉刀布置使用多次走刀, 而单点方法通过重复笔画构建特征.
其中该功能是并行键连接, 分开的 键槽加工回顾 覆盖轴之间的配合, 钥匙和轮毂. 选择切割动作并不能取代装配检查.
指定必须接合的长度
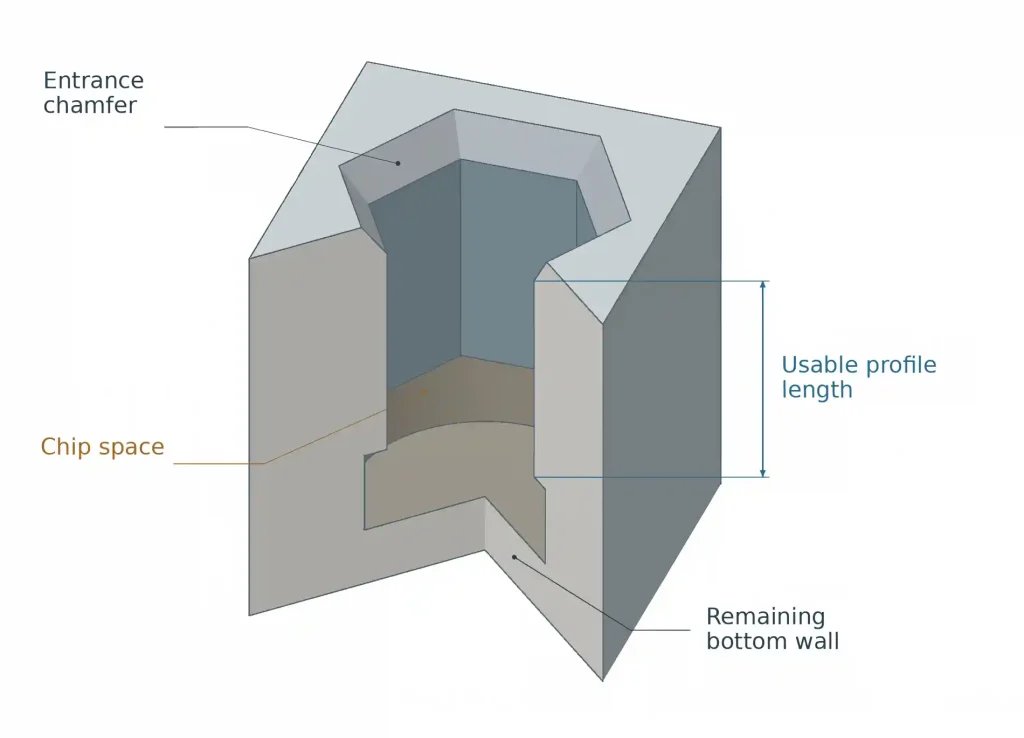
盲孔插座需要轴向剖面和前视图. 标记所需型材必须可用的长度, 入口倒角和工作部分之外允许的几何形状.
用于内旋转拉削, 准备好的孔需要超出拉削形状的空间以容纳切屑. 合适的底部凹槽可能有助于断屑, 并且该过程可能包括单独的切屑去除操作. Slater Tools 的零件准备指南 区分预孔直径, 预孔深度和导程倒角. 它的建议描述了它的工具; 不应将它们作为通用尺寸复制到每个零件上.
入口倒角也是长度计算的一部分. 配合六边形可能会在其整个工作面接合之前进入该倒角. 在另一端, 额外的钻孔深度提供了间隙,但不一定提供更可用的多边形形式.
根据定义的面或其他绘图参考指定所需的轮廓长度. 然后显示任何不完整的表格, 允许有切屑空间或浮雕. 提议更深的孔或更大的凹槽的供应商还应检查剩余的墙壁和附近的特征. 这 盲孔深度导轨 解释了可用圆柱深度和最深钻尖位置之间的差异.
检验方法必须到达接受的地区. 检查靠近嘴部的平面无法确定更下方的完整轮廓. 形状插头可以提供有用的证据,当它的尺寸, 带领, 插入深度及验收规则与图纸相符. 然而, 进入插座的 GO 插头本身并不能证明扁平部分不间断或预孔浮雕符合其限制. 当这些要求适用时,包括适当的个人资料检查. 普通的配合组件不会自动检查每个尺寸, 形状或位置要求.
将方向与轮廓尺寸分开. 如果六角形或花键必须与外部平面对齐, 跨孔或其他特征, 定义这种关系. 供应商必须在加工设置和检查中考虑到这一点.
工具可用性可以改变订单经济学
拉削没有最小经济批量大小. 可用的标准工具可以使短期运行变得可行. 定制轮廓可能需要新的拉刀, 导向部件, 在交付第一个可接受的零件之前安装固定装置或量规.
询问建议的工具是否已经存在以及它是否与完整的配置文件匹配. 如果工具留下图纸禁止的浮雕,则类似的标称尺寸是不够的, 无法覆盖所需的长度或产生错误的配合.
比较准备工作和完成工作以及切割操作. 范围可能包括制作预孔, 加工入口倒角或端部止裂槽, 拉削, 去除残留切屑, 去毛刺并检查成品轮廓. 短的切割行程并不能说明总的制造时间.
用于重复供应, 区分第一个订单和后续订单,可以重复使用合适的工具. 商定谁拥有任何专用工具, 如何维持其状况以及图纸修订是否需要修改或更换. 预计的重复数量不应被视为已确认的订单.
拉削阶段的材料牌号和硬度也属于审查范围. 如果以后的热处理或精加工可以改变轮廓, 确定适用尺寸验收的交付状态. 应根据完整路线评估现有工具.
对于一个 CNC machining review, 将内部轮廓与纵向截面一起发送, 允许的平面浮雕, 所需的接合长度和任何方向要求. 分别包括物料状况以及第一订单和重复数量. RapidEfficient 可以与机加工供应商协调审核,根据相同的成品零件要求比较可行的模具和制备路线.