
键槽加工应围绕轴的配合指定, 钥匙和轮毂. 槽宽很重要, 但两个槽深度也是如此, 钥匙的末端形状和可用于切割内部特征的空间. 这些细节决定了单独购买的部件是否可以形成预期的连接.
考虑一个为滑动轴与轮毂配合设计的说明性组件. 在没有键的情况下进行检查时轮毂滑到轴上, 然后在钥匙安装好后短暂停止. 可能有多种原因: 宽度不匹配, 钥匙站得太高, 槽端干扰, 或毛刺. 将钥匙归档直到一个组件适合可能会隐藏原因并使更换零件更难控制.
比较报价之前, 决定订单是针对经批准的匹配组件还是针对必须互换而无需选择性装配的零件. 以下评论涉及普通平行沉孔键. 锥度键, 半圆键和花键具有不同的几何形状和配合要求.
键与轴和轮毂接触的位置
轴键座是固定部分键的外部凹槽. 轮毂键槽是容纳突出部分的内部槽. 供应商有时对两者都使用“键槽”, 因此在每张图纸和检验记录上识别组件.
在普通的平行键连接中, 扭矩通过键侧面的接触传递. 负载面取决于扭矩方向. 键上方的间隙允许指定的侧面配合工作,而无需将键楔入轴和轮毂之间. 轴径和轮毂孔保留各自的配合要求; 该钥匙不能解决孔不正确的问题.
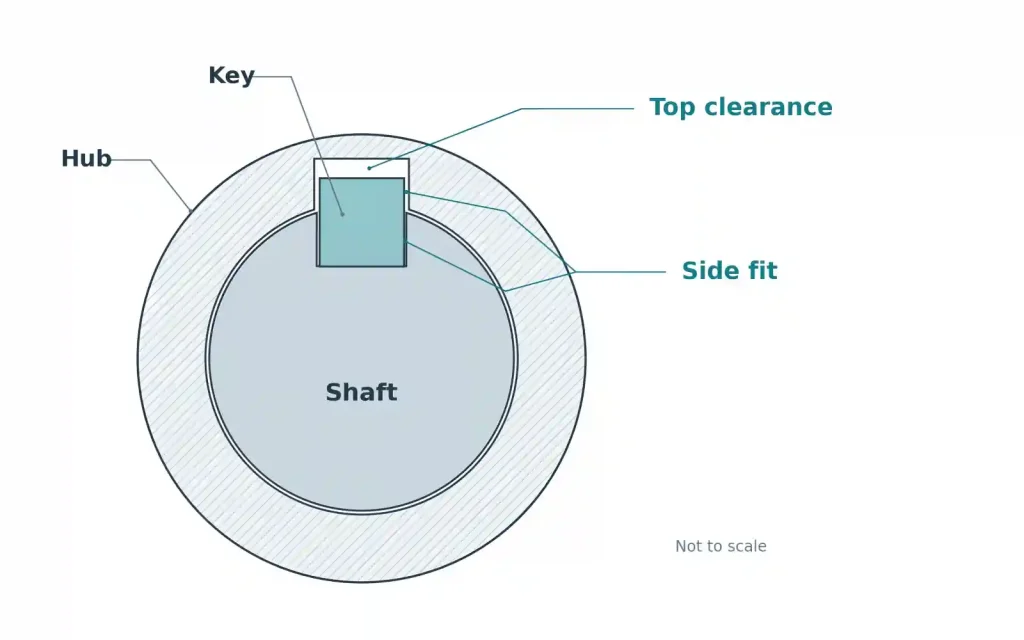
将连接检查为三个链接规范:
- 轴键座: 宽度和公差, 深度及其测量参考, 轴向位置, 端部形状和允许的拐角半径.
- 钥匙: 指定的标准和形式, 或完整的零件图; 宽度, 高度, 长度, 材料, 末端形状和边缘细节.
- 轮毂键槽: 宽度和公差, 深度及其测量参考, 轴向范围, 入口详细信息和允许的端接几何形状.
将适用的图纸修订放在一起并确定谁提供密钥. 轴和轮毂的报价可能不包括所购买的组件.
轴和轮毂槽需要自己的深度定义. 距原始圆柱表面的径向深度与槽表面和轴或孔的相对侧之间的测量值不同. ELESA+甘特的 从 6885/1 键槽图 说明这些单独的维度. 使用订单指定的标准版本和公差, 清晰显示测量终点.
为每种宽度选择严格的公差可能会造成组装困难,而不是更好的连接. 应分别指定预期的轴与键配合和轮毂与键配合. 还要确定轮毂的轴向固定方式. 通过键传递扭矩并不, 靠自己, 定义可接受的轴向保持布置.
沿着钥匙槽走到尽头
横截面可以显示可接受的宽度和深度,同时忽略沿轴更远的干涉. 检查钥匙, 纵向视图中的两个槽和最终轮毂位置.
用立铣刀制成的封闭轴键座在平面图中具有圆形端部. 提议的密钥必须适合该形状. 对于方头钥匙, 检查圆形槽端部的间隙,而不是单独匹配标称长度. 在插槽底部, 允许的拐角半径和钥匙的边缘释放也必须允许钥匙正确就位.
现在将轮毂放置在其最终轴向位置. 确定键和每个配合槽之间可用的直侧面重叠. 圆端, 浮雕和延伸到轮毂之外的任何部分都会影响重叠. 总槽长度和可用钥匙啮合数量不同. 所需的接合必须来自连接设计, 包括其负载和材料; 成功的装配检查并不能确定扭矩或疲劳能力.
达到最终立场的方法也很重要. 一个肩膀, 盲槽端或入口边缘可能会在轮毂到达其定位面之前停止轮毂. 显示轮毂从哪一端进入以及任何装配限制. 如果插槽较长, 建议更改钥匙或额外的救济, 在批准之前,根据装配和所需的啮合检查修改后的几何形状.
用于更换轮毂, 因此,现有的轴和关键尺寸是询价的一部分. 如果他们的状况或身份不确定, 在发布替换图纸之前商定如何测量它们.
如何切割内部键槽
查看内部插槽结束的位置, 即使轮毂有通孔. 孔可以穿过,而键槽停留在孔内. 剩余的材料会改变该工具的退出和撤回选项.
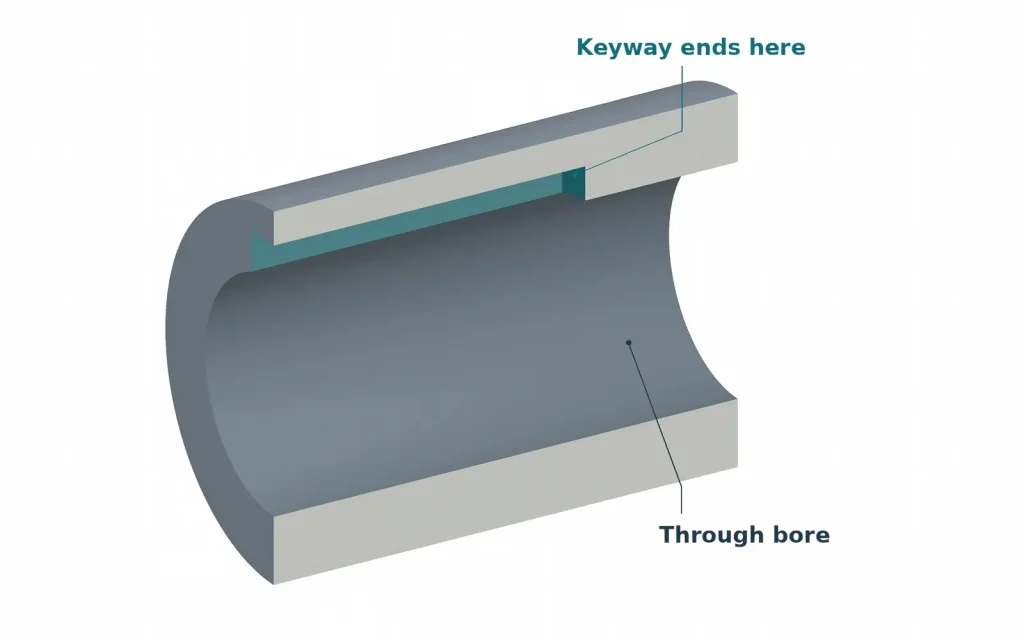
对于传统的贯通拉削路线, 供应商必须提供拉刀, 它的指南和所需的退出空间. 盲目终止需要不同的工具和运动计划. 合适的数控单点拉削或开槽方法可以制作盲键槽, 提供切割行程, 退出和排屑是可行的.
数控拉刀工具 盲键槽引导 显示其插入工具的救济安排, 包括凹槽和交叉孔. 这些功能为刀具提供了完成其行程并帮助管理切屑的空间. 它们的尺寸必须适合所选的工具和设置. 添加跨孔或浮雕会改变零件并需要设计批准; 它应该出现在引用的图纸修订中.
电火花加工可以为导电部件提供另一种途径. 线切割加工需要合适的通道来保留所需的材料. 沉降放电加工需要电极通道和有效冲洗. 这 沉降片放电加工与线切割放电加工比较 解释这些访问边界. 单独命名 EDM 会使实际的槽端几何形状无法解析.
将报价与经批准的相同键槽进行比较. 包括任何特殊工具, 救灾准备和所需的完成范围. 基于扩展槽或新检修孔的较低价格代表不同的部件,直到接受更改.
提交轴图, 轮毂图纸和关键规格或零件号一起构成 CNC machining review. 标记插槽末端和周围区域,必须保持不变, 并确定是否提供配套部件进行检查. 这样可以根据完整的连接来评估建议的加工路线.
从轴或孔轴检查
检查计划应建立图纸要求的轴或孔基准, 然后评估相对于它的键槽. 仅检查槽宽度无法解决其位置和对齐问题. 指向另一个键槽的位置, 平面或孔很重要, 明确地包括该角度关系.
同意如何测量宽度和深度, 包括沿槽位所需的任何位置. 入口附近的单一读数可能会错过内部更深处的变化. 选择能够到达所需表面的探头或量具, 并将直壁与端部半径区分开来, 解释测量时的角半径和毛刺.
检查组装所需的成品状态. 去毛刺应清除入口和边缘,同时保留指定的接触表面. 任何影响配合的后续涂层或处理都属于最终尺寸要求和检查顺序.
第一篇装配检查增加了有用的证据: 关键座位如预期, 轮毂到达所需位置,并且可以安装指定的固定装置. 记录哪个轴, 使用了轮毂和钥匙以及任何允许的安装工作.
用于可互换电源, 根据商定的检验计划将该检查与各个部件的尺寸验收结合起来. 一套选择性安装的套件无法证明单独订购的替换件适合. 对于经批准的匹配集, 识别配对的组件并记录任何允许的调整. 交付要求应明确买方购买的是这两种结果中的哪一种.