诸如“搭接密封面”之类的绘图注释留下了几个未决的决定. 供应商可能需要压平环形焊盘, 控制两个面之间的距离, 或产生特定的表面纹理. 这些作业不一定使用相同的设置.
用于 CNC 加工的密封圈或阀门组件, 首先识别工作面并检查搭接是否能够到达. 然后定义最终高度, 相关数据关系, 表面纹理及检验方法. 单独的平面并不能证明该部件能够装配或密封在其装配中.
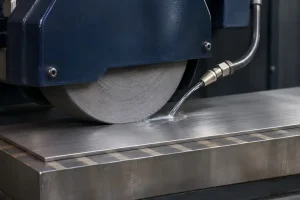
在传统的平面研磨中, 液体中携带的磨粒去除工件和研磨板之间的材料. 盘子, 磨料和相对运动影响最终的表面. 本文涉及指定为平面的面; 故意加冕的, 锥形或纹理密封面需要自己的流程定义.
检查什么可以真正接触到膝盖
平坦的研磨板需要接触到其要精加工的表面. 在一个简单的戒指上, 可以接触到暴露的环形端面. 一体式枢纽, 定位凸台或周围的墙壁可以改变该接触.
在凹进的密封区到达板之前,凸起的凸台可以与板接触.
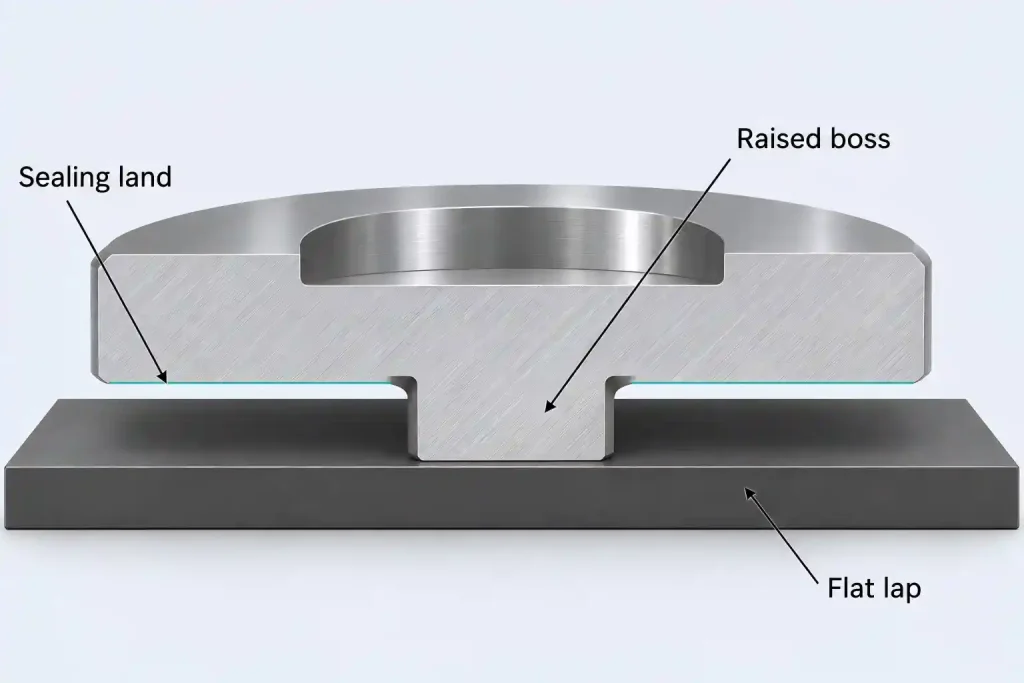
该几何形状无法通过指定更细的磨料或更长的周期来解决. 一个形状的圈, 本地工具, 可能需要不同的加工顺序或设计更改. 该提案应解释如何在不移除必须保持完整的特征的材料的情况下达到所需的表面.
| 零件几何形状 | 联系问题进行审核 | 拟议路线必须解决什么问题 |
|---|---|---|
| 外露环形端面 | 完整的密封区域必须与搭接处对齐 | 支持, 稳定的运动和允许的内外边缘条件 |
| 密封凸起轮毂或轮辋下方的区域 | 突出部分可以防止与平板接触 | 刀具间隙, 更高功能的本地访问和保护 |
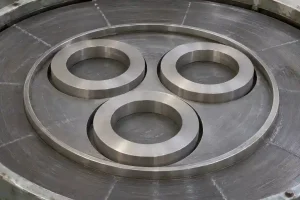
| 具有两个相对工作面的光环 | 两个面都可以接触到相对的板 | 承运人适用性, 最终厚度和面对面平行度 |
| 被凹槽或端口中断的面 | 接触在每次打开时停止和恢复 | 边缘损坏, 局部去除和残留在开口中的磨料 |
| 薄环或柔性环 | 加工过程中施加的压力可以改变脸型 | 支撑和测量释放部分的条件 |
在图纸上定义实际密封区域. 不要让供应商决定是否采用相邻救济, 倒角或凹陷区域属于同一要求. 即使中心区域看起来均匀,边缘倒圆也会减少可用土地.
保持面平面度与环几何形状分开
平坦度描述了个人面部的形状. 它不会相对于孔轴定位该面, 后肩或安装面.
环可以有两个不平行的单独平面. 它还可以具有相对于其定位孔倾斜的平坦密封面. 如果这些关系很重要, 分别指定和检查它们. 不应仅仅因为自由运行的单面研磨操作改善了表面而假定它建立了与孔相关的方向.
对于具有两个可触及的相对面的简单环或垫片, 双面研磨是一种评估途径. 该零件被承载在上、下工作板之间, 允许在一种布置中处理两个面. 设备, 载体和起始几何形状仍然必须适合所需的厚度和平行度. 带有突出轮毂的阶梯体可能不适合这种布置.
分别处理两个面是另一种可能性, 但“双方面都重叠”本身并不能表明他们的关系. 供应商需要一种方法来控制和验证它.
材料去除也会改变轴向尺寸. 研磨密封面可减少其与未触及的后肩部的距离. 如果凹槽底部保持不变, 凹槽相对于降低的面变浅. 因此,从研磨表面开始的尺寸需要成品状态的验收限制.
CNC预加工尺寸发布前, 就可供研磨的库存达成一致. 考虑来料面形状和缺陷以及标称高度. 去除较深的划痕可能比修复周围的表面消耗更多的库存. 进一步研磨无法恢复已经变得太短的环.
使研磨系统与表面相匹配
材料及其状况影响搭接板的选择, 磨料和载体液体. 粒径, 压力和浆料行为也会影响去除和纹理. 单独的粒度名称不能保证特定的 Ra 值.
研磨师沃尔特斯 (Wolters) 对研磨的解释 描述这些相互作用的过程变量. 其设备特定设置不应复制到通用绘图要求中.
板材状况在整个批次中都很重要. 板材本身磨损, 因此它的形状需要监控和调节以实现预期的工作. 磨损或处理不当的板材可能会将不需要的形状转移到零件上. 增加循环时间并不能替代控制该情况.
研磨表面不一定是镜面光亮的. 传统的研磨系统会留下哑光外观, 而合适的金刚石系统可以生产反射密封面. 因此,仅凭外观来判断零件是否被正确研磨是很糟糕的方法.
如果要求主要是光亮的装饰表面, 审查 镜面抛光工艺 而不是假设需要平面研磨. 反过来, 产生光泽的抛光操作不会自动建立所需的表面平整度.
研磨和珩磨也描述了这种情况下的不同任务. 传统的刚性孔珩磨在预加工孔内使用磨石来控制尺寸, 选定的形式错误和纹理. 它不能与靠着研具精加工外环形面互换. 我们的 珩磨工艺指南 涵盖特定的决策.
购买用, 将路线与相同的成品要求进行比较. 一个可访问面的引用并不等同于覆盖两个面几何体的引用, 凹槽边缘控制和光学检查. 专业承运人, 进货状况和清洁通道可能会影响所包含的工作.
从光带中读取表面形态
光学平面和单色光可以揭示适当反射面的形状. 干涉图案与参考平面和工件之间的间隙有关.
平坦表面上的倾斜参考可以产生多个直线, 平行线, 均匀间隔的带. 它们的存在并不意味着面部包含相同数量的步数或波浪数.
大量的直带不是, 就其本身而言, 脸不那么平坦的证据.
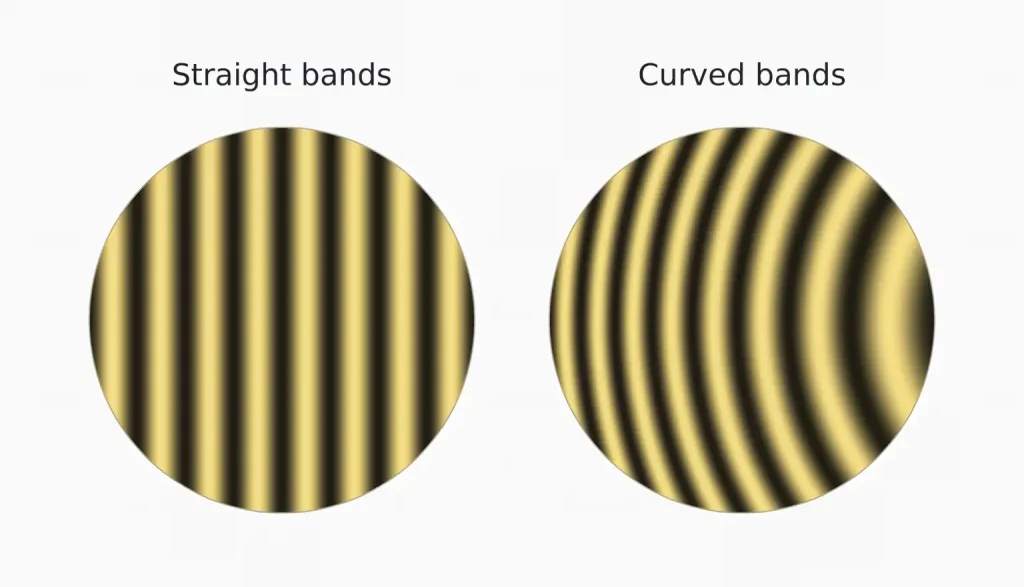
必须使用参考排列和频段变化来解释图案. 带的弯曲或间距的局部变化可以揭示表面形状的变化, 包括边缘附近. 基于波段的要求还需要光源或波长以及商定的解释方法.
基美特的 阅读灯带指南 说明了这些区别. 请勿将一般说明转换为不同零件的验收限制.
表面必须清洁, 干燥且具有足够的反思性,适合有用的阅读. 参考平面需要合适的精度和条件. 支撑和接触不得使薄环变形. 如果饰面不允许清晰的光学读数, 在报价前就合适的替代测量方法或受控准备步骤达成一致.
光学平坦结果涉及被检查的面. 它没有确定戒指的厚度, 它相对于孔的方向, 其粗糙度或组装密封件的泄漏. 指定检查区域, 包括任何允许的边缘排除, 而不是接受一个小的中心区域的照片作为整个土地的证据.
释放最终状态的干净面部
研磨会留下磨料和载体残留物,必须适当去除. 凹槽, 端口和凹槽需要特别注意. 表面干净并不能证明连接的通道没有残留的化合物.
选择适合材料的清洁方法, 几何形状和所需的清洁度. 在搬运和包装过程中保护成品土地,以免邻近零件或包装碎片刮伤它. 任何防腐剂还必须适合预期的使用和验收条件.
在商定的精加工和清洁操作后检查最终尺寸和表面要求. 对于柔性部件, 说明接受是否适用于自由状态或明确的限制. 保持测量条件与研磨期间使用的负载不同.
如果密封性能是验收的一部分, 另行商定组装测试: 配合部件, 中等的, 压力, 温度, 持续时间和允许泄漏. 表面平整度报告不能替代功能测试.
进行报价审查, 标记密封环并显示附近的轮毂, 肩膀, 凹槽和定位孔. 包括传入条件, 允许的材料去除, 最终轴向尺寸和所需的面关系. 确定验收是否需要光学平面证据, 表面纹理测量, 清洁度检查或装配测试.
通过我们的 精密加工服务, RapidEfficient 可以审查 CNC 准备工作并协调建议的精加工和检查路线. 报价前应针对实际零件确认专业研磨和测量范围.