快速解答: 镜面抛光是一种去除加工痕迹的表面精加工工艺, 划痕, 和表面缺陷以创建光滑的, 反光饰面. 用于 CNC 加工零件, 该过程通常包括表面清洁, 打磨或研磨, 渐进磨料抛光, 精细抛光, 抛光, 和最终检验. 镜面抛光可改善外观, 降低表面粗糙度, 并支撑某些功能表面, 但也增加了成本, 交货时间, 以及关键边缘的尺寸控制风险, 孔, 或公差不受保护.
介绍
当 CNC 加工零件需要高度光滑时,可使用镜面抛光, 明亮的, 和反光面. 可见金属部件很常见, 化妆品外壳, 不锈钢部件, 铝制零件, 模具, 固定装置, 显示部件, 以及一些滑动或密封表面.
然而, 镜面抛光不仅仅是美容步骤. 它会影响尺寸, 边缘, 平整度, 表面粗糙度, 腐蚀行为, 涂层附着力, 和最终检验. 如果零件具有严格的公差, 锋利的边缘, 小孔, 螺纹特征, 或配合面, 生产前应确认抛光要求.
本指南解释了零件的镜面抛光工艺, 合适的材料, 工具, 工艺步骤, 质量风险, 检查点, 和买家询价说明. 对于其他整理选择, 买家也可以比较常见的 CNC 零件的表面处理 选择镜面抛光前.
1. 什么是镜面抛光?
镜面抛光是获得高光泽度的过程, 通过逐渐去除缺陷和细化表面来对零件进行反射表面光洁度. 与基本抛光不同, 镜面抛光使零件具有镜面般的光泽,且变形最小. 该工艺广泛应用于汽车, 航天, 电子产品, 以及美观和功能并重的医疗行业.
2. 适合镜面抛光的材料
并非每种材料都同样适合镜面抛光. 最终结果取决于材料硬度, 表面缺陷, 加工痕迹, 晶粒结构, 涂层要求, 和零件几何形状.
| 材料 | 镜面抛光适用性 | CNC零件注意事项 |
|---|---|---|
| 不锈钢 | 非常好 | 常见于化妆品, 耐腐蚀, 以及可见的金属部件 |
| 铝 | 好的, 但更柔和 | 易于抛光, 但必须控制划痕和边缘倒圆 |
| 黄铜 / 铜 | 适用于装饰或导电部件 | 抛光后可能需要防锈和氧化保护 |
| 工具钢 / 模具钢 | 良好的流程 | 通常需要受控的研磨和精细抛光步骤 |
| 钛 | 有可能但比较困难 | 热, 磨损, 应控制表面稠度 |
| 丙烯酸纤维 / 聚碳酸酯 | 可用于透明或有光泽的表面 | 需要合适的磨料以避免雾霾或热损伤 |
| 玻璃 | 可用于特殊抛光工艺 | CNC 金属零件供应商不太常见 |
用于 CNC 加工金属零件, 不锈钢和铝通常是镜面抛光最常见的材料. 应根据材质选择抛光方法, 可见表面要求, 宽容, 和最终申请.
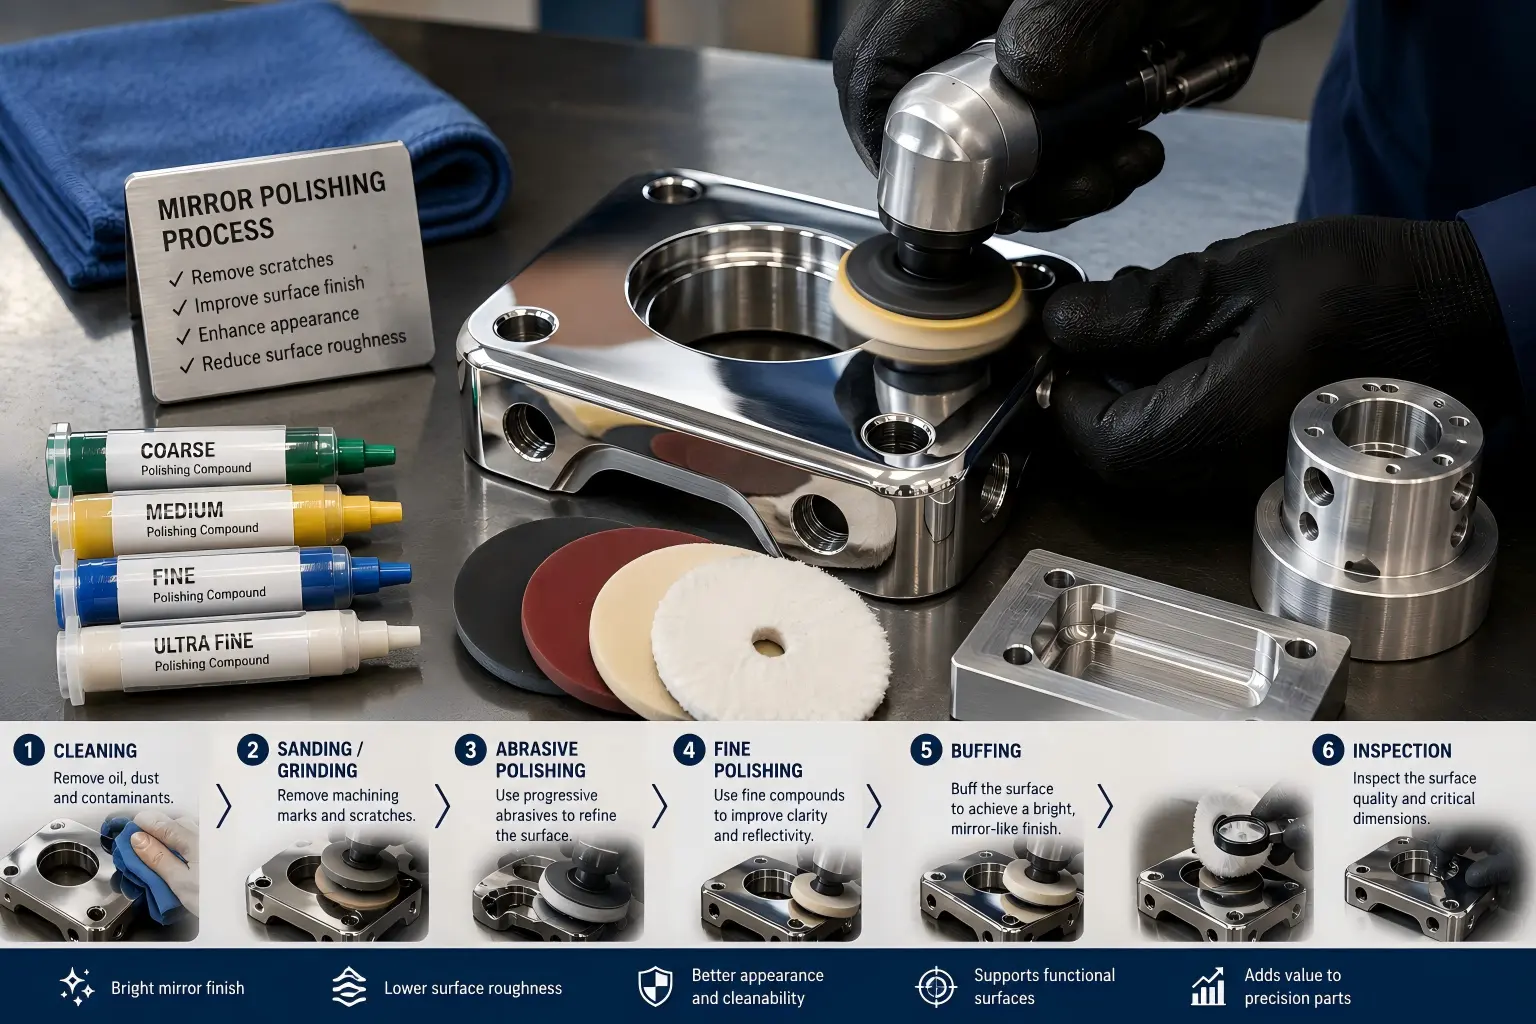
3. 镜面抛光工艺: 步步
3.1 清洁和表面处理
抛光前, 应清洁该零件以去除油污, 冷却液残留物, 筹码, 指纹, 和表面污染. 深划痕, 毛刺, 凹痕, 氧化, 在开始抛光过程之前应检查或加工痕迹.
如果缺陷太深, 在不改变零件形状或尺寸的情况下,仅靠抛光可能无法去除它们.
3.2 打磨或研磨
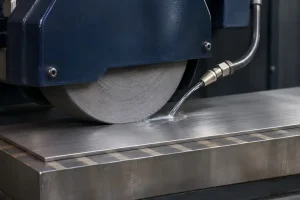
打磨或研磨可去除可见的加工痕迹,并为表面进行更精细的抛光做好准备. 应根据表面状况选择磨料牌号, 材料硬度, 和所需的最终完成.
适用于平面, 该过程应避免压力不均匀,从而产生波浪, 圆边, 或局部低点.
3.3 渐进式研磨抛光
镜面抛光通常需要从较粗的磨料逐步过渡到较细的磨料. 跳过磨料等级可能会留下最终抛光后可见的划痕.
用于精密零件, 临界边缘, 孔, 基准面, 线程, 密封面抛光后应进行保护或检查.
3.4 精细抛光
精细抛光使用更精细的化合物, 膏体, 或抛光介质,以减少可见划痕并提高反射率. 抛光方向, 压力, 速度, 并控制时间以保持表面一致.
3.5 抛光和最终处理
抛光用于创造最终的明亮外观. 取决于材料和应用, 该部件可能还需要清洁, 钝化, 防锈保护, 涂层, 或抛光后精心包装. 用于整理后的残留物控制, 请参阅我们的指南 金属零件的清洗方法 包装或检验前.
3.6 最终检验
镜面抛光后, 应检查零件是否有划痕, 波浪, 圆边, 污渍, 坑, 抛光残渣, 和关键特征的尺寸变化.
4.镜面抛光所用的工具和设备
| 工具或材料 | 目的 | 风险可控 |
|---|---|---|
| 砂纸 / 砂带 | 去除加工痕迹和划痕 | 打磨不均匀, 边缘倒圆, 可见的打磨线 |
| 砂轮 | 准备粗糙或损坏的表面 | 过热, 材料去除, 形状变化 |
| 抛光垫 | 抛光前先将表面平滑 | 压力或表面波不一致 |
| 抛光轮 | 创造明亮的反光效果 | 热量积聚, 污染, 圆角 |
| 抛光剂 | 提高光泽并去除细痕 | 错误的化合物可能会弄脏或划伤材料 |
| 超声波或清洁工具 | 抛光后去除残留物 | 孔或螺纹内残留的化合物 |
| 检验工具 | 检查表面和关键特征 | 仅目视检查可能会漏掉尺寸变化 |
5. 影响镜面抛光质量的因素
| 因素 | 为什么它很重要 |
|---|---|
| 材料硬度 | 硬质材料可能需要更多的时间和受控的磨料选择 |
| 初始表面状况 | 深加工痕迹或划痕需要更多准备 |
| 零件几何形状 | 角球, 孔, 凹槽, 而且薄壁更难均匀抛光 |
| 表面粗糙度目标 | 较低的粗糙度目标通常会增加成本和加工时间 |
| 操作员压力 | 压力不均匀可能会产生波浪, 圆边, 或不一致的反射 |
| 抛光剂 | 错误的化合物可能会导致污渍, 划痕, 或光泽度差 |
| 热量控制 | 过热可能会影响软金属, 塑料, 或表面稠度 |
| 抛光后清洗 | 残留物可能留在孔中, 线程, 和角如果没有正确去除 |
6.镜面抛光的应用
当零件需要光亮的外观时使用镜面抛光, 光滑的表面手感, 降低粗糙度, 或更容易清洁.
常见的应用包括:
- 不锈钢装饰件
- 铝制化妆品外壳
- 模具和工装表面
- 显示部件和可见盖
- 夹具及外观样品
- 消费品金属部件
- 滑动或低摩擦表面
- 必须控制粗糙度的密封或配合表面
对于功能部件, 镜面抛光应与公差一起审查, 边缘条件, 表面粗糙度, 及检验方法.
7.镜面抛光常见问题及解决方法
| 抛光问题 | 常见原因 | 实用的解决方案 |
|---|---|---|
| 抛光后可见划痕 | 粗磨痕迹未完全去除 | 使用渐进研磨步骤并在最终抛光前进行检查 |
| 圆边 | 压力过大或抛光时间过长 | 保护关键边缘并定义边缘要求 |
| 表面波 | 平面上的抛光压力不均匀 | 使用受控流程并检查反射表面的一致性 |
| 麻点或污渍 | 错误的化合物, 污染, 或物质反应 | 将抛光剂与材料相匹配并彻底清洁 |
| 尺寸变化 | 从关键表面去除了太多材料 | 掩盖或保护功能特征并在抛光后进行检查 |
| 孔或螺纹中的残留物 | 抛光剂被困在小特征中 | 使用清洁, 吹气, 超声波清洗, 或螺纹检查 |
| 光泽度不一致 | 压力不同, 时间, 磨料, 或批次条件 | 标准化流程并定义可接受的外观水平 |
光泽度不一致 | 压力不同, 时间, 磨料, 或批次条件 | 标准化流程并定义可接受的外观水平
用于抛光精密零件, 买家还应该审查 CNC加工公差 因为抛光可能会影响边缘, 孔, 配合面, 和紧身功能.
8. 镜面抛光的优点和局限性
镜面抛光可改善外观, 减少可见的加工痕迹, 并创建更光滑的表面. 它还可能有助于减少摩擦, 提高可清洁性, 或支持可见组件更好的外观.
然而, 镜面抛光并不适合每个零件. 可能会增加成本, 延长交货时间, 圆形锋利边缘, 改变尺寸, 暴露材料缺陷, 或在处理后使表面划痕更加明显.
| 益处 | 可能的限制 |
|---|---|
| 明亮的反光外观 | 成本较高,完成时间较长 |
| 表面手感更光滑 | 边缘倒圆的风险 |
| 减少可见的加工痕迹 | 深层缺陷可能仍然存在 |
| 更好的清洁性 | 抛光后必须清除清洁残留物 |
| 提高化妆品质量 | 划痕和指纹可能会变得更加明显 |
| 功能性表面改善 | 必须保护和检查关键尺寸 |
常问问题: 零件镜面抛光工艺
什么是镜面抛光工艺?
镜面抛光是一种使用砂磨的表面处理工艺, 磨料抛光, 精细抛光, 并抛光以形成光滑的, 明亮的, 零件上的反射表面.
哪些材料适合镜面抛光?
不锈钢, 铝, 黄铜, 铜, 模具钢, 工具钢, 丙烯酸纤维, 聚碳酸酯, 和一些其他材料可以镜面抛光. 最终结果取决于材料硬度, 表面状况, 几何学, 及抛光方法.
镜面抛光只是为了外观吗?
福田街道. 外观常采用镜面抛光, 但它也可能有助于降低表面粗糙度, 提高可清洁性, 减少摩擦, 或准备某些功能表面.
镜面抛光可以改变零件尺寸吗?
是的. 镜面抛光去除表面材料, 所以它会影响边缘, 平整度, 孔, 配合面, 和严格公差的特点. 抛光后应保护或检查关键尺寸.
镜面抛光需要什么表面光洁度?
镜面抛光通常需要比标准机加工表面光滑得多的表面. 应根据外观确定准确的粗糙度目标, 功能, 材料, 及检验要求.
买家在要求镜面抛光前应说明什么?
买家应注明材质, 可见表面, 表面粗糙度目标(如果需要), 化妆品标准, 关键尺寸, 边缘要求, 涂层需求, 检查方法, 和可接受的外观水平.
结论
镜面抛光工艺可改善外观, 平滑度, 数控加工零件的功能和表面质量. 好的效果取决于材料, 初始表面状况, 零件几何形状, 磨料顺序, 抛光剂, 操作员控制, 打扫, 和最终检验.
用于精密零件, 镜面抛光不应被视为简单的化妆品附加物. 可能会影响尺寸, 边缘, 孔, 线程, 配合面, 和表面粗糙度. 在抛光开始之前应确定关键特征. 如果抛光后需要尺寸验证, CNC 加工零件的 CMM 检测 对于关键表面可能有用, 孔, 和数据相关的特征.
快速高效可审图, 材料等级, 可见表面, 表面光洁度要求, 耐受风险, 抛光区域, 报价前的检查需求,帮助为定制 CNC 加工零件选择合适的镜面抛光方法.