冷却孔可以很容易钻出,但对于热作刀片来说仍然位置不佳. 该孔和工作腔之间留下的钢材必须符合热设计并保持适合计划的加工和热处理路线. 仅确认“H13”和最终硬度的报价让这些决定悬而未决.
H13 工具钢是一种铬-钼-钒热作钢,用于承受热和机械载荷的工具. 对于 CNC 加工刀片, 有用的采购问题是哪种钢材, 内部几何形状和制造顺序适合实际任务. 冷却压铸镶件提供了一个实际示例; 其操作条件不应原样转移至锻造或挤压模具.
从工作面的温度循环开始
在压铸中, 反复加热和冷却会产生热疲劳, 通常表现为表面裂纹网络,称为热裂纹. 受热也会软化钢材并降低其承载能力. 这些问题与在刀片投入使用之前简单地达到指定硬度不同.
Uddeholm 的压铸指南 将工具性能与温度循环联系起来, 钢材性能和局部应力集中. 它不会将材料选择减少到一种室温硬度读数.
对于插入评论, 确定工艺和铸造合金, 然后描述工作面如何加热和冷却. 包括预期的预热实践, 接触时间, 已知的循环中断和冷却布置. 将测得的刀片温度与机器设置或来料温度区分开来.
如果项目替换现有插入, 标记损坏首次出现的位置. 空腔角周围的裂纹网络, 薄突出部分的形状损失和传入金属流旁边的损坏需要进行不同的调查. 照片和操作历史可以指导审查, 但他们自己并没有建立失败机制.
这也解释了为什么“H13的最高工作温度”是一个不完整的采购问题. 温度, 接触时间, 刀片的负载和可接受的变化必须一起考虑.
在H13名称后面指定钢材产品
H13 名称并不, 就其本身而言, 指定特定块的重熔路线或完整的质量要求.
例如, BÖHLER 的 W302 产品信息 区分空气熔化产品和旨在提高清洁度的重熔产品, 均匀性和韧性. 采购的教训是明确确定所需的钢材质量. 购买最昂贵的产品并不是普遍要求.
工装规范要求电渣重熔的地方, 经批准的生产商产品, 清洁度限制或特定的检验等级, 将这些要求纳入物料订单中. 如果提出替代方案, 在切割空白之前检查一下. 仅匹配的等级标签并不能证明符合附加要求.
同样地, 供应商 H13 之间的交叉引用, 1.2344 SKD61 是检查适用规格的起点. 不应默默地取代图纸上规定的材料标准和验收要求.
通过机加工将毛坯标识与刀片保持连接. 我们的指南 材料认证 解释为什么证书必须与提供的材料相对应. 对于此应用程序, 询问证书实际报告了哪些订购要求以及是否需要任何单独的测试证据. 不要假设标题为“材料证书”的文件验证了与动火作业相关的所有属性.
检查型腔和冷却通道之间的钢材
冷却通道布局需要的不仅仅是钻孔检查. 通道布置影响腔体周围的温度分布; 孔和突然的几何形状变化也会影响局部应力. 钻头直径和外部视图无法描述所有这些关系.
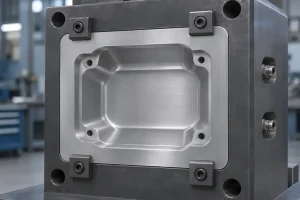
使用工作腔和完整冷却回路的剖面来检查以下功能.
| 插入中的特征 | 该部分应使哪些内容可见 | 加工前需要做出决定 |
|---|---|---|
| 腔体下方的冷却孔 | 成品型腔和孔之间的剩余钢材, 包括腔深度的局部变化 | 确认批准的通道位置和剩余墙体; 与工具设计者一起评估提议的变更 |
| 靠近型腔角或薄突出部分的通道 | 与孔径的关系, 拐角半径和附近的曲面 | 一起审查冷却需求和局部几何形状,而不是仅仅为了简化钻孔而移动孔 |
| 交叉钻孔通道 | 孔交叉点, 钻点延伸和通道之间的预期连接 | 定义如何进行相交, 清洁并检查 |
| 需要封闭的钻孔检修口 | 开幕, 塞座以及用于保持或密封封闭件的任何特征 | 同意封闭设计, 安装阶段和所需的泄漏或流量检查 |
| 空腔位于外部座面 | 工作面的关系, 冷却回路和最终装配数据 | 确定在硬化和最终精加工后哪些参考仍然可用 |
该表确定了审查点; 它不提供最小壁厚或批准的冷却布局. 这些取决于刀片设计和职责.
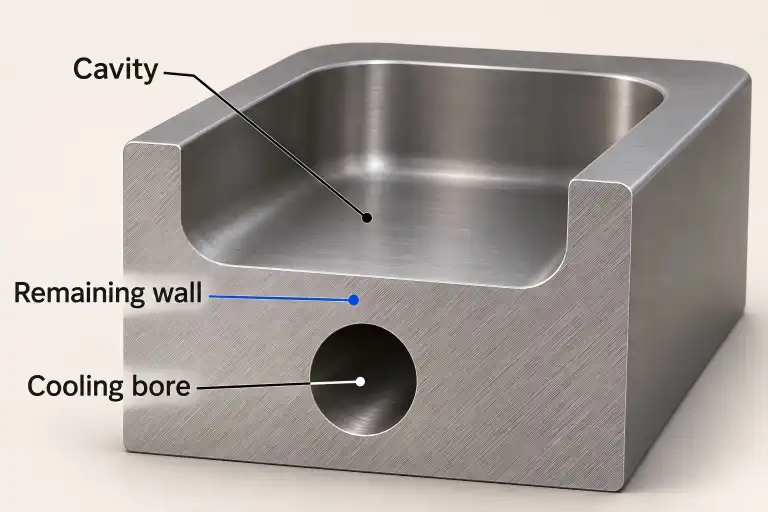
考虑进行设计修改,将腔体加深到腔体底板下方现有的直冷却孔. 即使冷却孔图不变,加深型腔也会减少剩余的壁. 移动孔以恢复该墙可能会影响其与另一个通道或周围组件的连接. 因此,修改后的腔体和冷却回路需要一起审查.
检查必须遵循正在检查的功能. 可进入的钻孔入口无法确定内部交叉点的几何形状或清洁度. 泄漏检查解决了商定的测试条件下的遏制问题; 它没有, 就其本身而言, 证明每一段都有所需的流量. 关闭通道之前, 同意由谁来执行每项检查. 区分需要进入交叉口的检查与安装指定封闭后所需的任何泄漏或流量检查.
围绕型腔和通道几何形状进行计划硬化
H13 可在软退火条件下进行粗加工,然后在最终精加工前进行淬火和回火. 报价单应注明购买条件以及插入件交付的条件.
对于冷却刀片, 将图纸分为必须在硬化前生产的特征和可以在硬化后完成的特征. 腔体仍可进行铣削或电火花加工, 而内部段落可能几乎没有提供以后纠正的机会. 在分配库存配额之前建立该访问权限.
Uddeholm 的 Orvar Supreme 数据表 包括粗加工后的应力消除并讨论淬火速率之间的平衡, 变形和开裂. 其建议涉及指定的钢铁产品. 热处理人员必须评估实际钢材, 截面尺寸和几何形状,而不是复制小测试样本的处理或尺寸变化结果.
这里有两种不同的冷却决策. 硬化期间, 淬火必须产生所需的材料条件,同时控制变形和裂纹. 生产过程中, 冷却回路管理刀片的工作温度循环. 关于一个阶段的建议不会自动适用于另一阶段.
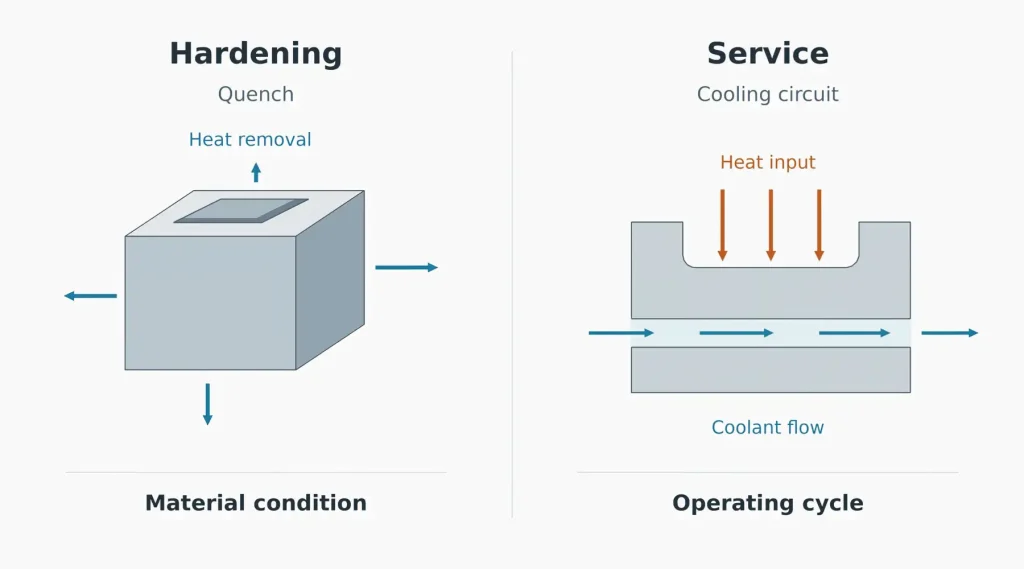
因此,加工计划应命名型腔表面, 处理后将检查或纠正的座面和关键孔. 可触及外表面上的余量不能为错误放置的内部冷却通道提供纠正方法.
If EDM forms part of the final cavity, include any specified surface-layer removal and its effect on the cavity dimensions. 这 EDM recast-layer guide addresses the evidence needed for that separate requirement. Reaching the cavity size and reaching the required surface condition must both fit within the planned route.
对于一个 CNC machining review, send the insert model with cavity and cooling-circuit sections, the required H13 specification, delivery condition and known operating cycle. For a replacement insert, add the damage locations and relevant service history. The proposal should identify the material supply, heat-treatment responsibility, inaccessible features and the inspection sequence for the cooling passages. 专用工装, heat-treatment and internal-channel inspection scope should be confirmed for the actual project before quotation.