订购薄板表面磨削之前, 商定如何持有以及释放后如何衡量. 磁性吸盘可以将弯曲的钢坯拉向其自身的平坦表面. 在这种情况下研磨暴露面并不能确定释放部分的形状.
购买决定取决于拟议的控股安排是否, 库存余量和磨削顺序可交付指定板材. 仅包含地面处理的报价未解决支持和验收条件.
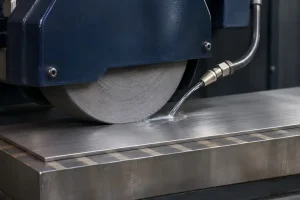
表面磨削通过旋转砂轮去除材料. 采用常见的水平主轴布置, 当工件在轮子下方移动时,轮子的周边会切割表面. 这里的讨论涉及 CNC 加工薄板和盖板的宽面, 特别是固定在磁性吸盘上的铁磁钢零件.
夹持面是磨削计划的一部分
像检查待打磨的面一样仔细检查底面. 口袋, 插槽, 凸起的垫和现有的弓形可以改变实际接触卡盘的区域.
磁力吸盘需要穿过工件的合适磁路. 材质类型, 厚度, 接触面积和气隙影响可用的保持力. 当将卡盘与薄或窄的零件匹配时,极距(卡盘磁极的间距)也很重要.
Eclipse Magnetics 的卡盘选择指南 解释了这些因素. 细杆设计可能适合小或薄的工件, 但标签本身并不能为特定的板和研磨操作提供足够的支撑.
| 板底面或截面 | 磁接触问题 | 建议的设置必须解决什么问题 |
|---|---|---|
| 广阔, 连续钢底面 | 联系方式取决于实际座位, 表面状况和材料响应 | 干净的底座和卡盘磁极之间的适当接触 |
| 窄带钢 | 它的位置可能会在磁极图案上提供不合适的磁路 | 适合带材的零件方向和极排列 |
| 口袋留下薄薄的地板和狭窄的土地 | 外部足迹夸大了可用于接触的固体区域 | 在柔性区域下方提供支撑并固定剩余材料 |
| 弓形坯料,下方有间隙 | 当卡盘向下拉动板时,接触会发生变化 | 切割前设置对零件形状的改变程度 |
| 铝板或其他不适合直接磁力吸附的材料 | 工件没有提供所需的磁路 | 适合磨削负载的单独夹具或其他固定方法 |
该表列出了复习问题, 未经批准的夹具设计. 以磁性方式固定的载体仍然需要单独的方法来固定非磁性工件. 真空夹具或机械夹具也可以弯曲柔性板.
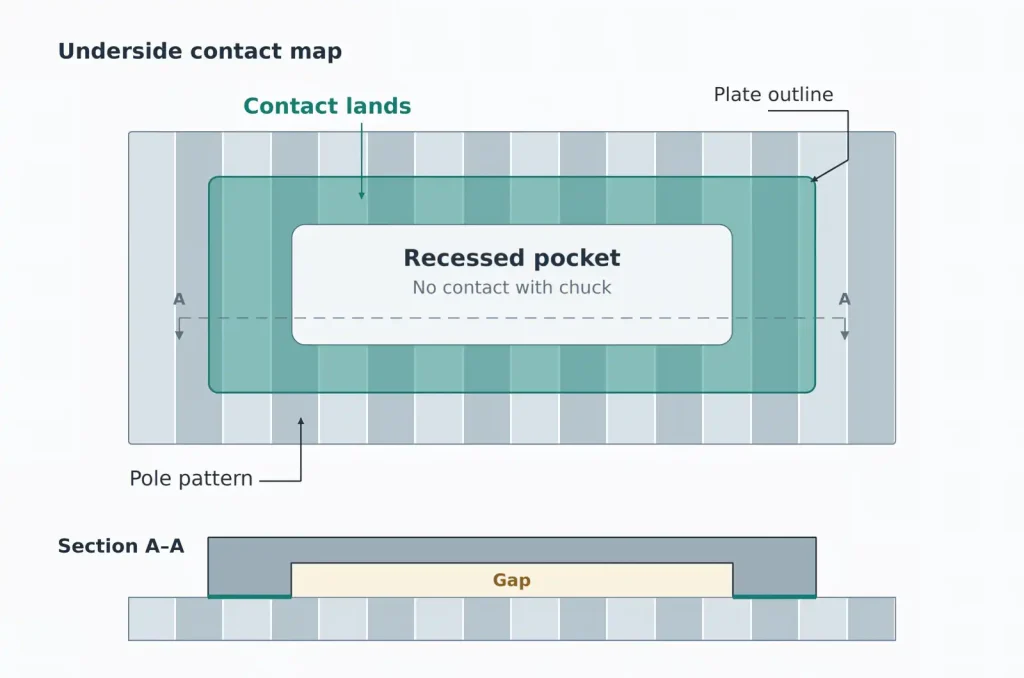
要求供应商出示实际的支持和持有安排, 包括抵抗磨削力所需的任何停止. 减少磁力以限制弯曲也会减少可用的保持力. 应在安全设置内对其进行评估, 不被视为调低卡盘的一般指令.
毛刺, 被困的切屑和损坏的座位区可能会造成局部高点. 磨削第一个面和翻转零件时清洁接触物. 留在薄板下方的颗粒可以改变其支撑的形状.
将卡盘下拉与永久形状变化分开
考虑一个弓形钢板,当磁力吸盘接合时,该钢板会弹性弯曲. 举行期间, 砂轮从暴露面上去除材料. 当保持力移除时, 弹性恢复可以改变新磨的面.
这解释了为什么卡盘打开时的平坦读数可以与弓形释放部件共存. 并不能证明每一个磨后变形都来自于磁下拉.
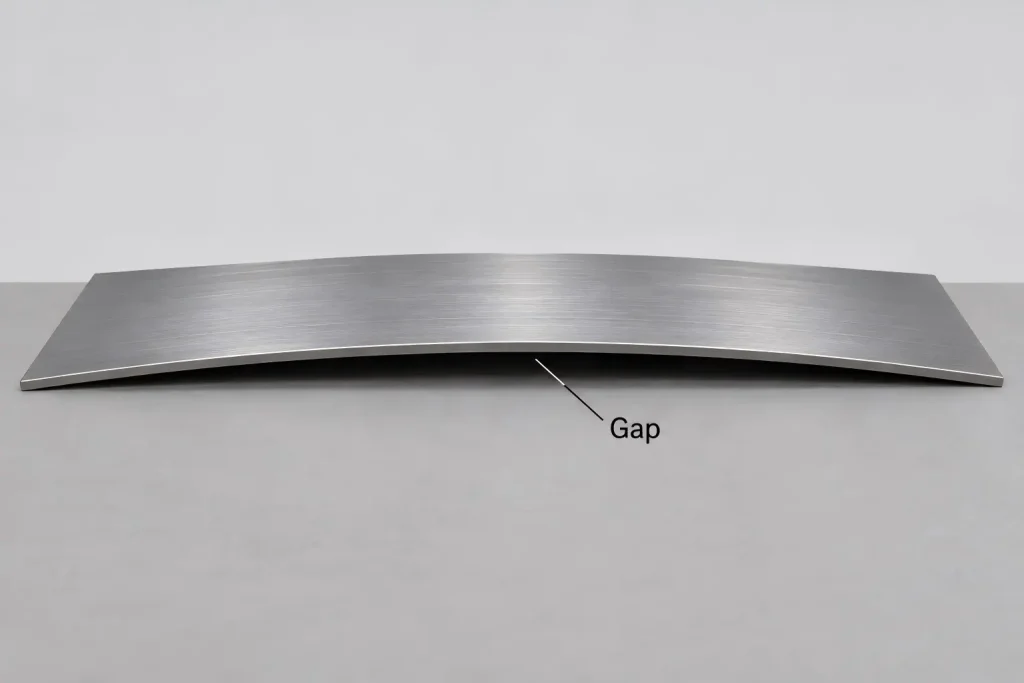
一项有用的设置检查可以比较固定之前和之后的板形状, 无需切割. 使用受控测量安排来考虑刚体运动和支撑变化. 如果盘子在这个阶段改变形状, 固定装置已经影响了将要研磨的几何形状.
材料去除带来了另一个问题. 去除一层可以重新分布毛坯中的残余应力. 热处理和早期加工也会影响来料条件. 关闭卡盘并不能逆转由制造路线引起的永久性变化.
指定材料的交付状态和相关的前期处理, 而不仅仅是其等级和标称厚度. 我们的比较 热轧和冷轧机加工坯料 解释为什么库存状况和可用材料需要单独审查.
供应商可以建议分阶段从相对面去除, 中间发布检查, 最终研磨前的不同支撑或适当处理. 这些选项需要特定于零件的计划. 交替面并不能证明所有残余应力已被消除, 将零件留在工作台上并不是一种明确的缓解压力的方法.
库存余量必须覆盖要修正的实际形状和表面状况. 标称毛坯厚度减去成品厚度并不能确定每个位置可以去除多少. 弓形板可能需要不均匀地去除才能形成所需的面, 而口袋或最小厚度限制限制了这种修正.
就必须重新考虑路线的点达成一致. 如果进一步研磨会违反最小厚度或损坏现有特征, 另一次整理传球不是可接受的恢复计划.
检查砂轮是否有切割或摩擦现象
即使有适当的支持, 磨削会引入影响薄板的热量和力.
不能自由切割的砂轮会摩擦表面并产生热量. 轮子选择, 敷料, 因此,冷却剂输送和接触条件属于工艺审查范围. 修整可更新砂轮的工作表面; 仅改变磨料粒度并不能解决所有磨削问题.
诺顿的表面磨削指南 描述磨蚀行为如何, 修整和冷却影响切削和发热. 其建议取决于磨削系统,不应转换为一种万能砂轮规格或精加工深度.
如果砂轮继续摩擦,较小的进给量不会自动实现较冷的切削. 同样地, 较长的火花输出(没有额外命令进给的精加工部分)无法纠正使板弯曲的固定布置.
截面上的温差可能会导致薄部件暂时弯曲. 过多的磨削热量也会损坏材料, 取决于其合金和状况. 暂时的热运动和永久的表面损伤需要不同的检查.
对于硬化的功能面, 同意验收是否包括检查磨削损坏以及适用哪种方法. 光滑的外观或可接受的粗糙度读数并不能确定潜在的材料状况. 不要仅从颜色推断缺陷, 或仅因为不存在变色而批准表面.
在重复设置之前批准已发布的部件
对于一个新的, 失真敏感路线, 在跨批次重复设置之前,就首件审查必须确定的内容达成一致.
报告应标明地面, 评价面积, 最终厚度, 支持地点, 约束条件和温度条件. 两张脸都很重要, 包括他们所需的关系. 一小组厚度读数无法确定完整的表面平整度.
自由状态的接受仍然需要测量期间适当的支持. 重力, 接触力和支撑位置会影响柔性板. 如果接受是在指定的限制下适用的, 明确定义该限制. 磨削卡盘不会自动等同于已安装组件的替代品.
在检查计划中将形状和方向分开. 我们的 平面度与平行度指南 解释了为什么面平坦度结果无法建立与相反基准面的关系.
比较释放后和适当的温度稳定后在约定条件下进行的测量结果. 对于有争议的结果, 保留支撑布置和测量的表面数据, 不仅仅是单个通过/失败值. 通过的首件报告为检查的部分和建议的路线提供了证据. 它不能取代对后期生产的商定检查.
报价应涵盖相同的工作: 底面准备, 任何专门的控股安排, 中间发布检查, 最终研磨, 以及所需的检查. 这些操作可以解释简单的“表面地面”订单项中不可见的价格差异.
对于一个 精密加工评论, 提供板的两个面, 底面口袋和地块, 来料状况, 剩余库存和所需的测量状态. RapidEfficient 可以审查 CNC 准备工作并协调建议的磨削和检查路线. 报价前应确认实际零件的专业夹具和表面完整性检查.