小型腔的铣削时间可能比其编程进给建议的时间要长, 即使在具有高速主轴的机器上. 轴仍需要时间来减速, 转动, 并再次加速. 提高转速不会消除这些运动或建立零件周围保持的进给.
比较高速加工方案时, 将声称的节省与实际功能联系起来: 工具可以维持进给的地方, 切割参与度发生变化的地方, 以及如何保留完成的轮廓. 然后比较同一完成操作的经过时间.
该术语可以描述切割方法或机器控制选项. 询问哪个刀具路径, 工装, 和供应商建议使用的控制功能. 最大主轴速度规格本身并不能回答这个问题.
切削速度还取决于刀具直径. 小型刀具可能需要高转速,但无法产生与大型刀具相同的切割速度. 我们的 铝铣削切削速度指南 解释了区别和相关的提要术语.
短距离移动可能永远无法达到编程的进给量
轴需要距离才能加速. 他们还需要在停止或改变方向之前减速,而以当前速度无法进行.
前瞻让控件在执行之前检查即将发生的运动. 然后可以将合适的路径连接起来,减少不必要的减速. 哈斯对高速运动控制的解释 描述即将到来的方向变化和加速度限制如何影响程序的速度.
这并不意味着每行短代码都以零速度开始和结束. 一系列短篇, 当控件可以处理和混合几乎对齐的移动时,它们可能会顺利运行. 即使程序使用单个圆弧,急转弯也可能需要减速.
考虑使用这些假设进行故意简化的直线移动:
- 运动在静止时开始和结束.
- 目标速度为 6,000 毫米/分钟, 或者 100 毫米/秒.
- 加速度和减速度均恒定为 1,000 毫米/秒².
- 加加速度限制, 轴联轴器, 和切削力被排除.
达到 100 毫米/秒需要 5 加速距离mm. 从这个速度停下来需要另一个 5 毫米. 因此此举需要 10 mm只是为了加速和减速, 没有距离可以平稳行驶.
| 移动长度 | 该型号达到的最高速度 | 总运动时间 |
|---|---|---|
| 2 毫米 | 大约 2,680 毫米/分钟 | 大约 0.089 s |
| 30 毫米 | 6,000 毫米/分钟 | 0.400 s |
这 2 mm 移动必须在达到目标速度之前开始减慢. 将其长度除以编程进给仅得出 0.020 s, 其中不包括所需的加速和减速.
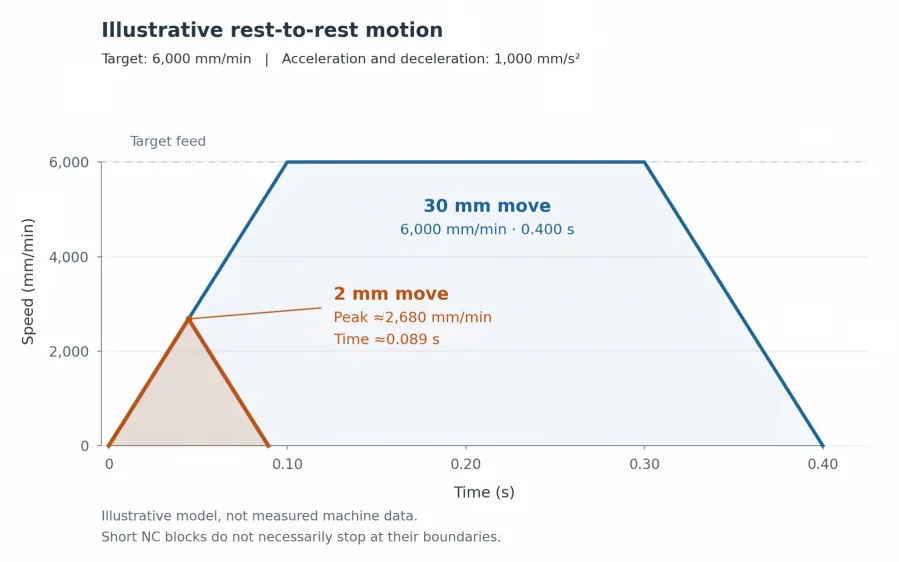
这些是说明性的运动计算, 不是机器规格或预计切割时间. 真正的控制可以提高相邻区块的速度. 使用示例来质疑时间估计, 不强制规定最小 CAM 段长度.
口袋角可以同时限制运动和切割
在一个内角, 两个不同的约束可以同时出现.
第一的, 刀具中心路径改变方向. 机器必须在其运动限制和允许的路径偏差内进行转弯.
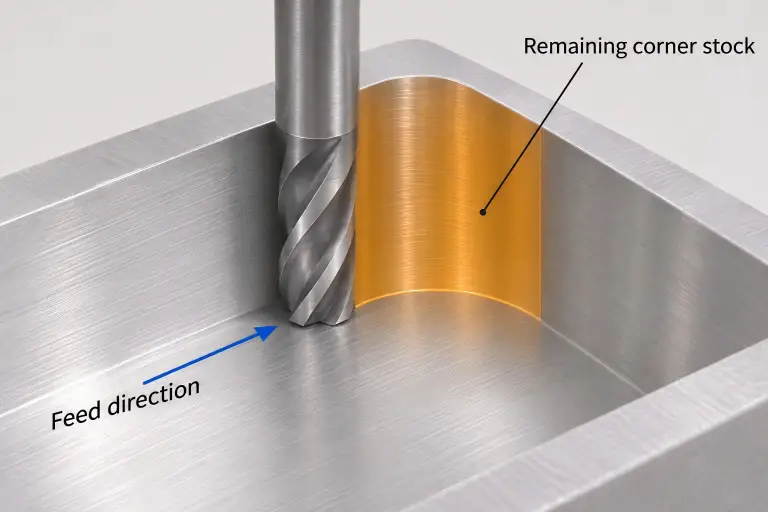
第二, 刀具可能会在其圆周上接触更多材料. 即使编程进给量不变,这种增加的啮合弧也会增加切削负载. 山特维克可乐满关于铣削内角的指南 解释了啮合变化及其与振动和边缘损坏的关系.
平滑的刀具中心路径不会, 就其本身而言, 建立平滑的切削负载. 剩余库存也很重要.
| 放在口袋里的位置 | 运动问题 | 切割问题 |
|---|---|---|
| 长直墙 | 是否有足够的行程来维持预期的进给? | 是否径向啮合, 工具范围, 和排屑合适? |
| 内角 | 刀具中心路径必须转动多紧? | 剩余库存是否会增加参与弧度? |
| 粗加工后边角清理 | 较小的工具是否会遵循许多短暂的过渡? | 较大的粗加工刀具在当地留下了多少库存? |
受控啮合粗加工路径可能会采取更长的路线,同时避免负载突然增加. 这很有用, 但具有较高编程进给量的较长路径并不会自动变得更快. 比较执行的操作, 包括条目, 连接动作, 以及以后的任何角落清理.
更改粗加工路径也不允许更改精加工拐角半径. 如果更大的成品半径会有帮助, 当超出图纸限制时需要设计批准.
平滑必须适合成品轮廓
控制设置可以通过允许与编程路径的有限偏差来实现更平滑的过渡. 该余量必须适合加工阶段和零件要求.
海德汉对Cycle的解释 32 宽容 显示允许的轮廓偏差如何影响可达到的进给量. 它还区分粗加工设置和精加工所需的更严格的设置. 指定的循环属于该控制系统; 它不是每台机器的通用设置.
对于有剩余成品库存的口袋, 粗加工可以容忍与最终壁加工不同的路径余量. 检查粗加工运动是否在各处留下足够的材料用于精加工. 去除所需壁材料的更快粗加工路径无法通过精加工路径修复.
CAM路径公差, 控制平滑, 和图纸公差描述不同的事情. 它们必须与刀具偏转和其他工艺错误一起考虑. 为控件提供整个绘图公差,不会故意允许其他错误.
使用相同的最终墙轮廓比较速度建议, 拐角半径, 和表面要求. 通过接受不同的轮廓获得更快的结果是不同的建议.
比较相同的成品口袋和相同的时钟
在接受周期时间索赔之前, 确定定时内容. CAM 估计, 试运行, 测量的切削周期提供了不同的证据. CAM 估计可以解释某些机器行为, 取决于其配置; 它仍然需要根据建议的机器和程序进行检查.
对于两个入袋建议, 保持比较具体:
- 从相同的库存条件开始. 近净毛坯和实心块不需要相同的去除工作.
- 完成同样的要求. 包括角部清理以及实现指定几何形状和表面所需的遍数.
- 使用相同的时序边界. 说明测量是否包括方法, 收回, 工具更改, 探测, 和处理. 一次性编程和设置成本单独可见.
- 确定结果背后的切削条件. 记录刀具和刀柄, 物质条件, 工具范围, 以及结果是来自试切还是估计.
- 将时间连接到可接受的部件. 检查计时路线产生的拐角和成品墙. 用于重复生产, 通过预期的工具使用间隔考虑计划的工具更换和质量.
如果角落清理仍然是最长的操作,那么令人印象深刻的粗加工时间可能会节省很少的时间. 同样地, 编程时更快的重复周期并不能确定交付日期, 设置, 检查, 或外部精加工控制订单时间表. 我们的 数控车铣效率指南 涵盖更广泛的生产要素.
进行有用的评论, 识别速度声明背后的口袋或轮廓, 标记不能改变的拐角半径和曲面, 并说明目标是否是缩短机器时间, 更低的重复零件成本, 或更早的交货日期. 包括任何现有计时记录及其起点和终点.
通过我们的 数控加工服务, RapidEfficient 可以在报价前审查这些要求并协调合适的加工方案. 提案应说明操作的哪些部分可以改进以及如何仍满足最终要求.