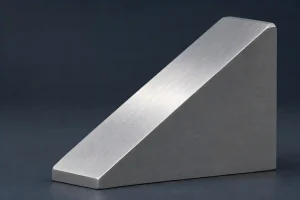

对于具有 45° 座面的 CNC 楔块, 检查范围取决于供应商引用的要求. 角度读数描述倾角. 表面角度结果评估与绘图基准相关的线性公差区内的面. 差异影响夹具, 测量面积和随零件提供的证据.
角度 GD&时间, 基本角度设定区域的方向; 公差值设置其宽度. 在倾斜的面上, 该宽度是垂直于区域边界测量的. 通过测量示例遵循此方向有助于买家评估检查建议并决定报告的故障是否需要进一步测量或材料去除.
两个平面定义允许的表面
考虑一个假设的刚性楔块,其平面底座被标识为基准特征 A. 其座面与基准 A 的基本角为 45°,表面角度公差为 0.05 毫米. A 侧基准 B 固定 A 周围的坡度方向. 假设绘图完全定义了该方向并使用不带切面修改器的普通曲面控制.
角度符号是∠. 在完整的特征控制框架中, 符号, 公差和基准参考适用于基本几何体和受控面的附件. 采用图纸上指定的标准和版本; 这些例子涉及实际的座位表面, 不是斜孔的轴线.
两个平行平面, 以指定的基本角定向, 必须包围该表面. 它们的垂直间距可能不大于 0.05 毫米. 该值为总宽度, 不为 ±0.05 mm 且不为 0.05°. 基恩士的 方向公差指南 说明了倾斜表面的两平面解释.
封闭平面保留所需的方向,同时其位置适合表面以进行角度评估. 必须使用单独的尺寸或几何控制来确定座面在装配中的所属位置. 向内移动其他相同的面可以在改变楔形高度的同时保留其角度.
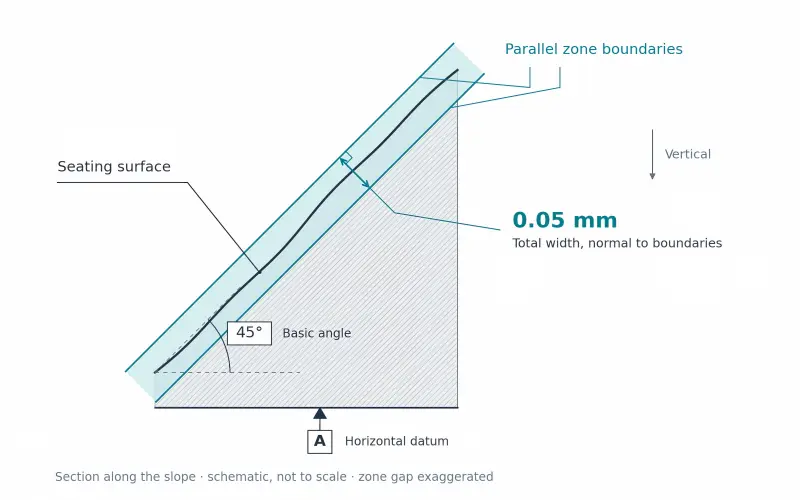
邻近的 垂直度指南 解决 90° 情况以及表面和轴控制之间的区别. 这里, 另一个实际问题是垂直测量如何与倾斜公差带相关.
垂直出发需要方向修正
保持基准 A 水平并考虑沿楔形斜面的截面. 选择正好 45° 的参考平面, 具有所需的 A 和 B 方向. 在每个测量的水平位置, 计算实际点与参考平面之间的垂直差. 称此差异为 e.
这些差异并不是脸部的原始高度. 即使在完美的楔子上,原始高度也会沿着预期的坡度上升. 参考平面消除了标称上升, 同时保留指定的方向.
对于这个几何体, 从一点到参考平面的有符号垂直距离 d 为:
d = e × cos 45°
投影保留 e 的符号. d 的大小是到参考平面的最短距离, 与该平面成直角测量. 区域方向固定, 采样点所需的包围宽度为:
T = 最大 d − 最小 d
以下数值为发明教学数据, 以毫米为单位. 四点论证算术; 它们不是整个座面的充分检查计划.
| 采样点 | 与 45° 参考平面的垂直偏离 e | 垂直距离d |
|---|---|---|
| P1 | −0.020 | −0.01414 |
| P2 | 0.000 | 0.00000 |
| P3 | +0.040 | +0.02828 |
| P4 | +0.060 | +0.04243 |
使用未四舍五入的值, T= 0.080 × cos 45° = 大约 0.05657 毫米. 这超出了说明性 0.05 毫米区域宽度. 比较垂直范围 0.080 毫米直接与图纸 0.05 mm 会使用错误的测量方向, 即使两次比较都碰巧拒绝了这个例子.
这种区别也可以改变结果. 考虑一组不同的采样点,其垂直偏离范围为 0.060 毫米. 它在同一倾斜区域的正常跨度约为 0.04243 毫米. 该集合在几何上适合 0.05 毫米; 直接比较使用 0.060 mm会拒绝的. 生产验收仍需要足够的表面覆盖和适用的测量决策规则.
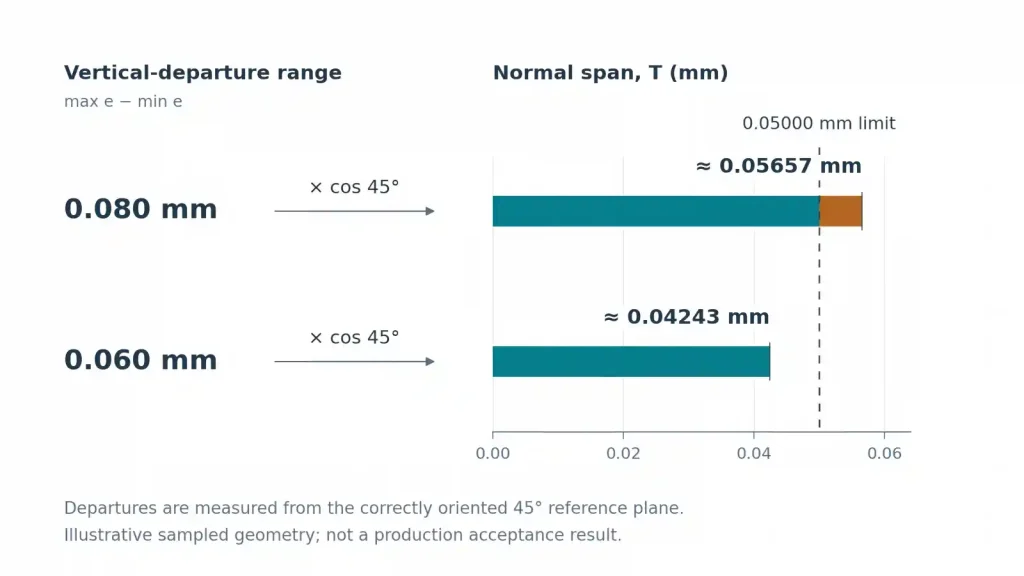
此余弦计算适用于与指定几何形状中正确定向的参考平面的垂直偏差. 它不是指标读数的通用修正. 仪器接触几何形状, 零件对齐和报告数据表示的方向必须全部已知.
角度读数需要不同的计算. 对于长度为 L 的完美平面,沿倾斜方向测量, 方向误差 Δθ 产生 L × sin 的法向跨度 |正确的|. 无其他形状误差或横向倾斜, 一个 40 mm 面倾斜 0.10° 需要大约 0.06981 毫米; 一个 10 mm 面具有相同的倾斜度大约需要 0.01745 毫米. 因此,相同的角度误差在不同的杆面长度上会产生不同的结果. 弯曲或扭曲需要评估实际表面而不是理想平面计算.
围绕正常区域建立检查
一种物理检查路线使用角夹具来定向楔块,以便标称座面与检查面板平行. 夹具必须建立绘图基准和指定角度. 然后,合适的指示器装置可以测量垂直于标称座面方向的偏差.
从基本几何图形设置方向. 倾斜夹具直到实际面产生最小扫描将消除一些被检查的方向误差. 检查基准座位, 夹具精度, 仪器响应和约束作为方法的一部分. 双向穿越控制区域; 沿着斜坡的单线可能会错过宽度上的变化.
CMM可以根据表面数据和指定的基准对准进行相应的评估. 保持图纸要求的标称方向约束. 结果应保留表面与该方向的偏离, 包括它的形式, 而不是仅报告拟合平面之间的角度.
六边形的 PC-DMIS 角度文档 描述在基准约束下通过最小封闭区域进行评估. 它的示例还显示稀疏采样如何低估包围实际表面所需的区域宽度. 因此,成功的软件计算仍然需要适合面部的测量策略.
对于这个楔子, 检查交付成果应识别受控面, A-B 对齐, 评估面积和角度值(以毫米为单位). 在绘图需要时保留单独的面部位置结果. 如果报告给出的是垂直范围或角度, 在接受该数字作为角度之前先解析该数字代表什么.
比较时 CNC加工建议, 在引用的检查范围中包括所需的角度设置和表面评估. 检查单个角度的价格涵盖了与根据其两平面区域评估指定座面的不同任务.
重新切割坡度会改变面所在的位置
确认的故障导致材料移除的决定. 在新切割之前更改加工夹具角度可能会纠正方向错误, 而弯曲或局部受损的面部也需要足够的去除来清理其形状. 拟议的成品飞机必须适合剩余的材料.
在批准切割之前返回楔块的装配尺寸. 从座面上移除库存会改变其相对于底座的位置, 附近的球洞和停靠站. 如果脸上有凹处, 向内切削该面也会改变从该面测量的凹槽深度. 因此,返工后良好的角度可能会伴随着不可接受的接触高度或凹槽深度.
要求将建议的成品平面显示在当前零件的一部分上, 重新计算受影响的尺寸. 如果图纸允许新位置, 可以检查返工面的方向和剩余尺寸要求. 当必要的切割跨越尺寸限制时, 停止拟议的返工并将零件提交批准的处置, 例如设计让步或更换.