
CNC 组件中的弹簧夹必须在其工作行程中提供所需的接触力,并在释放时恢复. 选择弹簧钢材料从力行程要求开始. 几何形状和弹性模量决定初始刚度; 材料的强度和状况有助于确定其在永久变形之前可以承受的运动量.
“弹簧钢”涵盖多个钢种及供货条件. 连接到加工载体的薄带和加工成固体部件的柔性指状物可能需要不同的库存和制造路线. 本文采用扁平弹簧指, 该选择直接影响所购买的零件.
设定力量并一起旅行
对于在其弹性范围内工作的弹簧, 刚度描述给定位移所需的力. 硬度衡量抗压痕能力. 提高指定硬度并不会相应提高弹簧刚度.
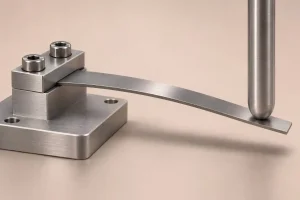
简单的悬臂模型使这种区别变得有用. 假设是顺子, 细长的手指,具有均匀的矩形截面, 刚性固定的根部和其自由端的横向点载荷. 挠度小, 并且材料保持线弹性. 洞, 排除局部根细节和接触运动.
对于这个型号:
F = E × b × t³ × δ ÷ (4 × 长立方)
σ_名称 = 6 × F × L ÷ (b × t²)
这里, F是尖端力, E是弹性模量, b 是宽度, t 是弯曲方向的厚度, δ 是从卸载位置开始的尖端行程. L从固定根运行到负载点. σ_nom 是根部标称最大弯曲应力. 这些关系遵循矩形截面悬臂方程 麻省理工学院的光束弯曲笔记.
考虑三个假设的手指,b = 10 毫米, d = 1.0 mm 和假设的 E = 200,000 牛/平方毫米. 模数是一个说明性输入, 并非每种弹簧钢都具有经过认证的特性.
| 手指几何形状 | 长度L | 厚度t | 力于 1.0 行程毫米 | 名义根部应力 |
|---|---|---|---|---|
| 起始几何体 | 40 毫米 | 1.0 毫米 | 7.81 氮 | 187.5 兆帕 |
| 手指较粗 | 40 毫米 | 1.2 毫米 | 13.50 氮 | 225.0 兆帕 |
| 手指更长 | 50 毫米 | 1.0 毫米 | 4.00 氮 | 120.0 兆帕 |
同时强制旅行, 较粗的手指产生更大的力和更高的标称应力. 手指越长,产生的力越小,应力也越小. 这些比较保持旅行不变; 不应将它们视为相同外力下的比较.
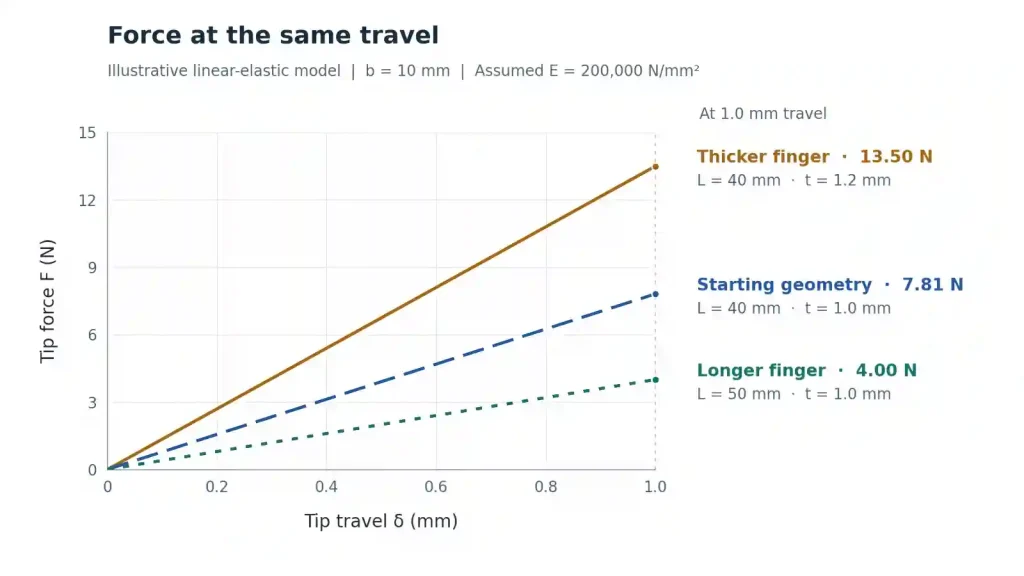
因此,厚度属于功能公差审查范围. 在这个模型中, 力随厚度的立方变化,与长度的立方成反比. 坯料厚度, 即使材料等级保持不变,有效夹紧长度和实际接触位置也会改变力.
更强的供应条件可以在出现不可接受的永久变形之前允许更大的弹性运动. 仍须满足工作位置所需的力. 检查实际材料数据,而不是将硬度直接转换为弹性模量. 一个 0.2% 证明强度值还允许在测试中使用规定量的永久应变; 它不是调零极限或疲劳接受标准.
该表为初步计算, 未经批准的弹簧设计. 实际根部半径, 安装孔或柔性夹具改变局部响应. 大偏转或滑动接触需要适合这些条件的模型.
带钢和机加工坯料通向不同的路线
一旦定义了工作范围, 选择能够提供所需断面和最终材料状况的库存产品.
可以从厚度已经控制了大部分弹簧响应的带材上切割出单独的扁平指状件. 例如, 阿莱玛20C 是一种调质碳钢带材产品 1095. 其数据表将机械性能与厚度联系起来,并提供特定的冲裁和弯曲指导. 这些细节描述了该产品, 而不是在 1095 指定.
不锈钢替代品可以遵循不同的强化路线. 阿莱玛12R11, 已通过 ASTM 认证 301, 通常以冷轧带钢的形式供应. 其性能表区分退火, 冷轧, 和冷轧回火条件. 其成型导向也随厚度的不同而变化, 强度和轧制方向. 因此,更换时应确定所需的产品规格和条件, 不仅仅是在订单上将“碳钢”改为“不锈钢”.
碳钢带材需要与环境相匹配的腐蚀防护方案. 不锈钢弹簧等级可以减少这种需求, 但实际的化学品和温度仍然决定适用性.
如果需要永久弯曲以使手指, 形成能力成为选择的一部分. 适用于几乎平坦零件的高强度带材可能需要更大的成形半径. 或者, 合适的碳钢路线可以在淬火和回火之前形成或加工较软的坯料. 该路线增加了热处理以及尺寸移动和表面清理的计划. 处理温度和成型极限必须来自实际材料和工艺要求.
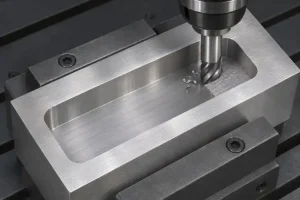
一体式手指创造不同的购买体验. 其较厚的安装体和较薄的柔性部分必须来自兼容的库存. 在没有支持产品数据的情况下,不应将薄轧带材报告的机械性能分配给机加工棒材或板材. 对于一体式手指, CNC加工 连接根过渡, 薄截面和安装特征在一个部件中. 工具访问, 切割期间的支撑以及热处理后的任何精加工必须适合该几何形状.
在装配级别比较两种结构. 单独的条带引入接头和定义的夹紧长度, 但允许载体和弹簧使用不同的材料并使得更换成为可能. 一个完整的手指移除了该关节, 而损坏的弹簧部分可能需要更换整个部件. 包括库存情况, 成型或热处理, 比较成本时的边缘精加工和装配工作.
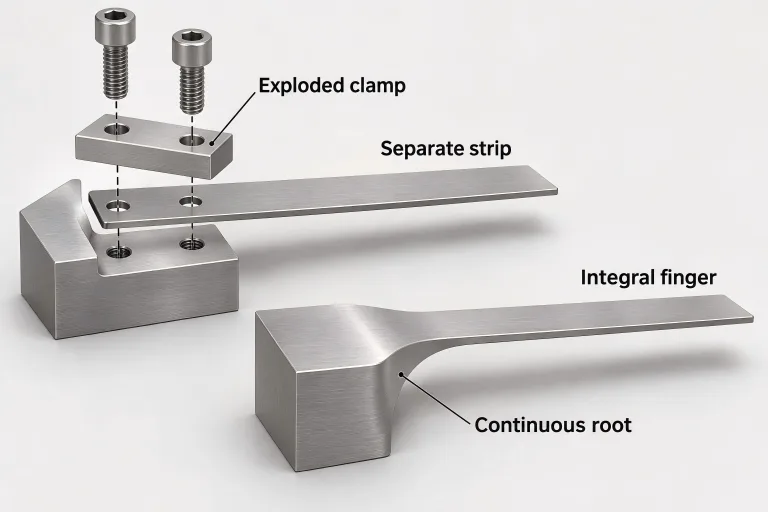
对于任一路线, 在精加工过程中保留设计的厚度和根部形状. 毛刺去除, 混合和抛光去除材料. 指定弯曲应力较高的预期边缘条件, 而不是让供应商选择不受限制的边缘断裂. 保持订购的库存状况和任何后续处理可追溯到成品零件; 更广泛的 CNC 材料选择指南 解释供应条件如何适应加工计划.
验证弹簧的工作位置
弹簧指通常在安装位置之间操作, 不在卸载状态和一个隔离测试点之间. 在机构开始移动之前,预载可能已经使其弯曲. 记录最小和最大操作位置, 他们的力量, 以及组装过程中的任何额外行程或偶尔的过载.
重复加载增加了单独的要求. 平均应力, 应力范围, 表面和边缘状况, 腐蚀, 预期的循环次数会影响疲劳评估. 长时间保持偏转的弹簧还需要检查在使用温度下松弛时的力损失.
发布的疲劳数据需要附上其测试条件. 12R11 数据表, 例如, 区分平均应力为零的反向弯曲和波动张力,并识别样本方向和厚度. 应根据与该加载历史相关的证据来评估预加载的手指在一个方向上的循环. 数据表疲劳值并不是成品部件的承诺寿命.
在预期的安装布置中使用代表性成品零件以进行功能鉴定. 该计划应定义:
- 指定工作位移下的力限制, 包括位移参考点和负载接触点.
- 约定行程卸载后允许的残余位移, 与规定的测量时间.
- 循环范围, 重复运行的环境及验收标准, 包括任何允许的力变化或开裂标准.
长期持有很重要, 包括停留和力保持要求. 同意测试方法, 样品计划和责任与常规尺寸检验分开.
结果指导下一步决策. 手指恢复但产生的力太小,需要进行刚度和几何形状检查. 残集要求调查行程, 局部应力, 限制和物质条件. 骑车或长时间保持后力量损失需要检查疲劳, 松弛和安装布置. 选择满足所需力行程范围并具有商定的耐久性证据的材料和结构, 然后将该组合置于变更控制之下.