
当供应商和客户报告不同的孔径时, 重复一次测量直到出现相同的数字并不能解决分歧. 稳定的读数仍可能包含系统误差. 这两种方法还可以测量孔的不同方面.
CNC检测中准确度和精密度的区别, 将重复测量之间的一致性与与被测量数量的一致性分开. 精度涉及在规定条件下重复结果的吻合程度. 准确度涉及测量值与真实值的接近程度. 因为真实值通常是未知的, 实际检查使用具有自身不确定性的合适参考值.
这些是相关概念, 不是两个相互竞争的质量等级. 购买决策需要证据证明测量方法适合该功能及其可接受限度. 这 国际计量词汇 区分精度和准确度,并使测量条件成为定义的一部分.
紧密的集群仍然可能会错过参考
考虑对稳定的环主进行说明性检查. 其指定的参考直径为 20.000 mm 在指定的测量截面和参考条件下. 两种测量设置在同一部分产生以下读数. 所有值均以毫米为单位.
| 读取或计算 | 设置A | 设置B |
|---|---|---|
| 阅读 1 | 20.009 | 19.994 |
| 阅读 2 | 20.010 | 20.003 |
| 阅读 3 | 20.010 | 20.006 |
| 阅读 4 | 20.011 | 19.997 |
| 阅读 5 | 20.010 | 20.000 |
| 意思是 | 20.010 | 20.000 |
| 最大值减去最小值 | 0.002 | 0.012 |
| 平均值减去参考值 | +0.010 | 0.000 |
这些是发明的教学资料, 不是检查结果或建议的样本数量. 计算显示观察到的传播和与参考的差异; 他们不建立测量不确定度或授权更正.
设置 A 产生一个紧密的团队, 但它的意思是 0.010 指定参考上方毫米. 更频繁地重复该设置不会, 就其本身而言, 找出或消除差异的原因. 可能的原因需要调查而不是猜测调整.
设置 B 的平均值等于参考值, 但它的个人阅读跨度 0.012 毫米. 平均值中的正负差异已消除. 仅该平均值并不能表明未来的单个读数将接近参考值.
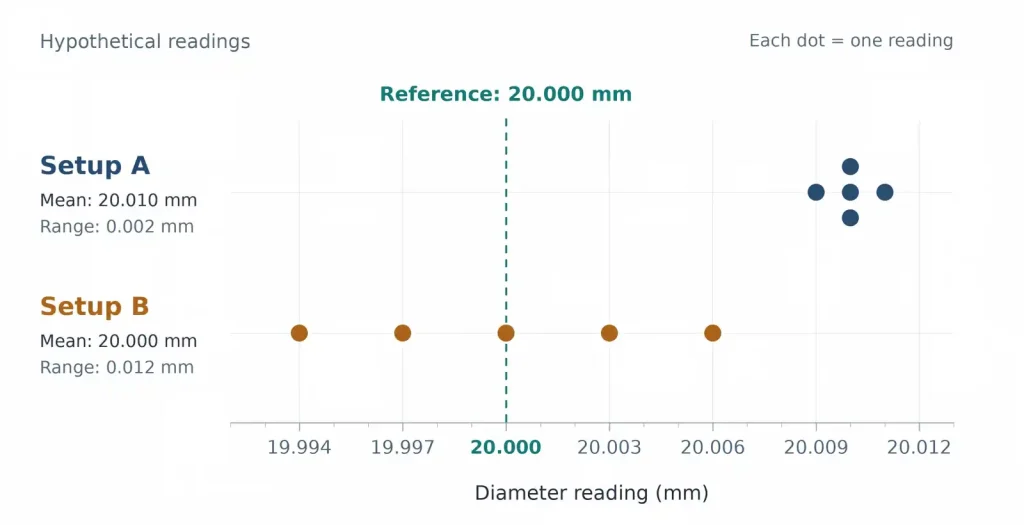
在正确设计的研究中, 与合适参考的差异有助于估计测量偏差, 而重复的结果有助于表征精度. 五值不能体现长期稳定性, 整个测量范围内的性能, 或每个生产几何体上的行为. 在解释差异时,参考值的不确定性也很重要.
将参考与绘图目标分开. 生产孔标记为 20.000 mm 标称值未经校准 20.000 毫米标准. 其实际尺寸可能与图纸限制内的标称尺寸不同. 仅将读数与标称值进行比较会将零件的偏差与可能的测量误差混合在一起.
额外显示的小数位也不能解决问题. 显示分辨率涉及可区分的显示增量; 它没有建立低偏差, 良好的重复性, 或特定公差的适用性. 四舍五入还可以使不同的基础值看起来相同.
重复之间发生了什么变化?
重复性声明需要测量程序. 记录测量的特征, 发生接触的地方, 仪器如何定位, 以及哪些条件仍受控制. 与不同操作员之间的比较相比,同一操作员在短时间内使用相同方法重复读数所回答的问题范围更窄, 仪器, 或几天.
观看固定显示器五次并不等于进行五次单独的测量. 如果正常检查涉及取出并重新定位孔径计, 研究应包括该行动. 如果该过程需要针对主设备进行重置, 复位发生时的状态. 否则, 审判可能会遗漏造成分歧的处理步骤.
将零件的更改与测量的更改分开. 在锥形孔中进一步向下移动触点可能会改变结果,因为直径会发生变化. 旋转非圆截面的接触方向也可以起到同样的作用. 这些读数不应简单地汇总并标记仪器的可重复性.
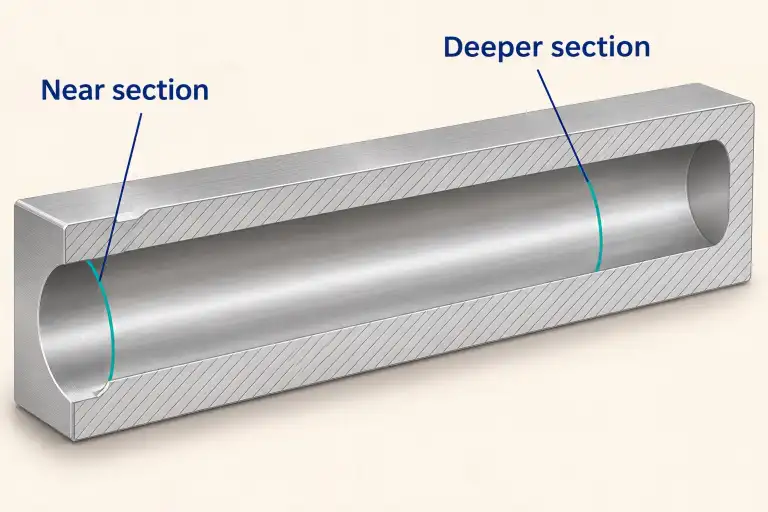
测量五个不同的部分引入了另一个变异来源: 零件本身. 该组中的一小部分差异并不能独立证明测量仪的性能或加工工艺的能力. 同样地, 量规重复性研究并不能确定生产批次符合图纸要求.
当更换操作员时, 天, 或仪器影响结果, 将该条件保留在记录中. 在检查各组是否不同之前,请勿将所有读数合并为一个平均值. 用于进货检验的方法必须在与该工作相关的条件下进行评估, 不仅是在演示期间最简单的条件下.
在移动刀具之前解决孔径差异
当前的校准记录是有用的证据, 但它并不能证明该仪器的每种应用都适合. NIST 的讨论 工作条件下的测量偏差 识别温度, 运营商, 穿, 以及其他可能影响校准设置之外的测量的因素.
开始对相同的已识别部件进行供应商-客户比较, 图纸修改, 完成条件, 和受控功能. 就重要的测量深度和接触方向达成一致. 记录支撑或约束条件, 相关温度, 以及已应用的任何更正.
然后检查每个报告的直径代表什么. 一个截面上的两点接触测量和根据 CMM 点计算的最小二乘直径不需要在具有形状误差的孔上产生相同的值. 更紧密的集群和更昂贵的仪器都无法解决定义上的差异. 所需特性必须遵循图纸和商定的检验方法. 我们的 三坐标测量机检验指南 涵盖更广泛的报告和衡量策略要求.
参考检查可以帮助将仪器或设置行为与生产部件的影响分开. 使用适当的校准工件和分配给相关功能的值. 对可触及环的成功检查不会自动验证长触针是否伸入深生产孔, 或接触柔性壁. 背景调查必须在其实际代表的范围和条件内进行解释.
如果方法不一致, 在对结果进行平均或更改加工偏移之前调查差异. 对两种相互冲突的方法求平均值可以隐藏问题,而不会显示哪个结果代表绘图要求. 必要时, 同意使用合适的方法进行独立测量并规定不确定度.
任何测量校正都需要论证基础和适用范围. 不要减去 0.010 mm 与不相关生产读数的说明表的差异. 修正或设置更改后, 重复相关检查并保留原始读数和修正结果.
最终接受仍然需要的不仅仅是平均水平的比较. 使用报告的结果和相关测量不确定度应用商定的决策规则, 特别是接近规格极限. 我们的 CNC加工公差指南 解释这些验收条件如何符合图纸和订单. 更严格的重复集群不能替代该审查.
对于一个 CNC machining review, 提供有争议特征的绘图要求, 每种方法的单独读数, 以及所使用的参考或校准信息. 确定测量位置和支撑的任何变化, 温度, 或部分状况. RapidEfficient 可在报价前审核检验范围; 在将分歧视为加工缺陷之前,应就参考检查或专业测量达成一致.