
在不锈钢 CNC 订单中添加固溶退火可以改变设计所依赖的材料特性. 某个部件可能会使循环变得更柔和, 而其孔和定位面仍需修正. 单独的钝化要求并不能解决这两个问题.
添加操作之前, 确定金属中必须改变的内容以及之后必须保持可接受的内容. 从经过认证的固溶退火毛坯开始,加工后不会自动要求再次退火. 如果后续操作改变了材料状况, 然而, 原始库存报告无法确定成品零件的所有属性.
本讨论涉及锻造奥氏体不锈钢,例如 304/304L 和 316/316L. 它们的固溶退火路线不应与沉淀硬化相混淆 17-4 铝的PH或热处理.
退火会消除零件应保留的强度
固溶退火将钢加热到合适的温度以溶解相关的析出物, 例如碳化铬, 回到金属固溶体中. 该循环还可以软化通过冷加工强化的材料. 必须控制冷却以避免温度下降时产生有害沉淀.
冷拔或轧制可以提高这些奥氏体材质的强度. 固溶退火可以消除这种强化效应. 这不是淬火硬化处理 304 或者 316 不锈钢.
热处理工段 高性能奥氏体不锈钢制造实用指南 解释软化和溶解机制. 其冷却引导还区分等级和截面尺寸. 请勿将碳钢退火的一般缓慢炉冷规则应用于此过程.
考虑一个示例性的 316L 套筒,该套筒由库存加工而成,具有指定的冷加工强度水平. 如果套筒在使用中需要这种强度, 添加完整的溶液退火需要根据最终的机械要求进行新的检查. 匹配的合金名称和可接受的孔径并不能解决强度问题.
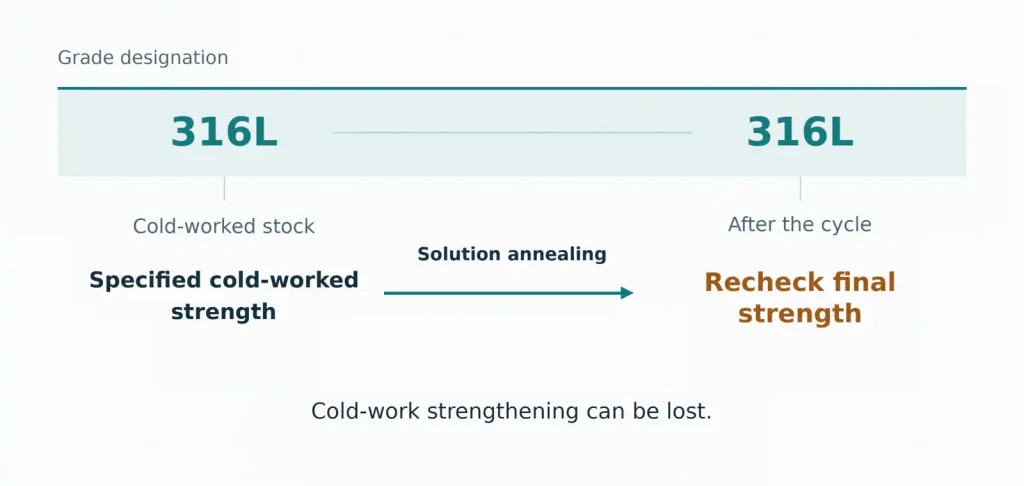
因此,拟议的治疗应有明确的目的. 是为了成型后恢复延展性吗, 解决早期加工造成的冶金条件, 或满足明确的规范? 如果唯一的问题是可去除的表面污染, 确定为什么建议进行批量热处理.
“减压”也需要自己的定义. 不应接受较低温度的应力消除处理作为钢已接受完全固溶退火的证据.
在添加另一个周期之前阅读库存状况
相同的牌号名称可以出现在具有不同制造历史的产品上. 阅读产品规格, 尺寸, 提供的条件和报告的属性一起. 光亮的棒材表面并不是某种特定热处理途径的证据.
例如, 热处理部分 Alleima 的 Sanmac 316/316L 棒材数据表 根据棒材尺寸列出固溶退火和过程中退火的供应路线. 这是产品特定信息. 它并不使这两种描述在每个客户的规格下可以互换.
对于袖子, 区分两种购买说明:
- 起始棒材必须满足规定的退火供应条件. 供应商必须采购并记录合适的库存. 仅此说明不添加后加工炉操作.
- 在指定的制造操作之后,组件必须接受固溶退火. 报价中必须包含该处理方法, 所需的记录和任何允许的后续处理.
库存认证后的焊接或大量冷成型使后续工艺历史具有相关性. 这并不意味着每个焊接或成型的 316L 部件自动需要另一次固溶退火. 适用规格, 使用条件和所需的最终性能决定了该决定.
保持库存证据和后续流程证据的关联. 这 材料认证指南 解释工厂报告如何与所提供的材料相关以及为什么其范围很重要. 如果需要新的热处理, 识别处理批次并商定哪些记录或测试可确定可接受的条件. 不要使用典型的数据表值作为该批次的测量结果.
酸洗和钝化解决不同的问题
固溶退火涉及冶金条件. 酸洗和钝化解决表面状况. 这些工序可以属于同一制造路线, 但它们不是替代品.
在空气中退火会产生氧化皮,并在其正下方形成贫铬区域. 去除受影响的表面可能需要除垢和酸洗. 受控的保护气氛可以限制水垢的形成; 清理要求必须根据实际工艺和表面状况.
酸洗去除氧化物和一些底层金属. 化学钝化用于去除表面污染物(例如游离铁)并支持钝化表面状况. 钝化记录并未表明晶界碳化物已溶解在整个零件中.
以下区别有助于审查结合材料供应的报价, 机械加工和不锈钢精加工.
| 手术 | 与不锈钢部件相关的效果 | 操作未建立的内容 |
|---|---|---|
| 冷拔或轧制 | 可以通过塑性变形提高强度 | 材料保持完全固溶退火状态 |
| 固溶退火 | 可以软化冷加工材料并溶解相关沉淀物 | 保留之前的冷加工强度, 或者最终尺寸可以接受 |
| 酸洗 | 去除水垢和受影响的表面金属 | 大块材料已接受固溶退火 |
| 化学钝化 | 解决准备好的不锈钢表面和游离铁污染问题 | 体积强度或微观结构满足退火条件要求 |
奥托昆普的加工后处理指南 将热处理与表面清洁分开,并解释了酸洗中涉及的金属去除. 因此,仅规定“退火和钝化”的命令可能会导致中间除垢工作未定义.
指定所需的表面结果,而不假设每个零件都需要每个化学步骤. 污染详情, 漂洗和整理要求, 看到 不锈钢钝化导板. 表面处理验收和散装材料验收应保持独立的问题.
保留返回所需孔和面的路线
返回袖子, 这次有一个薄的圆柱形壁和一个较厚的安装法兰. 如果零件在粗加工后必须进行退火, 供应商需要一个钻孔计划, 法兰定位面及其处理后的几何关系.
加热和冷却可以移动零件. 截面厚度的差异影响热响应, 冷却方法必须满足冶金要求并考虑变形. 仅选择较慢的冷却来保护紧公差孔可能会损害处理的目的.
留下精加工库存仅在仍能达到并修正所需表面的情况下才有帮助. 外径上的额外材料不会在孔内提供加工余量. 同样地, 法兰面上有足够的库存并不能保证孔和面能够恢复到所需的关系.
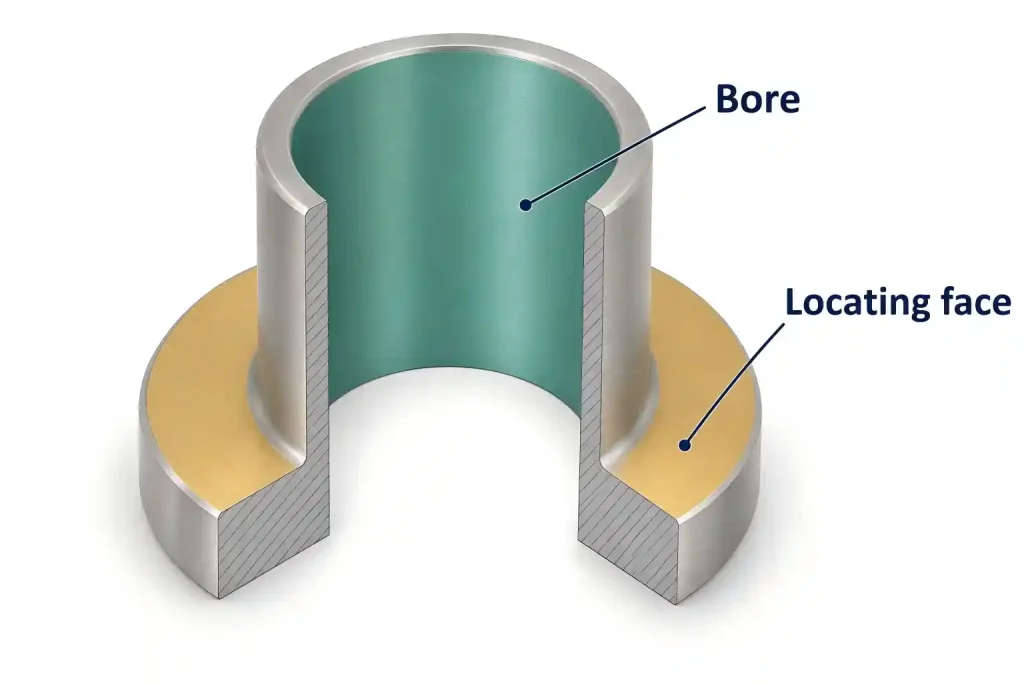
同意热处理地点, 除垢和最终切割发生在路线中. 如果酸洗后进行精密加工操作, 其金属去除也属于尺寸审查. 退火前检查报告和酸洗前测量均未显示这些操作后的尺寸.
最终切割引入了其自身的局部表面变形. 如果规格控制最终表面的冶金条件或限制退火后的工作, 确认允许哪些精加工操作. 不要默默地将“制造后固溶退火”解释为允许随后进行不受限制的加工.
对于一个 CNC machining review, 提供所供应的库存状况, 所需的最终机械性能以及退火后的精确操作. 确定套筒的临界孔, 定位面以及对后续材料去除的任何限制. 报价应使治疗阶段, 在路线获得批准之前,表面清理工作和最终验收证据已明确.