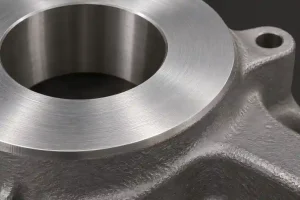

铸造外壳可以在外壁旁边有一个机加工的安装面,但必须保持未加工状态. 表面粗糙度符号让绘图将这些不同的指令分配给同一零件. 仅读取粗糙度数可以消除设计者故意包含的制造限制.
将每个标注视为其管理标准的组合, 它识别的表面, 其材料去除说明及其附加要求. 粗糙度极限, 表面纹理的方向和指定的精加工工艺分别控制制造决策的不同部分.
本文遵循 ISO 轮廓表面纹理指示,并解释了为什么旧的 ISO 图纸需要单独注意. 对于受 ASME 或客户特定公约管辖的图纸, 使用该系统而不是将 ISO 符号布局转移到其中.
首先确定您正在阅读的符号系统
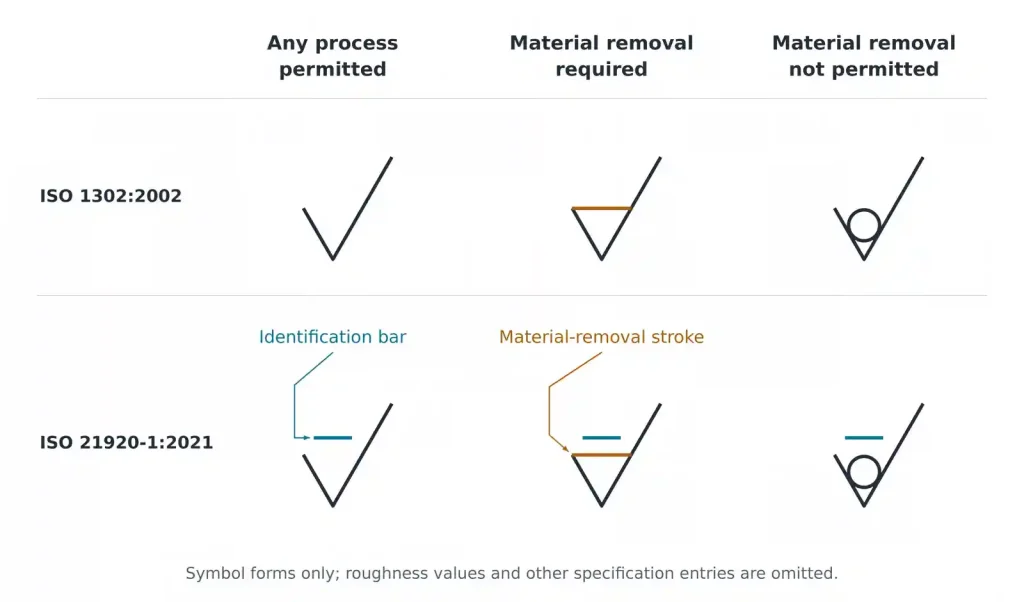
ISO 21920-1:2021 取代ISO 1302:2002 用于指示轮廓表面纹理. 这 ISO标准记录 确定替换内容和当前文档的范围. 从图纸的参考标准开始, 修订和一般说明, 然后检查本地标注.
较新的 ISO 符号在根符号上方包含一个单独的栏,用于识别 ISO 21920 系统. 该识别条与指示所需材料去除的笔画不同. 因此,除非读者已经识别出存在哪个条形和哪个符号系统,否则快捷方式“条形意味着加工”是不安全的.
较旧的日期图纸可以保留其在早期系统下的要求. 马尔对标准变更的解释 讨论更改后的符号和旧图纸的持续有效性. 如果绘图将旧符号与冲突的标准注释混合在一起, 在对曲面进行编程之前,请绘图所有者解决解释问题.
在正确的符号系列中, 区分三种制造说明:
| 符号变体 | 制造指导 | 对拟议路线的影响 |
|---|---|---|
| 任意过程变体 | 标注的这一部分允许任何制造过程 | 选择一条也满足其余绘图要求的路线 |
| 材料去除变体 | 必须去除材料 | 需要进行适当的切割或其他去除操作; 单独的符号不选择磨削 |
| 无材料去除变体, 根符号中有一个圆圈 | 禁止在指定表面上去除材料 | 未经批准的更改,请勿对该表面进行清理切割或研磨抛光 |
这些是针对标注所标识的表面的说明. 铸件壁上的不可拆卸指示不会妨碍加工单独的安装凸台. 跟随领导者或表面协会, 包括任何规定的范围, 而不是将一个局部符号应用于整个组件.
所需移除符号本身也不带有数字库存限额. 它无法告诉程序员传入的毛坯和成品表面之间有多少可用材料. 该信息来自零件几何形状和指定的毛坯或中间条件.
分别阅读纹理和处理条目
识别符号后, 一起读取参数及其限制. 拉 0.8 和Rz 0.8 尽管共享相同的号码但指定不同的特征. 这 Ra 和 Rz 比较 解释了参数选择; 这里, 任务是在将绘图转化为操作的同时保留需求.
将粗糙度单位附加到值上. 公制零件尺寸不能证明猜测导入的旧成品注释上的单位是合理的. 对于单位换算, 32 微英寸等于 0.8128 千分尺. 该转换不会更改参数或授权将规格限制舍入为 0.8 千分尺. 从图纸规定的约定中解决不明确的数字.
铺设条目描述了表面图案的方向. C表示近似圆形的铺设, R 径向捻度, M 多向铺设. 蔡司的表面参数参考 在过程符号和规格字段旁边说明了这些条目.
在环形面上, 圆形标记围绕中心运行; 径向标记朝向或远离它. 用一种图案替代另一种图案的提议会改变指定的表面特性, 即使报告的 Ra 保持不变. 铺设名称描述了表面. 指定用于获取测量轮廓的方向是单独的指令.
命名进程添加了另一个约束. 如果适用的注释需要磨削, 提供转向相同的 Ra 是一项拟议的流程变更. 反过来, 当不存在此类工艺限制时,伴随粗糙度要求的材料去除符号不会自动要求磨削.
在上下文中阅读过程单词. 一张注释可以控制一张脸, 一组面或特定的制造阶段. 仅将“Ra 0.8”复制到加工计划中可能会丢失仍然适用于交付零件的附近工艺要求.
未填写的字段可以定义默认值. 根据ISO 21920, 省略的规范细节通过适用的默认规则处理; Mahr 描述了 Part 的角色 3 和默认的最大值接受规则. 因此,绘图和管理标准同时进行. 空白字段不允许选择产生有利结果的任何过滤器或评估设置.
比较同一房屋的两条路线
考虑一个假设的铸造外壳,其孔周围有一个环形安装面. 它的绘图需要去除该面上的材料, Ra 上限为 0.8 千分尺和圆规. 单独的无材料去除指示适用于相邻的外墙. 这些是教学要求, 并非每个安装或密封面的推荐值.
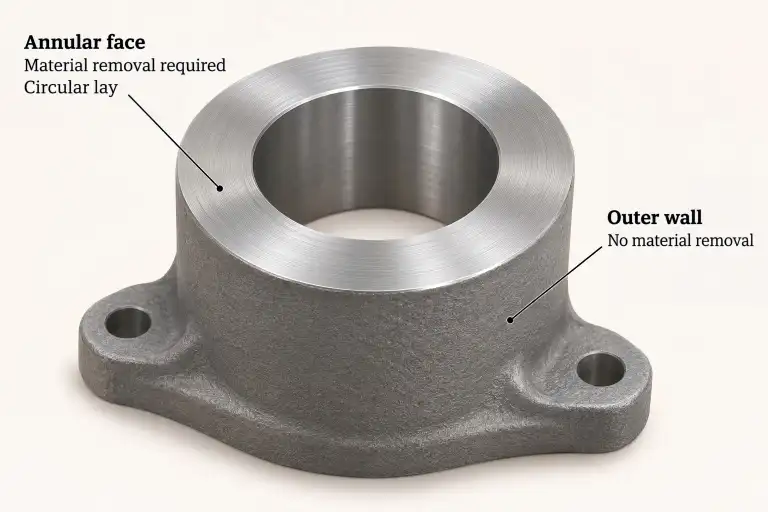
第一个方案转动环形面并保持外壁不变. 车削是面的候选者,因为它的切削运动可以产生近似圆形的标记. 供应商仍然必须在实际材料和几何形状上展示指定的纹理. 图纸的尺寸和几何公差继续控制面和孔.
第二种方案铣环形面, 然后对其进行抛光,直至 Ra 读数低于 0.8 千分尺. 该描述未解决圆形铺设要求. 抛光可以改变表面花纹, 因此必须评估成品图案,而不是根据之前的铣削操作或粗糙度结果推断.
圆形铣削要求并未明确排除铣削. 建议的刀具路径和精加工顺序必须产生所需的表面. 区别在于演示的结果和基于过程名称的假设.
现在假设任一方案包括撇去相邻的铸件壁以改善其外观或创建一个方便的定位垫. 该操作与那堵墙上的禁止拆除指令相冲突. 固定装置可能需要另一种定位策略. 如果设计需要机加工垫, 其位置和尺寸属于切割前经批准的图纸变更.
如果环形面有明确的磨削要求,则还有进一步的区别. 然后,车削提案需要批准作为工艺替代, 即使其纹理测量结果令人满意. 必须遵守原始材料去除指示和附加工艺说明.
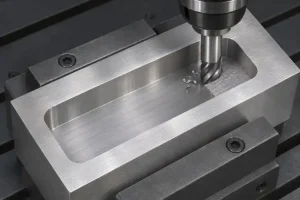
对于这个住房, 一个有用的 CNC machining review 面对面比较建议的操作: 环面如何获得其指定的铺设, 外墙如何保持未切割, 以及是否有任何指定进程被替换. 将请求的更改附在确切的面孔上并附上它将更改的说明. 粗糙度结果的批准不应默默地批准从另一个表面去除或放弃指定的过程.