
使用螺纹尺寸表将公称直径和螺距与配合部件相匹配. 在M8× 1.25, 这些数字意味着 8 毫米公称直径和 1.25 毫米间距. 在 5/16-18 北卡罗来纳大学, 它们的意思是 5/16 英寸标称直径, 18 每英寸螺纹数. 将直径转换为相同单位有助于比较它们; 球场仍然需要匹配.
用于更换 CNC 支架, 垫片或螺纹轴, 现有的配合部件通常会修复该接口. 下表有助于识别常见的直紧固螺纹,并解释为什么附近的尺寸可能是错误的购买. 它们涵盖常见的单头 ISO 公制 M 和统一 UNC/UNF 紧固螺纹, 不包括管螺纹, 自攻螺钉和特殊形式.
常见公制和统一螺纹尺寸
以下直径为标称大直径. 在外螺纹上, 大直径是通过波峰测量的. 实际制造限制取决于指定的螺纹和公差等级. 这些值不是攻丝钻头尺寸或成品内孔验收极限.
公制粗牙螺纹
公制螺距是相邻螺纹牙型上对应点之间的轴向距离. 这些选定的直径-螺距组合出现在表中 2 的 ISO 261:1998.
| 公制尺寸 | 公称大径, 毫米 | 粗齿距, 毫米 | 尺寸写有间距 |
|---|---|---|---|
| M3 | 3 | 0.50 | M3× 0.5 |
| M4 | 4 | 0.70 | M4× 0.7 |
| M5 | 5 | 0.80 | M5× 0.8 |
| M6 | 6 | 1.00 | M6× 1 |
| M8 | 8 | 1.25 | M8× 1.25 |
| M10 | 10 | 1.50 | M10× 1.5 |
| M12 | 12 | 1.75 | M12× 1.75 |
| M16 | 16 | 2.00 | M16× 2 |
细牙采用相同的公称直径,间距更小. 例如, M8× 1 与粗M8不同× 1.25; M10× 1.25 与M10不同× 1.5. 在图纸之间传输规格时,明确写出间距可以使预期的配合组合变得清晰, 硬件订单和加工订单.
统一 UNC 和 UNF 线程
UNC和UNF识别粗细统一系列. TPI表示每英寸螺纹数. 在给定直径下, TPI 值越大,间距越细.
| 英制尺寸 | 公称大径, 在. | 换算直径, 毫米 | 北卡罗来纳大学, TPI | 联合国基金会, TPI |
|---|---|---|---|---|
| #4 | 0.1120 | 2.8448 | 40 | 48 |
| #6 | 0.1380 | 3.5052 | 32 | 40 |
| #8 | 0.1640 | 4.1656 | 32 | 36 |
| #10 | 0.1900 | 4.8260 | 24 | 32 |
| 1/4 | 0.2500 | 6.3500 | 20 | 28 |
| 5/16 | 0.3125 | 7.9375 | 18 | 24 |
| 3/8 | 0.3750 | 9.5250 | 16 | 24 |
| 1/2 | 0.5000 | 12.7000 | 13 | 20 |
可以在公制中检查所选的英制尺寸和螺纹数 & 多标准组件’ 螺纹识别表. 这里的毫米值是精确使用的算术转换 25.4 毫米每英寸; 它们的小数位不规定加工公差.
一个 #8 螺丝不是一个 8 毫米螺钉. 该数字表示标称直径 0.164 英寸. 同样地, #10-24 和 #10-32 共享直径但具有不同的螺距. 记录名称时保留系列, 例如 #10-24 北卡罗来纳大学或 #10-32 联合国基金会.
ASME B1.1-2024 涵盖统一螺纹要求. 建立实际限值时,应用订单指定的标准和版本. 此所选尺码表用于识别, 不是标准公差表的复制品.
为什么是M8× 1.25 和 5/16-18 不可替代
5/16 英寸标称直径转换为 7.9375 毫米, 仅有的 0.0625 低于 M8 毫米 8.0000 公称直径mm. 因此,粗略的外径检查可以将两者都作为候选对象. 比较音高将它们分开:
节距(毫米)= 25.4 ÷ TPI
为了 5/16-18 北卡罗来纳大学, 音高是 25.4 ÷ 18 = 大约 1.4111 毫米. M8用× 1.25, 这是 1.2500 毫米.
想象两行理想的相应螺纹牙顶与第一个牙顶对齐. 六个音高间隔后, 度量行跨度 7.5000 毫米, 而统一行的跨度约为 8.4667 毫米. 他们对应的第七波峰大约是 0.9667 相距毫米. 由于直径接近,差异沿着螺纹增大而不是消失.
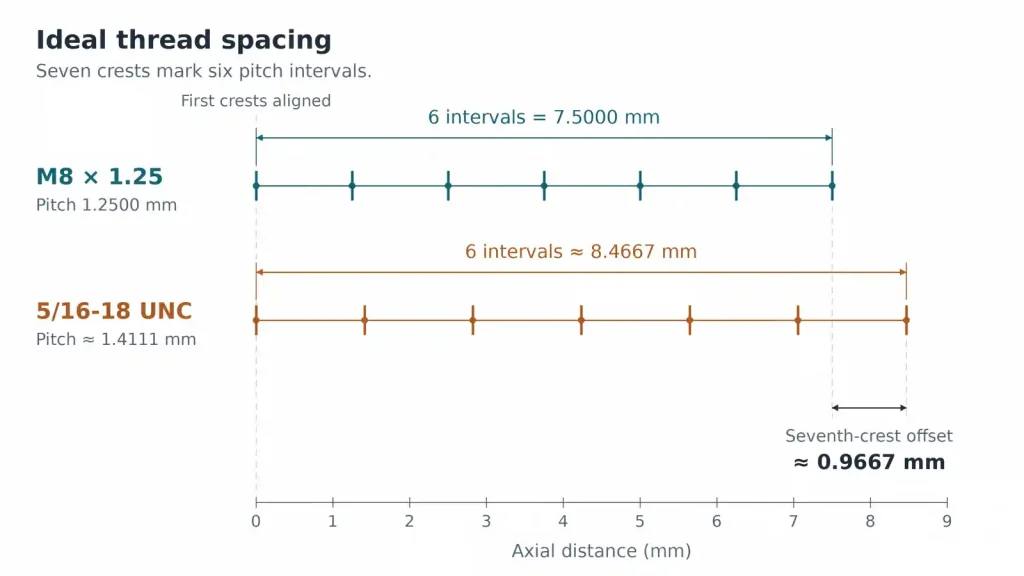
这是一个间距图, 不是预测两个真实零件将接合多少圈. 倒角, 间隙, 损坏和变形会影响尝试的组装. 如果怀疑不匹配绑定则停止; 强迫它可能会损坏螺纹.
购买后果是直接的: 供应商更换 M8 的建议 × 1.25 特征与 5/16-18 改变配合接口. 将这种变化称为英寸转换会掩盖不同的音高. 即使在公制系统内, 替换M8× 1.25 与 M8 × 1 需要对配合螺纹进行相应的更改.
无需猜测是否合适即可识别未标记的样品
从组件图或硬件制造商的零件号(如果有)开始. 当只剩下一个样本时, 清洁它并检查未损坏的区域. 记录是内螺纹还是外螺纹,直径是直螺纹还是锥螺纹. 不熟悉的管道或特殊螺纹不属于这些表. 确认螺纹是右旋螺纹还是左旋螺纹: 相反的手不能交配, 即使直径和螺距匹配. 保留任何 LH 名称并在未标记的样品上验证手部.
对于外螺纹, 测量完整的波峰, 远离入口倒角和跳动. 避免使用头部, 无螺纹柄或损坏的第一圈作为直径参考.
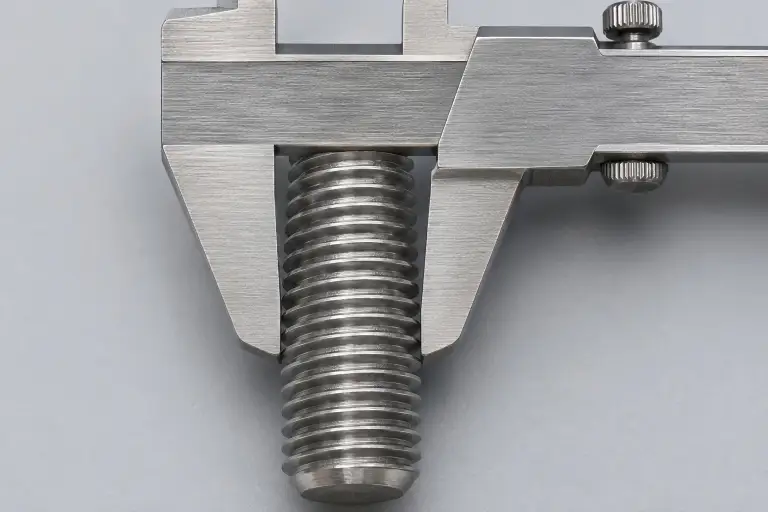
使用合适的螺距规叶片来比较多个完整螺纹的间距. 或者, 可以可靠地解析波峰的地方, 测量多个节距间隔的轴向跨度并除以间隔数. 十一个连续波峰包含十个间隔. 一个说明性的 12.50 这些间隔的毫米跨度对应于 1.25 毫米间距. 数十一个间隔会给出错误的答案.
这些检查缩小了候选人的范围. 穿, 涂层和测量不确定度仍然影响读数, 螺距规叶片不是螺纹验收规. 对于内螺纹, 波峰定义了小直径, 而根部定义了大直径. 入口倒角也可以扩大开口. 不要通过直接将嘴部测量值与图表的大直径列进行比较来确定标称尺寸. 在指定生产零件之前,通过适当的螺纹测量或量规确认建议的标识.
一旦尺寸和间距已知, 单独指定所需的公差等级. 在示例性 M8 × 1.25-6H 内螺纹标注中, 6H是公差等级; 它不会改变标称直径或节距. 这 线程类指南 解释了单独的选择及其对制造限制的影响.
保留现有接口或重新设计配对
对于必须适合保留硬件的更换零件, 保留经过验证的配合规格. 如果供应商因为该工具可用而引用另一个提案, 将该提案作为设计变更进行比较. 当更换件无法接受已安装的螺钉或轴时,较低的加工价格没有多大用处.
对于新组件, 选择可以包括关节的两侧. 将建议的螺纹与可用的配合硬件进行比较, 指定类别所需的合适工具和量具. 可用性取决于尺寸, 材料, 数量和地点; “标准”图表条目并不是库存保证. 一个 CNC machining review 可以解决建议的特征和制造路线, 而设计业主保留对接头荷载的责任, 参与和服务要求.
选择配对后, 使其名称在零件图中保持一致, 硬件规格及采购记录. 螺纹深度, 入口几何形状和任何精加工要求仍然属于相关文件, 但它们都应该引用相同的选定接口.
如果仅更换现有部件的一侧, 保留已建立的线程. 如果双方都可能改变, 一起评估并批准两人, 包括对备件互换性的任何影响. 有用的选择是可以提供和维护的明确的配合系统, 而不是表中最接近的直径.